63/37 대 60/40 솔더: 실제 차이점, 나란히 비교
서론
간단한 답변:63/37과 60/40은 모두 약 183°C에서 녹는 주석-납 솔더이지만, 납땜기 위에서 나타나는 특성은 서로 다릅니다. 63/37은 공융 상태이므로, 중간에 “반고체” 단계 없이 특정 온도에서 고체에서 액체로 바로 변합니다. 따라서 수작업 납땜이 더 쉽고, 냉접합이 발생할 가능성이 훨씬 적습니다. 60/40은 약 7°C의 가소성 범위(183–190°C)를 가지므로, 접합부가 굳는 동안 변형되거나 갈라질 수 있습니다. 수작업 납땜이나 재작업 시에는 63/37을 선택하세요. 60/40은 일반적인 작업에는 적합하며 가격도 조금 더 저렴합니다. 두 제품 모두 공통적으로 갖는 한 가지 특징은: 두 제품 모두 RoHS 규정을 준수하지 않습니다. 둘 다 납을 함유하고 있습니다.
납땜 용품 코너에 서서 63/37 합금에 들어 있는 추가 주석 성분이 몇 센트나 더 비싸게 치는 가치가 있는지 고민해 본 적이 있다면, 그런 생각을 하는 사람은 당신뿐만이 아닙니다. 두 합금은 스풀에 감겨 있을 때 똑같이 보이며, 사양도 헷갈릴 정도로 비슷합니다. 하지만 둘은 같은 것이 아니며, 그 차이는 납땜 인두에 닿는 순간 바로 드러납니다.
"유텍틱"이 실제로 무엇을 의미하는가
이것이 바로 핵심이니, 제대로 해내는 것이 중요합니다.
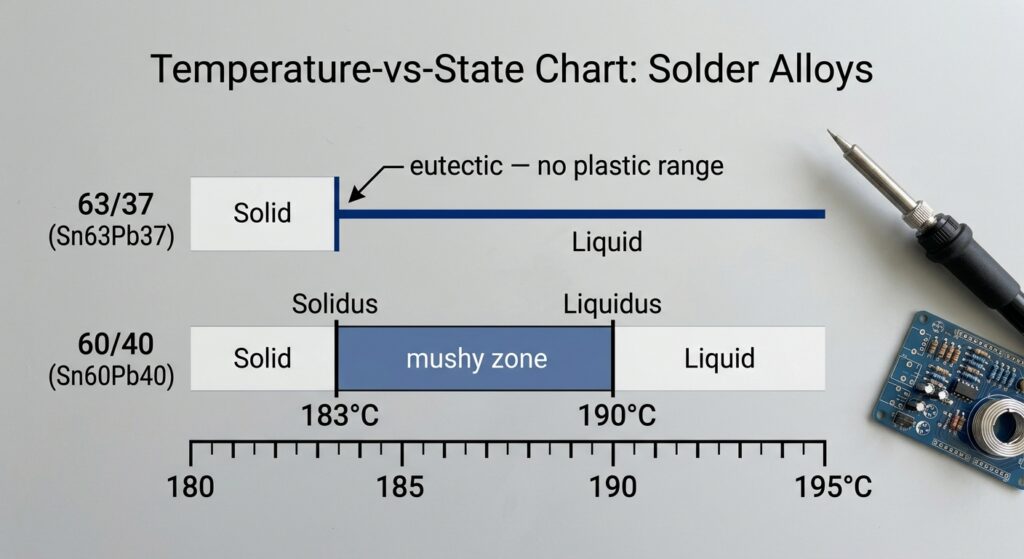
순수한 금속은 정확히 한 가지 온도에서 녹습니다. 두 가지 금속을 섞으면 대개 범위: 합금은 다음 온도에서 연화되기 시작하며, 솔리더스 온도에서야 비로소 완전히 액체 상태가 되며, 리퀴두스 온도. 그 중간 단계에서는 반고체 반액체 상태의 반죽이 됩니다. 이 중간 영역을 플라스틱(또는 “물컹거리는”) 계열, 그리고 바로 그곳에서 관절에 문제가 발생합니다.
A 유텍틱 합금은 예외입니다. 합금은 가소성 범위가 없으며, 명확하고 단일한 융점을 가집니다. 진정한 주석-납 공융은 정확히 183°C에서 61.9%의 주석(Sn)과 38.1%의 납(Pb)으로 이루어집니다. 시판되는 63/37은 그 차이가 충분히 작아서 실제로는 공융처럼 작용한다 — 단 한 번의 깔끔한 단계로 고체에서 액체로 변합니다.
60/40은 공융이 아닙니다. 이 물질의 고체선은 183°C이고 액체선은 약 190°C이므로, 반쯤 녹아 있는 상태가 되는 약 7°C의 온도 범위가 남게 됩니다.
63/37 대 60/40 한눈에 보기
| 속성 | 60/40 (Sn60Pb40) | 63/37 (Sn63Pb37) |
|---|---|---|
| 주석 / 납 | 60% / 40% | 63% / 37% |
| 공융? | 아니요 | 네 (사실상) |
| 융점 | 183–190°C (범위) | 183°C (강) |
| 플라스틱 제품군 | ~7°C (물렁물렁함) | 없음 |
| 다리미판 위의 유동성 | 좋아요 | 더 낫다 / 더 빨리 젖는다 |
| 콜드 조인트 위험 | 약간 더 높다 | 아래로 |
| 상대적 비용 | 아래로 | 약간 더 높음 (주석 함량이 더 높음) |
| 다음에 가장 적합합니다 | 일반 / 스루홀 / DIP | 수작업 납땜, 수리, 정밀 작업 |
| RoHS 규정을 준수합니까? | 아니요 (납 함유) | 아니요 (납 함유) |
어디가 같은지
사람들이 이 둘을 헷갈리는 데는 이유가 있습니다. 둘은 다음과 같은 공통점을 가지고 있기 때문입니다:
- 둘 다 납을 주성분으로 하는 연납땜재입니다. ~도 아니다 RoHS-규격에 부합합니다. 무연 제품이 필요하다면, 이 두 가지 중 어느 것도 아닌 SAC305(Sn96.5/Ag3.0/Cu0.5)나 이와 유사한 제품을 고려해야 합니다.
- 둘 다 183°C에서 녹기 시작한다, 따라서 다리미의 온도와 사용법은 두 기기에서 동일하게 적용됩니다.
- 두 제품 모두 로진 코어 또는 산성 코어를 사용합니다., 웨이브 솔더링 및 리플로우 공정에 사용되며, 올바르게 수행될 경우 견고하고 전도성이 뛰어난 접합부를 형성합니다.
- 둘 다 찾기 쉽습니다 게다가 가격이 충분히 저렴해서 프로젝트에서 납땜 비용이 결정적인 요인이 되는 경우는 거의 없습니다.
실제로 어떤 점이 다른가
‘무시 존’이 가장 큰 문제입니다. 60/40 비율일 때, 부품이 움직이거나 기판이 휘어지거나, 접합부가 아직 183–190°C의 페이스트 상태일 때 납땜 인두를 조금이라도 일찍 떼어내면, 다음과 같은 결과가 나타납니다. 불안해하는 혹은 ‘콜드 조인트’ — 입자가 거칠고, 광택이 없으며, 신뢰성이 떨어집니다. 63/37은 그 단계를 완전히 건너뛰기 때문에, 실수할 여지가 더 적습니다.
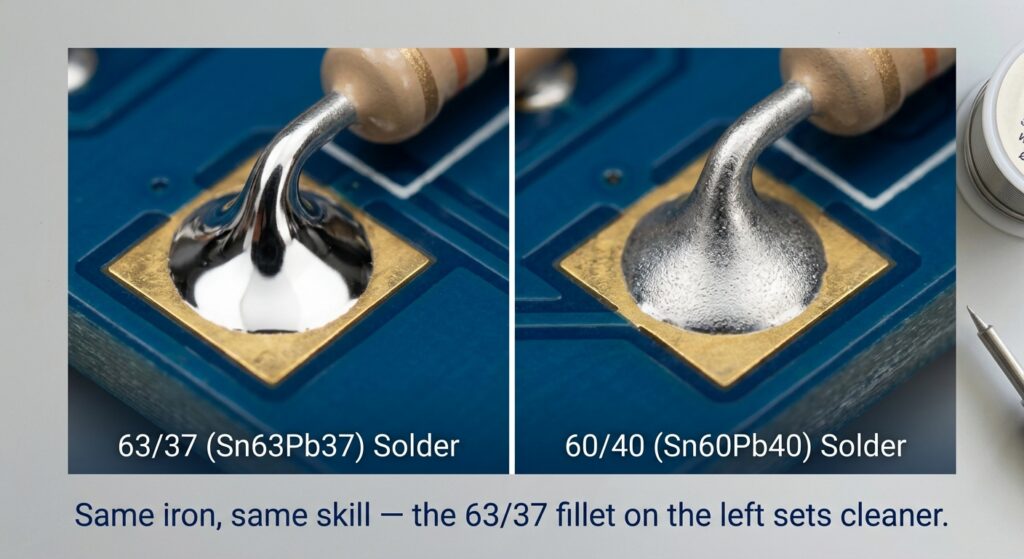
유동성. 63/37은 액체에 깔끔하게 닿기 때문에, 표면을 적시는 속도와 유동 속도가 약간 더 빠르며, 이는 간격이 좁은 핀 사이에서 발생하는 솔더 브릿지가 줄어들고 더 깔끔한 필렛을 형성한다는 것을 의미합니다.
끝. 63/37 혼합물은 굳어가는 과정에서 밝고 매끄러워 보이는 경향이 있는 반면, 60/40 혼합물은 부분적으로 굳은 질감 때문에 약간 더 탁해 보이거나 입자가 굵어 보일 수 있습니다.
가격. 63/37은 주석 함량이 더 높기 때문에, 보통 한 스풀당 가격이 아주 약간 더 비쌉니다. 대부분의 취미 애호가들에게는 그 차이는 별 의미가 없지만, 대량 생산의 경우 비용이 꽤 쌓이게 됩니다.
실제로는 어느 쪽을 사용해야 할까요?
작업대 위에 실타래를 딱 하나만 두신다면, 63 대 37로 하세요. 유텍틱 특성은 특히 수작업 납땜, 스루홀 재작업, 그리고 접합부가 식는 동안 이를 잡고 있어야 하는 모든 작업에서 오차에 대한 허용 범위가 더 넓습니다. 이는 전문 작업대 기술자들이 기본적으로 가장 먼저 선택하는 합금입니다.
~을 향해 손을 뻗어보세요 60/40 언제:
- 대량 딥 솔더링이나 웨이브 솔더링을 수행하고 있다면, 이 플라스틱 제품군은 해당 공정에 실제로 유용합니다.
- 대량 생산 시 비용에 민감하고, 이음매의 정밀도가 그다지 중요하지 않은 경우입니다.
- 그냥 서랍 속에 있는 것들일 뿐이고, 할 일도 간단합니다.
어느 쪽이든, 기계적 강도의 차이는 미미한 수준이라 실제 사용 중 고장의 원인이 되는 경우는 거의 없습니다. 63/37 조합의 장점은 일관성이 뛰어나고 재시도 횟수가 적다는 점입니다.
RoHS에 관한 오해 (대부분의 안내서에서 이 부분을 잘못 다루고 있다)
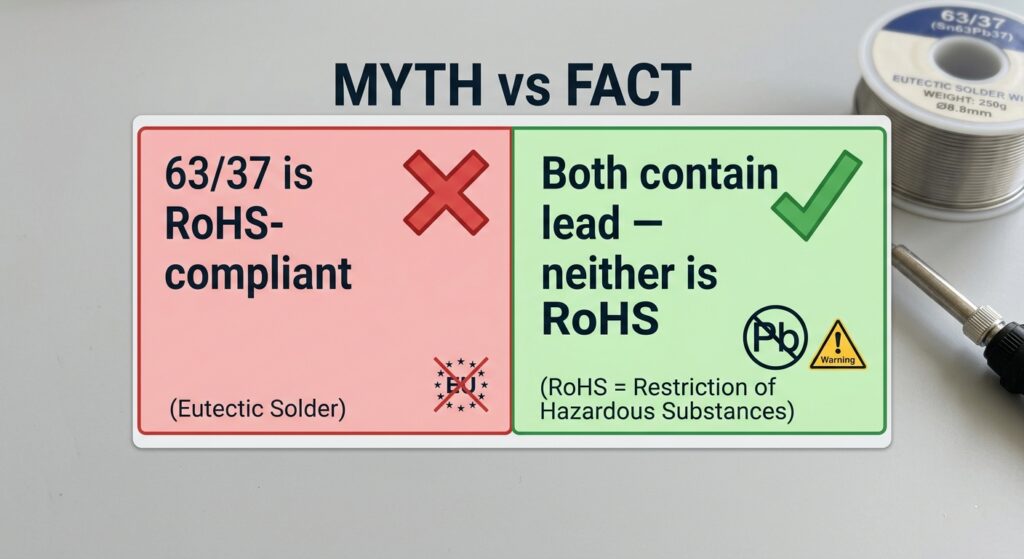
일부 기사에서는 63/37 비율이 “RoHS 규정을 더 잘 준수한다”거나 규제 측면에서 더 안전하다고 주장하는 내용을 볼 수 있습니다. 그건 사실이 아닙니다. RoHS는 납 사용을 전면적으로 제한하고 있으며, 37% 납 합금은 규정을 전혀 충족하지 못합니다. “더 안전한” 선택은 60/40 대신 63/37을 고르는 것이 아니라, 제품이 RoHS 규정을 준수해야 할 때 무연(SAC305 등)을 사용하는 것입니다. 규제 측면에서 63/37이 가진 유일한 실질적인 장점은 그것이 조금 더 적음 이는 규정 준수에 있어 아무런 변화를 주지 않습니다.
자주 묻는 질문 (FAQ)
A:63/37 솔더가 60/40 솔더보다 더 좋은가요?
수동 납땜 및 수리 작업의 경우, 그렇습니다. 이 합금은 공융점인 단일 용융점을 가지기 때문에 콜드 스팟 발생 위험이 적어 더 깔끔한 접합부를 형성합니다. 대량 자동 납땜의 경우, 60/40 합금이 일반적이고 비용 효율적인 선택입니다. 두 합금 모두 일반적으로 중요한 의미에서 “더 강하다”고 할 수는 없습니다.
A:60/40과 63/37을 서로 바꿔서 사용할 수 있나요?
같은 다리미와 온도 조건에서는 그렇습니다. 두 합금 모두 183°C 부근에서 녹으며 견고한 접합부를 형성합니다. 다만 60/40 합금은 반고체 상태가 되는 범위가 넓기 때문에, 식히는 과정에서 더 안정된 손놀림이 필요할 수 있다는 점만 유의하세요. 가능하다면 같은 접합부에 두 합금을 섞지 마세요.
A:63/37 솔더는 RoHS 규정을 준수합니까?
아닙니다. 대략 37% 납 성분인데, RoHS 규정은 대부분의 전자제품에서 납 사용을 금지하고 있습니다. RoHS 규정을 준수하려면 SAC305와 같은 무납 합금을 사용해야 합니다. 63/37 비율은 60/40 비율보다 가공하기는 더 쉽지만, 규정을 준수하는 옵션은 아닙니다.
회사 소개
다음 내용도 참고해 보세요…

저자 소개
앤드류 잔 – JKRGLO.com 연구개발(R&D) 엔지니어
앤드류 잔(Andrew Zhan)은 PCB 업계에서 14년 이상의 연구개발(R&D) 엔지니어링 경력을 쌓아왔으며, 회로 설계 최적화 및 DFM 구현 분야에서 깊은 전문성을 보유하고 있습니다. 그는 복잡한 설계 요구 사항을 양산 가능한 솔루션으로 전환하는 데 주력하며, 시제품 제작과 양산 모두에서 기술 혁신을 주도하고 있습니다.
그는 여러 부서의 팀 및 고객과 긴밀히 협력하며, 프로젝트의 전체 수명 주기 동안 철저한 품질 검증과 원활한 기술적 소통을 보장합니다. 앤드류는 고객의 기대를 꾸준히 뛰어넘는, 신뢰할 수 있고 고성능의 PCB 솔루션을 제공하는 데 전념하고 있습니다.
목차
그래도 도움이 필요하신가요? 문의하기:
PCB 또는 PCBA 견적이 필요하신가요?
태그:
63-37
PCBA
63 37 솔더
PCB