63/37 vs 60/40: la differenza pratica, a confronto
Introduzione iniziale
Risposta breve:Sia la 63/37 che la 60/40 sono leghe di stagno-piombo che fondono a circa 183 °C, ma si comportano in modo diverso sul saldatore. Il 63/37 è eutettico, quindi passa dallo stato solido a quello liquido a una singola temperatura senza una fase intermedia “pastosa”: è più facile da saldare a mano e molto meno soggetto a giunti freddi. La lega 60/40 ha un intervallo di plasticità di circa 7 °C (183–190 °C), quindi un giunto può spostarsi e rompersi mentre si solidifica. Per la saldatura manuale e le riparazioni, scegliete la lega 63/37; la lega 60/40 va bene per i lavori generici e costa un po’ meno. Una cosa che entrambi hanno in comune: Nessuno dei due è conforme alla direttiva RoHS: entrambi contengono piombo.
Se ti è capitato di trovarti davanti allo scaffale dei materiali per saldatura chiedendoti se valga la pena spendere quei pochi centesimi in più per la lega 63/37 con una maggiore percentuale di stagno, non sei il solo. Le due leghe sembrano identiche sulla bobina e le specifiche si sovrappongono quel tanto che basta da creare confusione. Non sono però la stessa cosa, e la differenza si nota non appena si tocca il saldatore.
Cosa significa in realtà "eutettico"
È proprio questo il punto cruciale, quindi vale la pena farlo bene.
Un metallo puro fonde a una temperatura precisa. Se si mescolano due metalli, di solito si ottiene un gamma: la lega inizia ad ammorbidirsi alla solidus temperatura e diventa completamente liquido solo alla liquido temperatura. Nel mezzo, si presenta come una pasta: in parte solida, in parte liquida. Quella zona intermedia è chiamata gamma in plastica (o “morbida”), ed è proprio lì che le articolazioni subiscono delle sollecitazioni.
A eutettico La lega rappresenta l'eccezione: presenta un unico punto di fusione ben definito, senza intervallo plastico. Il vero eutettico stagno-piombo è 61,9% Sn / 38,1% Pb a esattamente 183 °C. Commerciale Il rapporto 63/37 è talmente vicino da comportarsi, nella pratica, come un eutettico — passa dallo stato solido a quello liquido in un unico passaggio.
Il rapporto 60/40 non è eutettico. Il suo solidus è di 183 °C e il suo liquidus è di circa 190 °C, lasciando un intervallo di circa 7 °C in cui è parzialmente fuso.
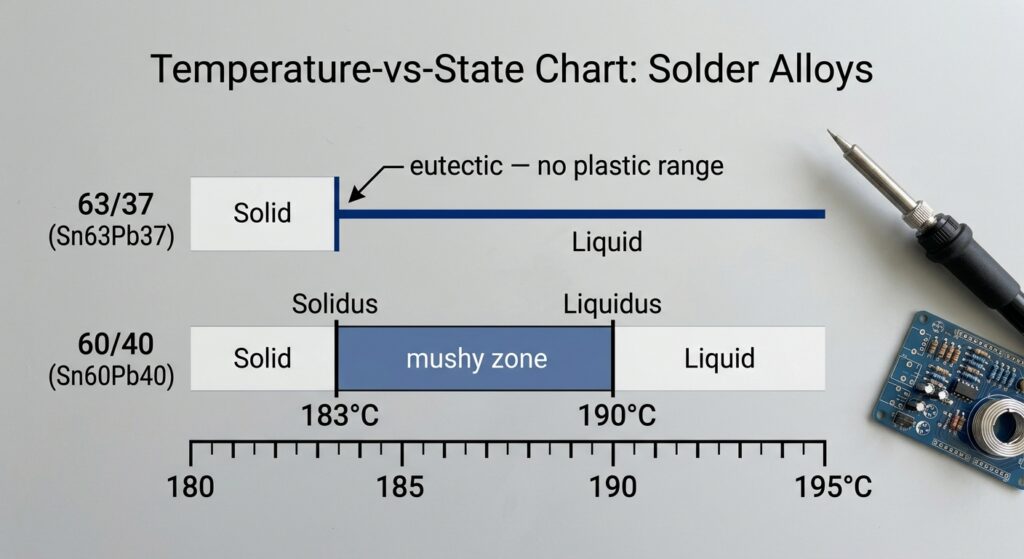
63/37 contro 60/40: una panoramica
| Proprietà | 60/40 (Sn60Pb40) | 63/37 (Sn63Pb37) |
|---|---|---|
| Stagno / piombo | 60% / 40% | 63% / 37% |
| Eutettico? | No | Sì (in pratica) |
| Punto di fusione | 183–190 °C (intervallo) | 183 °C (massimo) |
| Gamma di prodotti in plastica | ~7 °C (molle) | Nessuno |
| Fluidità sul ferro da stiro | Bene | Meglio / si asciuga più in fretta |
| Rischio di giunti a freddo | Leggermente superiore | Inferiore |
| Costo relativo | Inferiore | Leggermente più alto (più stagno) |
| Ideale per | Generale / a foro passante / DIP | Saldatura manuale, ritocchi, precisione |
| Conforme alla direttiva RoHS? | No (contiene piombo) | No (contiene piombo) |
In quali casi sono uguali
La gente li confonde per un motivo ben preciso: hanno delle caratteristiche fondamentali in comune:
- Entrambe sono leghe per saldatura a caldo a base di piombo. E nemmeno RoHS-conforme, punto e basta. Se ti serve un prodotto senza piombo, devi orientarti verso il SAC305 (Sn96,5/Ag3,0/Cu0,5) o simili, non verso nessuno di questi due.
- Entrambi iniziano a sciogliersi a 183 °C, quindi la temperatura del ferro e la tecnica utilizzata rimangono le stesse per entrambi.
- Entrambe accettano cartucce con anima di colofonia o con anima acida, vengono utilizzate nella saldatura ad onda e nel riflusso e, se eseguite correttamente, formano giunti resistenti e conduttivi.
- Entrambi sono facili da trovare e abbastanza economici da rendere il costo della saldatura raramente un fattore determinante in un progetto.
In cosa differiscono effettivamente
La zona molliccia è quella più grande. Con un rapporto 60/40, se un componente si sposta, la scheda si flette o si solleva il saldatore un attimo troppo presto mentre il giunto è ancora immerso nella pasta a una temperatura compresa tra 183 e 190 °C, si ottiene un turbato oppure un giunto a freddo — granuloso, opaco, inaffidabile. Il 63/37 salta completamente quella fase, quindi il margine di errore è minore.
Fluidità. Poiché il 63/37 entra in contatto con il liquido in modo netto, lo bagna e scorre un po’ più velocemente, il che significa meno ponti di saldatura tra i pin ravvicinati e una giuntura più pulita.
Fine. I giunti 63/37 tendono ad apparire luminosi e lisci man mano che si induriscono; quelli 60/40 possono sembrare leggermente più opachi o granulosi a causa di quella consistenza tipica della solidificazione parziale.
Prezzo. Il 63/37 contiene più stagno, quindi di solito costa un po’ di più per bobina. Per la maggior parte degli hobbisti la differenza è irrilevante; nella produzione su larga scala, invece, incide.
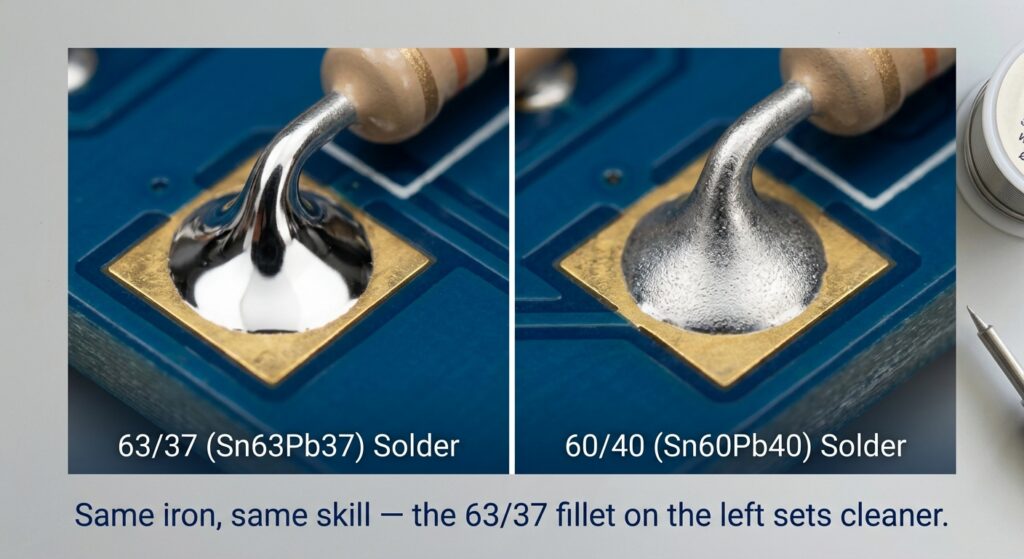
Quale dovresti usare, in realtà?
Se sul banco di lavoro tieni solo una bobina, portiamolo a 63/37. Il comportamento eutettico è più tollerante, soprattutto per la saldatura manuale, la riparazione di componenti a foro passante e qualsiasi operazione in cui si debba tenere fermo il giunto mentre si raffredda. È la lega che la maggior parte dei tecnici professionisti sceglie di default.
Cerca 60/40 quando:
- Se state eseguendo una saldatura a immersione o a onda su grandi volumi, la gamma di prodotti in plastica risulta davvero utile per questo processo.
- In caso di tirature elevate, il fattore costo è determinante e la precisione dei giunti non è fondamentale.
- Si tratta semplicemente di quello che c'è nel cassetto e il lavoro è semplice.
In ogni caso, la differenza in termini di resistenza meccanica è talmente esigua che raramente è determinante per un guasto nella pratica. Il vantaggio del rapporto 63/37 sta nella costanza e nel minor numero di ripetizioni.
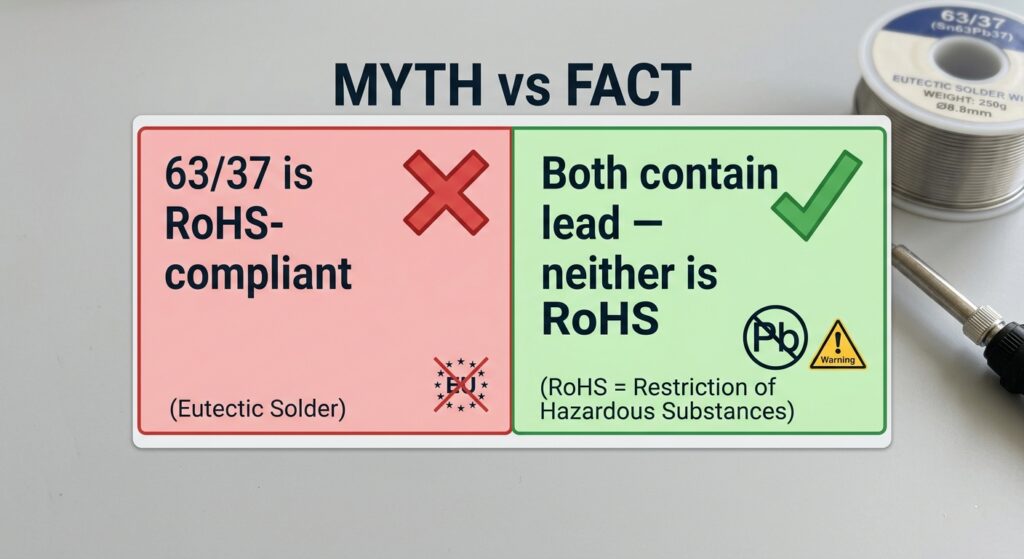
Il mito della direttiva RoHS (la maggior parte delle guide sbaglia su questo punto)
Troverai articoli in cui si sostiene che il rapporto 63/37 sia “più vicino alla conformità alla direttiva RoHS” o più sicuro dal punto di vista normativo. Non è vero. La direttiva RoHS vieta categoricamente l'uso del piombo; una lega contenente il 37% di piombo è ben lungi dall'essere conforme. La scelta “più sicura” non è optare per il 63/37 anziché per il 60/40, ma passare a soluzioni senza piombo (SAC305 e simili) quando il prodotto deve soddisfare i requisiti della direttiva RoHS. L’unico vero vantaggio del 63/37 dal punto di vista normativo è che utilizza leggermente meno piombo, il che non cambia nulla in termini di conformità.
Domande frequenti (FAQ)
A:La lega per saldatura 63/37 è migliore di quella 60/40?
Per la saldatura manuale e la riparazione, sì: grazie alla sua fusione eutettica a punto singolo, garantisce giunti più puliti con un minor rischio di punti freddi. Per la saldatura automatizzata su larga scala, la lega 60/40 è una scelta comune ed economica. Nessuna delle due è “più resistente” in un senso che di solito sia rilevante.
A:Posso usare 60/40 e 63/37 in modo intercambiabile?
Con lo stesso ferro da stiro e la stessa temperatura, sì: entrambe fondono a circa 183 °C e formano giunti affidabili. Tieni però presente che la lega 60/40 richiede una mano più ferma durante il raffreddamento a causa della sua consistenza molle. Se possibile, evita di mescolare le due leghe nello stesso giunto.
A:La lega per saldatura 63/37 è conforme alla direttiva RoHS?
No. Si tratta all’incirca di piombo 37%, e la direttiva RoHS vieta l’uso del piombo nella maggior parte dei dispositivi elettronici. Per la conformità alla direttiva RoHS è necessaria una lega senza piombo come la SAC305. La lega 63/37 è più facile da lavorare rispetto alla 60/40, ma non è l’opzione conforme alla normativa.
Chi siamo
Potrebbe interessarti anche…

Informazioni sull'autore
Andrew Zhan – Ingegnere di ricerca e sviluppo presso JKRGLO.com
Con oltre 14 anni di esperienza nel settore della ricerca e sviluppo ingegneristico nel campo dei circuiti stampati, Andrew Zhan vanta una profonda competenza nell’ottimizzazione della progettazione dei circuiti e nell’implementazione del DFM. Il suo obiettivo è tradurre complessi requisiti di progettazione in soluzioni pronte per la produzione, promuovendo l’innovazione tecnica sia per la realizzazione di prototipi che per la produzione in serie.
Lavorando a stretto contatto con team interfunzionali e con i clienti, garantisce una rigorosa verifica della qualità e una comunicazione tecnica fluida durante l’intero ciclo di vita del progetto. Andrew si impegna a fornire soluzioni PCB affidabili e ad alte prestazioni che superino costantemente le aspettative dei clienti.
Indice
Hai ancora bisogno di aiuto? Contattaci:
Hai bisogno di un preventivo per un PCB o un PCBA?
Tag:
63-37
PCBA
63 37 saldatura
PCB