63/37対60/40はんだ:実用上の違いを並べて比較
はじめに
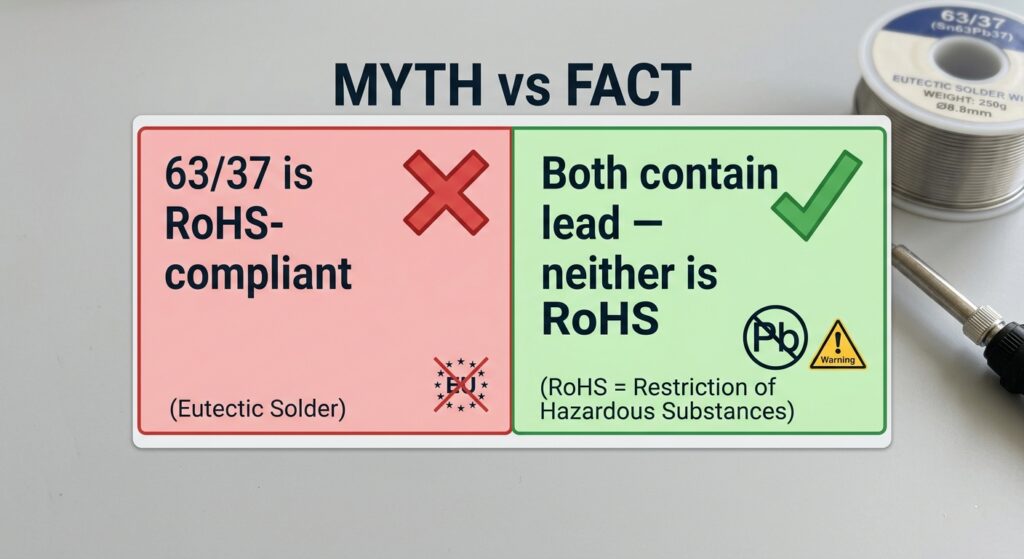
簡単な答え:63/37と60/40はどちらもスズ・鉛はんだで、融点は約183°Cですが、はんだごてでの挙動は異なります。. 63/37は共晶であるため、特定の温度で固体から液体に直接変化し、その間に「ドロドロした」状態は生じません。そのため、手はんだ付けが容易で、コールドジョイントが発生する可能性もはるかに低くなります。 60/40は塑性範囲が約7°C(183~190°C)あるため、はんだ付け中に接合部がずれたりひび割れたりすることがあります。手はんだやリワークには63/37を選びましょう。60/40は一般的な作業には問題なく、価格も少し安いです。 両者に共通する点が一つあります: どちらもRoHS指令に準拠しておらず、どちらも鉛系です。.
はんだ売り場で、63/37の「63%スズ」に含まれる余分なスズが、数セントの価値があるかどうか迷ったことがあるなら、あなただけではありません。 この2つの合金は、スプール上では見分けがつかず、仕様もわずかに重なり合っているため、混乱を招きがちです。しかし、これらは同じものではありません。その違いは、はんだごてに触れた瞬間に明らかになります。.
「共晶」とは実際にはどういう意味か
これが勝負の分かれ目ですから、しっかりとやっておく価値があります。.
純金属は、ある特定の温度で溶けます。2種類の金属を混ぜると、通常は 範囲: 合金は、その温度で軟化し始め、 ソリダス 温度であり、完全に液体になるのは リキダス 温度。その中間では、ペースト状――一部は固体、一部は液体――になります。その中間領域は プラスチック(または「ふにゃふにゃした」)タイプ, 、そしてそこが関節に不調が生じる場所なのです。.
A 共晶 合金は例外である。合金には、塑性範囲がなく、単一の明確な融点がある。真のスズ・鉛共晶は、61.9%のSnと38.1%のPbからなり、その融点は正確に183°Cである。市販の 63/37は十分に近いため、実際には共晶のように振る舞う — 1つのスムーズな工程で、固体から液体へと変化します。.
60/40は共晶ではない。. そのソリダスは183°C、リキダスは約190°Cであり、その間に約7°Cの範囲で半溶融状態となる。.
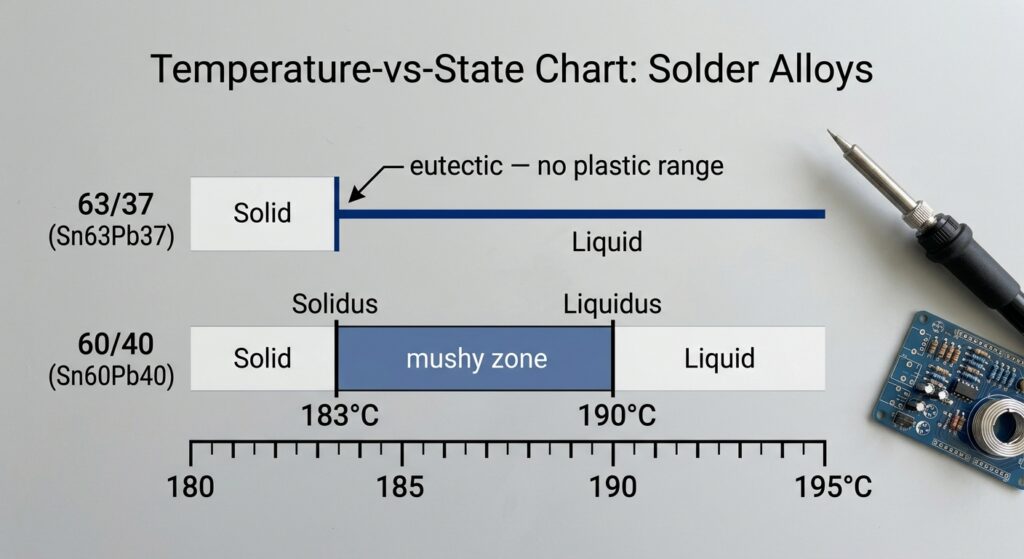
63/37 対 60/40 の比較一覧
| プロパティ | 60/40(Sn60Pb40) | 63/37 (Sn63Pb37) |
|---|---|---|
| スズ/鉛 | 60% / 40% | 63% / 37% |
| 共晶? | いいえ | はい(実質的に) |
| 融点 | 183~190°C(範囲) | 183°C(シャープ) |
| プラスチック製品ラインナップ | 約7°C(ぐにゃぐにゃ) | なし |
| アイアンでの滑らかさ | いいね | より良い/乾きが早い |
| コールドジョイントのリスク | わずかに高い | 下へ |
| 相対的なコスト | 下へ | わずかに高い(スズ分が多い) |
| こんな方に最適 | 汎用/スルーホール/DIP | 手はんだ付け、リワーク、精密作業 |
| RoHS指令に準拠していますか? | いいえ(鉛が含まれています) | いいえ(鉛が含まれています) |
同じ点
人々がこれらを混同してしまうのには理由があります。その基本部分が共通しているからです:
- どちらも鉛系のはんだです。. どちらもそうではない RoHS-準拠、以上です。鉛フリーが必要な場合は、SAC305(Sn96.5/Ag3.0/Cu0.5)やそれに類する材料を検討すべきであり、これら2つはいずれも該当しません。.
- どちらも183°Cで溶け始めます, そのため、アイロンの温度設定や使い方は、どちらのアイロンでも共通して適用できます。.
- どちらもロジンコアまたはアシッドコアに対応しています, 、ウェーブはんだ付けやリフロー工程で用いられ、適切に行えば強固で導電性の高い接合部を形成します。.
- どちらも簡単に見つかります しかも十分に安価なので、プロジェクトにおいてはんだ代が決め手になることはめったにありません。.
実際にどこが異なるのか
「マッシー・ゾーン」こそが最大のポイントです。. 60/40の場合、部品が動いたり、基板がたわんだり、あるいははんだ付け箇所がまだ183~190°Cのペースト状態にある間に、はんだごてを少し早めに取り外したりすると、次のような状態になってしまいます。 動揺した あるいは「コールドジョイント」――粒子が粗く、光沢がなく、信頼性に欠ける。63/37はこの段階を完全に省略するため、失敗する余地が少なくなります。.
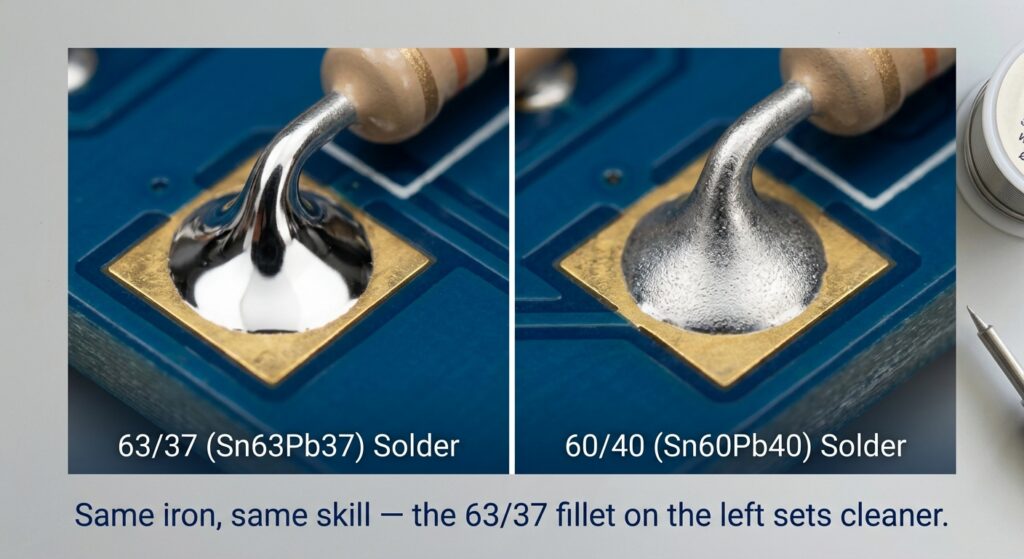
流動性。. 63/37は液体にきれいに接触するため、濡れ性が良く、流れもわずかに速くなります。これにより、間隔の狭いピン間でのはんだブリッジが減り、より整ったフィレットが形成されます。.
完了。. 63/37の配合は、固まるにつれて明るく滑らかな仕上がりになる傾向があります。一方、60/40の配合は、部分的に固まったような質感のため、ややくすんで見えたり、粒子が目立ちやすくなったりすることがあります。.
価格。. 63/37はスズ含有量が多いため、通常、1スプールあたりの価格がわずかに高くなります。ほとんどの愛好家にとっては、その価格差は取るに足らないものですが、大量生産の場合には、その差が積み重なってきます。.
実際にどちらを使うべきでしょうか?
作業台にスプールを1つだけ置いておく場合は、, 63対37にする. 共晶特性は、特に手はんだ付けやスルーホール部品の修正作業、さらにははんだ接合部を冷却中に手で支える必要がある作業において、より扱いやすいものです。これは、プロの修理技術者の多くが、迷わず真っ先に選ぶ合金です。.
手を伸ばして 60/40 日時:
- 大量生産向けのディップはんだ付けやウェーブはんだ付けを行っている場合、このプラスチック製品群は実際にその工程で役立ちます。.
- 大量生産ではコストを重視しており、接合部の精度にはそれほど厳密さを求めない。.
- 引き出しの中身はそれだけですし、仕事も単純明快です。.
いずれにせよ、機械的強度の差はごくわずかであるため、実際の故障の原因となることはほとんどありません。63/37の組み合わせの利点は、一貫性が高く、やり直しの回数が少ないことです。.
RoHSに関する誤解(ほとんどのガイドで間違って説明されている)
「63/37の方がRoHS準拠に近い」とか、規制の観点からより安全だといった主張を記事で見かけることがあるでしょう。. それは間違いです。. RoHSは鉛の使用を全面的に規制しており、37%の鉛を含む合金は、規制に適合しているとは到底言えません。 「より安全な」選択とは、60/40ではなく63/37を選ぶことではなく、製品がRoHSに準拠しなければならない場合には、鉛フリー(SAC305など)を採用することです。規制の観点から見て、63/37の唯一の真の利点は、それが ほんの少し少ない 鉛ですが、コンプライアンスの観点からは何ら変わりはありません。.
よくある質問(FAQ)
A:63/37のはんだは、60/40よりも優れているのでしょうか?
手作業によるはんだ付けやリワークの場合、その共晶性で単一点溶融する特性により、コールドスポットのリスクが少なく、よりきれいな接合部が得られます。一方、大量生産向けの自動はんだ付けでは、60/40が一般的でコストパフォーマンスに優れた選択肢です。どちらの配合も、通常問題となるような意味で「強度が高い」というわけではありません。.
A:「60/40」と「63/37」は同じ意味で使い分けずに使ってもいいですか?
同じアイロンと温度であれば、はい――どちらも183°C付近で溶け、信頼性の高い接合部を形成します。ただし、60/40合金は半溶融状態の範囲が広いため、冷却時にはより安定した手つきが必要になることをご承知おきください。可能であれば、同じ接合部で2つの合金を混ぜ合わせないようご注意ください。.
A:63/37のはんだはRoHS指令に準拠していますか?
いいえ。これはおおよそ37%の鉛合金ですが、RoHSではほとんどの電子機器における鉛の使用が禁止されています。RoHSに準拠するには、SAC305のような鉛フリー合金が必要です。63/37は60/40よりも加工しやすいですが、RoHSに準拠した選択肢ではありません。.
当社について
こちらもおすすめ…

著者について
アンドリュー・ザン – JKRGLO.comの研究開発エンジニア
アンドリュー・ザン氏は、PCB業界において14年以上にわたる研究開発(R&D)エンジニアとしての経験を持ち、回路設計の最適化およびDFM(製造適性設計)の実装に関する深い専門知識を有しています。同氏は、複雑な設計要件を量産対応のソリューションへと具現化することに注力し、試作から量産に至るまでの技術革新を推進しています。.
部門横断的なチームやクライアントと緊密に連携し、プロジェクトのライフサイクル全体を通じて、厳格な品質検証と円滑な技術的コミュニケーションを確保しています。アンドリューは、常にお客様の期待を上回る、信頼性が高く高性能なPCBソリューションの提供に尽力しています。.
目次
それでもまだお困りですか?お問い合わせはこちら:
PCBまたはPCBAの見積もりをご希望ですか?
タグ:
63-37
PCBA
63 37 はんだ
PCB