PCB 조립(PCBA): 정의, 제작 과정, 그리고 베어 PCB와의 차이점
그 자체만으로는 빈 회로 기판은 아무런 기능도 하지 못합니다. 구리 트레이스, 패드, 구멍은 있지만, 사고하거나, 스위치를 작동시키거나, 무언가를 제어할 수 있는 방법은 전혀 없습니다. PCB 조립은 이러한 상황을 바꾸는 단계이며, 전자 제품 개발 프로젝트에서 대부분의 비용과 위험, 그리고 현장 고장의 거의 전부가 실제로 이 단계에 집중되어 있습니다.
JKRGLO에서는 기판을 제작하고 조립하기 때문에, 이 설명은 용어집에 나와 있는 내용보다는 고객과의 통화 시에 드리는 설명에 가깝습니다. PCB 조립이 실제로 무엇인지, 베어 보드가 어떻게 완성된 PCBA가 되는지, 8가지 생산 단계 중 어떤 단계가 수율을 결정하는지, 조립품은 어떻게 테스트되는지, 견적은 어떤 요소에 의해 결정되는지, 그리고 신뢰할 수 있는 공급업체가 준수해야 할 품질 기준은 무엇인지에 대해 설명해 드리겠습니다.
만약 이름에 대한 논쟁을 해결하기 위해서만 이 글을 읽고 계신다면, 다음 네 문장이 바로 정답입니다. 그 이후의 내용은 모두 세부 사항일 뿐입니다.
간단한 답변
PCB 조립(PCBA) 이는 전자 부품을 베어 인쇄회로기판 위에 배치하고 납땜하여 작동 가능한 전자 어셈블리를 생산하는 제조 공정입니다. PCBA는 인쇄 회로 기판 조립.
A PCB (인쇄 회로 기판)은 베어 보드, 즉 기판, 구리 트레이스, 패드, 비아 등으로 구성되어 있으며, 부품이 장착되지 않은 상태입니다. A PCBA 이는 부품이 장착되고 납땜이 완료된 후의 동일한 기판으로, 이 단계에 이르면 전원을 켤 수 있고 의도된 기능을 수행할 수 있습니다.
PCB 제조 그리고 PCB 조립 이는 서로 다른 두 가지 생산 단계입니다. 제조 단계에서는 거버(Gerber) 데이터를 바탕으로 베어 보드를 생산하며, 조립 단계에서는 부품을 구매하고, 배치하고, 납땜한 뒤, 완성된 제품을 테스트합니다. 제조는 화학 및 이미징 공정인 반면, 조립은 부품 배치, 열 처리 및 공급망 관리 공정입니다.
PCB 조립에는 두 가지 주요 기술이 사용됩니다. 표면 실장 기술(SMT) 부품을 기판 표면의 솔더 페이스트가 도포된 패드 위에 직접 배치한 뒤, 오븐에서 리플로우 공정을 거칩니다. 스루홀 기술(THT) 부품 리드를 뚫린 구멍에 삽입한 뒤, 대개 웨이브 납땜이나 선택적 납땜을 통해 반대편에 납땜합니다. 대부분의 최신 기판은 두 가지 방식을 모두 사용하며, 이를 ‘혼합 기술 조립’이라고 합니다.
PCBA 견적과 관련하여 물어봐야 할 가장 유용한 질문은 보드당 가격이 아닙니다. 바로 어떤 시험이 포함되어 있나요?. 저렴한 견적은 거의 항상 테스트 단계가 은밀하게 생략되었기 때문이며, 테스트를 거치지 않은 보드는 생산 라인에서가 아니라 고객의 손에서 고장을 일으키게 됩니다.
PCB 조립이란 무엇인가요?
PCB 조립이란, 제작된 인쇄회로기판에 전자 부품을 장착하고 납땜하여 기판이 전기적으로 작동할 수 있도록 하는 공정입니다. 그 결과물을 PCBA라고 부르는데, 이는 ‘인쇄 회로 기판 조립체(Printed Circuit Board Assembly)’의 약자입니다. 조립 과정이 없다면 PCB는 단순히 무용지물일 뿐입니다. 보관, 운송, 판매는 가능하지만 어떠한 전자적 기능도 수행할 수 없습니다.
이 작업은 설명하기는 쉽지만 일관되게 수행하기는 어렵습니다. 부품들은 릴, 튜브, 트레이 형태로 들어옵니다. 솔더 페이스트는 스텐실을 통해 패드에 도포됩니다. 부품 배치기는 각 부품을 정확한 좌표와 회전 각도에 맞춰 배치합니다. 기판이 리플로우 오븐을 통과하면 솔더 페이스트가 금속으로 변합니다. 그 후, 누구도 판매 페이지에 올리지 않는 작업 단계가 시작됩니다. 솔더 페이스트 검사, 광학 검사, 숨겨진 접합부의 X선 검사, 회로 내 테스트, 기능 테스트, 세척, 코팅, 그리고 추적성 관리 등이 바로 그것입니다.
일반적인 소비자용 마더보드에는 1,000개가 훨씬 넘는 접합부가 있으며, 최신 실장 기계는 크기가 01005, 크기는 0.4mm × 0.2mm입니다. 이 정도 규모에서는 육안으로 유용한 검사를 할 수 없을 뿐만 아니라, 이미 패키지로 덮인 접합부를 재가공할 방법도 없습니다. 모든 단계는 품질을 확보하거나, 회복할 수 없게 만듭니다. 그렇기 때문에 장비 목록보다 공정이 더 중요합니다.
명명 문제: 두 가지 사물을 가리키는 다섯 단어
PCB 조립과 관련해 발생하는 혼란의 대부분은 기술적인 문제가 아닙니다. 같은 대상에 대해 네 가지 다른 이름을 사용하거나, 전혀 다른 대상에 대해 하나의 이름을 사용하는 데서 비롯된 것입니다. 먼저 용어를 정리해 두면 이 글의 나머지 부분을 이해하는 데 큰 도움이 될 것입니다.
| 용어 | 그게 실제로 무슨 뜻인가 | 그곳에서 만나다 |
|---|---|---|
| PCB | 인쇄 회로 기판. 부품이 장착되지 않은 베어 기판: 기판, 구리 트레이스 및 평면, 패드, 비아, 솔더 마스크, 실크스크린. 이 상태로는 작동하지 않는다. | 제작 견적, 회로도, 임피던스 사양 |
| PCBA | 인쇄 회로 기판 조립체. 부품이 실장되고 납땜이 완료된 기판입니다. 전기적으로 정상 작동하며, 시스템에 통합할 준비가 되어 있습니다. | 조립 견적서, BOM 검토, 시험 보고서 |
| PCB 조립 (공정) | PCB를 PCBA로 만드는 일련의 공정: 솔더 페이스트 도포, 부품 실장, 리플로우, 스루홀 납땜, 검사, 테스트. | 공정 문서, DfM 보고서, 공장 감사 체크리스트 |
| PCB 제조 | 베어 보드를 제작하는 별도의 상류 공정: 이미징, 에칭, 라미네이션, 드릴링, 도금, 표면 마감. | 제작 주문, 적층 구성 논의 |
| EMS / 위탁 제조업체 | 전자제품 제조 서비스. 조립은 물론, 종종 가공, 부품 조달, 코팅, 완제품 조립 및 물류까지 하나의 계약으로 수행하는 기업. | 공급업체 선정, 비밀유지계약(NDA) 및 품질 계약 |
| 박스 조립 | PCBA 단계가 끝난 후, 테스트를 마친 조립품을 배선, 디스플레이 및 하드웨어와 함께 케이스에 장착하는 단계입니다. | 턴키 프로그램, 완제품 출하 |
PCB 조립은 제조 공정이며, PCBA는 그 공정의 산물입니다. “PCB 조립이 필요합니다”라고 말하는 것은 해당 작업을 수행해 달라는 뜻입니다. “PCBA 500개가 필요합니다”라고 말하는 것은 부품이 실려 있고 테스트를 마친 완제품 보드 500개를 납품해 달라는 뜻입니다.
한 가지 더 구분해 두면 견적 관련 마찰을 크게 줄일 수 있습니다. 파브(Fab) 업체와 조립 업체가 항상 같은 회사는 아니며, 두 곳에서 받은 견적은 서로 다른 작업 범위에 대한 것입니다. 세 곳의 공급업체에 “PCB 견적”을 요청했는데 그중 한 곳만 부품 가격을 산정했다면, 이는 하나의 품목에 대한 세 가지 가격을 비교하는 것이 아닙니다. 여러분은 서로 다른 세 가지 범위를 비교하고 있는 것입니다. 중요한 범위는 테스트를 거친 PCBA로 마무리되는 범위입니다. 왜냐하면 전원을 켤 수 있는 유일한 결과물이 바로 그것이기 때문입니다.
아직 보드 자체를 정리 중이라면, 보드에 장착되는 부품들에 대해서는 회로 기판 부품 및 소자, 그리고 보드 수준의 업스트림 프로세스에 대해서는 PCB 제조 서비스.
PCB 대 PCBA: 견적에 영향을 미치는 차이점
PCB와 PCBA의 차이는 부품에 있습니다. PCB는 부품이 장착되지 않아 전자적 기능을 수행하지 않는 베어 보드입니다. PCBA는 부품이 배치되고 납땜된 후의 동일한 보드로, 회로가 설계된 대로 기능을 수행합니다. 비용 구조, 리드 타임, 결함 유형, 테스트 요구 사항 등 그 밖의 모든 사항은 바로 이 한 가지 차이에서 비롯됩니다.
이러한 구분은 단순히 이론적인 것이 아닙니다. 두 단계는 별도로 인용되며, 서로 다른 장비로 생산되고, 서로 다른 기준에 따라 측정되며, 완전히 다른 방식으로 결함이 발생합니다. 전기적 테스트를 통과한 베어 보드라도 현장에서 불량 판정을 받는 PCBA가 될 수 있으며, 그 원인은 보드 자체와는 전혀 무관할 것입니다.

| 양상 | PCB (베어 보드) | PCBA (조립 기판) |
|---|---|---|
| 이것이 무엇인지 | 구리 트레이스, 패드 및 비아가 있는 기판; 부품 없음 | 부품이 장착되고 납땜이 완료된 동일한 기판 |
| 함수 | 부품들을 위한 물리적 및 전기적 플랫폼을 제공합니다 | 실제 전자적 기능을 수행한다 |
| 생산 공정 | 노광, 에칭, 라미네이션, 드릴링, 도금, 표면 마감 | 솔더 페이스트 인쇄, 부품 실장, 리플로우, 스루홀 납땜, 검사, 테스트 |
| 원가 구조 | 레이어 수, 기판 크기, 재질, 구리 도금량, 표면 마감에 따라 결정됨 | 부품 비용, BOM 항목 수, 배치 수 및 테스트 범위에 따라 결정됨 |
| 돈이 있는 곳 | 공구 및 재료: 대체로 예측 가능 | 부품 및 공정 관리: 공급업체마다 큰 차이를 보임 |
| 일반적인 결함 유형 | 단락 및 개방 회로, 드릴 정렬 불량, 박리, 불량한 표면 마감 상태 파악 | 납땜 부족 또는 과다, 툼스톤 현상, 브리징, 극성 오류, BGA 하부의 공극 |
| 표준 시험 | 베어 보드에 대한 전기적 테스트: 플라잉 프로브 방식 또는 전용 고정구 | SPI, AOI, X선 검사, 회로 내 검사, 기능 검사, 경우에 따라 번인 테스트 |
| 리드 타임 프로필 | 요약: 표준 보드의 제작 소요 일수 | 기간이 더 길어지고 예측하기 어려워짐: 부품 공급 상황에 좌우됨 |
| 누가 소유하고 있나요? | 종종 제작 업체 | 대개 조립 업체나 EMS(전자 제조 서비스) 제공업체 |
| 가장 큰 피해를 주는 고장 유형 | 보드 내부에 장착되는 쇼트 또는 오픈 | 겉보기에는 완벽해 보이지만 열 사이클링 후 결함이 발생하는 접합부 |
왜 이러한 차이가 견적의 비교 가능성을 좌우하는가
동일한 설계에 대한 두 개의 PCBA 견적 간에 30%의 차이가 날 경우, 그 차이는 거의 절대 배치 작업 비용에서 비롯된 것이 아닙니다. 그 차이는 견적 PDF에는 나타나지 않는 다음 세 가지 요인에 기인합니다:
- 부품 조달 채널. 공식 유통업체의 부품과 일반 시장에서 구할 수 있는 “잉여” 부품은 BOM 항목상으로는 똑같이 보일 수 있지만, 실제 현장에서는 완전히 다른 성능을 보일 수 있습니다. 어떤 유통업체를 이용하는지, 그리고 공식 유통 경로를 통해 공급되지 않은 부품에 대해 어떤 입고 검사를 실시하는지 물어보십시오.
- 테스트 커버리지. 모든 기판에 AOI를 실시할 것인가, 아니면 첫 번째 제품에만 AOI를 실시할 것인가? 모든 BGA에 X-ray 검사를 실시할 것인가, 아니면 고객이 불만을 제기할 때만 실시할 것인가? 100% 기능 테스트를 실시할 것인가, 아니면 표본 검사만 할 것인가? 테스트 계획에 따라 비용 차이가 실제로 결정된다.
- 보이지 않는 단계에서의 공정 규율. 스텐실 세척 빈도, 페이스트의 보관 기간 및 보관 상태, 리플로우 프로파일 검증, 수분에 민감한 부품의 베이킹, 정전기 방전(ESD) 관리. 이 중 어느 것도 청구서에 나타나지 않습니다. 하지만 이 모든 것이 현장 고장률에 반영됩니다.
여러분이 살 수 있는 PCBA 중에서 가장 비싼 것은, 배송된 후 고장이 나는 그 싼 제품입니다. 테스트 항목이 줄어든 상태에서 단가가 낮아진다고 해서 비용이 줄어드는 것은 아닙니다. 이는 단순히 비용을 공급업체 공장에서 고객에게 전가할 뿐이며, 그 과정에서 배송비, 교체에 드는 인건비, 그리고 평판 손실까지 추가됩니다.
이 글에서 운영상의 습관 하나만 꼽으라면, 바로 이것입니다. BOM을 요청하는 것과 마찬가지로, 견적의 일부로 테스트 계획을 서면으로 요청하십시오. 테스트 범위를 구체적으로 설명할 수 있는 공급업체야말로 실제로 테스트를 수행하는 공급업체입니다. 조달 비교에 대한 더 광범위한 내용은 다음에서 다루고 있습니다. PCBA 제조업체를 선택하는 방법.
PCB 조립 공정, 단계별 안내
PCB 조립 공정은 설계 및 DfM 검토, 문서 작성 및 스텐실 준비, 솔더 페이스트 인쇄, 부품 실장, 리플로우 납땜, 스루홀 및 혼합 기술 납땜, 검사, 전기 및 기능 테스트의 8단계로 진행됩니다. 각 공정 단계에는 담당해야 할 결함이 있으며, 대부분의 조립 불량 원인은 막연한 “품질 저하”가 아니라 특정 공정 단계로 거슬러 올라갈 수 있습니다.
이것이 표면 실장 기판의 조립 라인이 따르는 공정 순서입니다. 관통 구멍 전용 기판과 혼합 기판의 경우 중간에 추가 공정이 포함되는데, 이에 대해서는 다음 섹션에서 다루겠습니다.
| # | 무대 | 장비 | 이 단계에서 발생하는 결함 |
|---|---|---|---|
| 1 | 설계 및 DfM 검토 | 거버 파일, BOM 및 CPL에 대한 엔지니어링 검토 | 부적절한 풋프린트, 제조가 불가능한 간격, 단일 공급처 부품 또는 단종된 부품, 테스트가 불가능한 네트 |
| 2 | 문서 및 스텐실 | 레이저 절단 스테인리스 스틸 스텐실, 개구부 설계 | 부적절한 개구율로 인해 페이스트 양이 잘못 설정되어, 나중에 개방 회로나 단락이 발생할 수 있습니다. |
| 3 | 솔더 페이스트 도포 | 솔더 페이스트 프린터, 스퀴지, SPI 스테이션 | 페이스트의 부족, 과다 또는 불균형: 대부분의 리플로우 결함의 근본 원인 |
| 4 | 부품 배치 | 픽 앤 플레이스 기계, 피더, 비전 정렬 | 부적절한 배치, 회전 오류, 잘못된 부품, 극성 반전, 손상된 미세 피치 리드 |
| 5 | 리플로우 납땜 | 다중 구역 대류 리플로우 오븐 | 프로파일이 잘못될 경우, 접합부 냉각, 툼스톤 현상, 기공, 포장 균열, 뒤틀림이 발생할 수 있음 |
| 6 | 스루홀 및 혼합 납땜 | IPC 인증을 받은 작업자가 수행하는 웨이브, 선택적 또는 수동 납땜 | 배럴 충전 불량, 인접 핀 간의 솔더 브리지, 인근 부품의 열 손상 |
| 7 | 점검 | SPI, AOI, X선(AXI), 확대경 하의 육안 검사 | 존재하지만 발견되지 않은 결함으로, 고객에게 전달되는 경우 |
| 8 | 전기 및 기능 시험 | ICT 장비 또는 플라잉 프로브, FCT 장비, 번인 챔버 | 검사는 통과했으나 실제 적용 시 실패한 한계 단위 |
1단계 – 설계 및 DfM 검토
아직 아무것도 제작되지 않은 이 단계에서 가장 많은 비용이 절약되거나 낭비됩니다. 제조 적합성 설계(DFM) 검토에서는 기판이 제시된 수율로 실제로 제작될 수 있는지 여부를 확인합니다. 패드가 부품과 공정 기준에 충분히 큰지, 배치 노즐과 리플로우 기류를 위한 여유 공간이 충분한지, 리드 타임이 40주인 단일 공급처 부품이 있는지, 그리고 모든 중요 네트가 테스트 픽스를 통해 실제로 프로빙될 수 있는지 등을 검토합니다.
0.1mm 너무 작게 설계된 패드는 금요일 오후에 수정하는 데 비용이 들지 않지만, 금형 제작 후에 발견될 경우 스텐실 수정, 재제작, 그리고 2주간의 시간이 소요됩니다. 또한 이 단계에서는 조립 용이성(DFA) 및 테스트 가능성(TTA)에 대한 고려 사항이 반영되어야 합니다. 프로브로 측정할 수 없는 회로망은 테스트할 수 없으며, 테스트할 수 없는 기판은 검증할 수 없는 기판이기 때문입니다.
DfM 검토에서 실제로 확인하는 사항
“DfM 검토”라는 말은 마치 형식적인 절차처럼 들릴 수 있습니다. 하지만 실제 프로젝트에서는 게르버 파일과 BOM을 기준으로 진행되는 정해진 체크리스트이며, 그 가치는 항목들이 지루하고 반복 가능하며 매번 똑같다는 데 있습니다. 그중 여섯 가지 항목이 가장 큰 비중을 차지합니다.
| 확인 | 검증 대상은 무엇인가요? | 이를 통해 방지되는 오류 |
|---|---|---|
| 패드 및 트레이스 간격 | 일반적인 경험적 기준이 아닌, 해당 라인의 공정 범위에 대한 최소 여유 공간 | 인접한 패드 사이에 형성된 솔더 브리지와, 리플로우 후에만 나타나는 단락 현상 |
| 구멍 크기와 환형 링 | 공차 누적 후에도 각 드릴 구멍 주변에는 충분한 구리가 남아 있습니다. | 커넥터 고장의 원인이 되는 스루홀 접합부의 배럴 충전량 부족 및 패드 들뜸 현상 |
| 솔더 마스크 정렬 | 마스크 개구부는 패드 치수와 일치하며 랜드 영역을 침범하지 않습니다. | 트레이스를 따라 흘러내리는 솔더, 패드에 묻은 마스크, 그리고 미세 피치 부품의 접합 불량 |
| 발자국 정확도 | 레이아웃은 라이브러리 기본값이 아닌 IPC-7351 또는 부품 데이터시트를 따릅니다. | 툼스톤 현상, 오프셋 배치, 잘못된 패드에 장착되는 부품 |
| 열 완화 | 대형 구리 평면은 공정 규격에 맞춰 제작된 릴리프 스포크를 통해 패드에 연결됩니다. | 오븐이 열을 공급하는 속도보다 비행기가 열을 빼앗아 가는 속도가 더 빨라, 접지된 핀에 냉접합이 발생합니다. |
| BOM 검증 | 모든 제품 라인에는 주문 가능한 제조업체 부품 번호, 이에 상응하는 풋프린트 및 수명 주기 상태가 있습니다. | 조립 과정에서 회로 단선이 발생했고, 회로 구성을 변경하는 부품이 눈에 띄지 않게 교체되었다. |
이 단계의 경제성은 불균형적이며, 이것이 바로 이 작업을 조기에 수행해야 한다는 주장의 핵심입니다. 설계 내용이 아직 확정되지 않은 단계에서 CAD를 통해 패드 변경을 하는 데는 몇 분밖에 걸리지 않습니다. 반면, 스텐실이 제작되고, 배치 프로그램이 작성되며, 시제품 승인이 완료된 후에 동일한 변경을 하려면 스텐실 수정, 프로그램 재작성, 그리고 이 두 가지에 수반되는 일정 지연이 발생하게 됩니다.
2단계 – 문서 작성 및 스텐실 준비
조립 공정을 진행하기 위해서는 다음 네 가지 데이터 세트가 필요합니다: 거버(Gerber) 또는 ODB++ 제조 데이터, 제조업체 부품 번호와 수량이 포함된 BOM(자재명세서), 모든 부품의 X–Y 좌표와 회전 각도를 나타내는 픽 앤 플레이스(pick-and-place) 파일(중심점(centroid) 또는 CPL 파일이라고도 함), 그리고 NC 드릴 파일입니다. 조립 도면에는 커넥터 방향, 보강재 배치, 코팅 구역 등 기계 데이터에 포함되지 않는 요구 사항들이 명시되어 있습니다.
스텐실은 패드 패턴에 맞춰 구멍이 뚫린 레이저 절단 스테인리스강으로 만들어집니다. 스텐실의 두께에 따라 페이스트의 양이 결정되며, 일반적인 생산용 스텐실의 두께는 약 0.10mm에서 0.15mm 사이입니다. 미세 피치 부품의 경우 면적 비율을 적절하게 설정하는 것은 구매 업무가 아닌 엔지니어링 업무에 해당합니다.
3단계 – 솔더 페이스트 도포
스텐실을 기판 위에 정렬한 뒤 스퀴지를 사용하여 솔더 페이스트를 펴 바르면, 페이스트가 패드 위에만 도포됩니다. 솔더 페이스트는 솔더 그 자체가 아니라, 플럭스에 미세한 솔더 분말이 현탁된 것으로, 이 두 성분 모두 중요합니다. 플럭스는 표면을 세정하고 리플로우 과정에서 산화를 억제하며, 분말은 합금 성분과 용융 특성을 결정합니다.
대부분의 리플로우 결함은 오븐이 아니라 바로 이 단계에서 발생합니다. 페이스트 양이 너무 적으면 접합부가 끊어지거나 약해집니다. 반면 페이스트가 너무 많으면 브리징 현상이 발생하고, 피치가 미세한 부품의 경우 툼스톤 현상이 나타납니다. 솔더 페이스트 검사(SPI)는 부품 실장 전에 이러한 문제를 정확히 포착하기 위해 존재합니다. 이 단계에서 페이스트 결함을 수정하는 데 드는 비용은 적지만, 이후에는 수정이 불가능하기 때문입니다.

4단계 – 부품 배치
픽 앤 플레이스 기계는 CPL 파일을 읽은 뒤, 진공 노즐을 사용하여 릴과 트레이에서 부품을 집어 올리고, 비전 시스템을 통해 방향과 패키지 형상을 확인한 후, 각 부품을 솔더 페이스트가 도포된 패드 위에 배치합니다. 최신 기계는 시간당 수만 개의 부품을 배치하며, 배치 정밀도를 수십 마이크론 수준으로 유지하는데, 이것이 바로 0201 그리고 01005 전혀 실용적이지 않은 부분들.
피더 설정은 눈에 띄지 않는 결함의 원인이 됩니다. 겉보기에는 비슷해 보이지만 전기적 특성이 다른 부품이 릴에 장착되어 있거나, 간헐적으로 부품 공급 오류가 발생하는 피더를 사용하면, 검사에서는 통과했으나 실제 사용 시 고장이 발생하는 기판이 생산됩니다. 바로 이러한 이유로 입고 검사 및 BOM 대 릴 대조 작업은 단순한 행정적 부담이 아닙니다.

5단계 – 리플로우 납땜
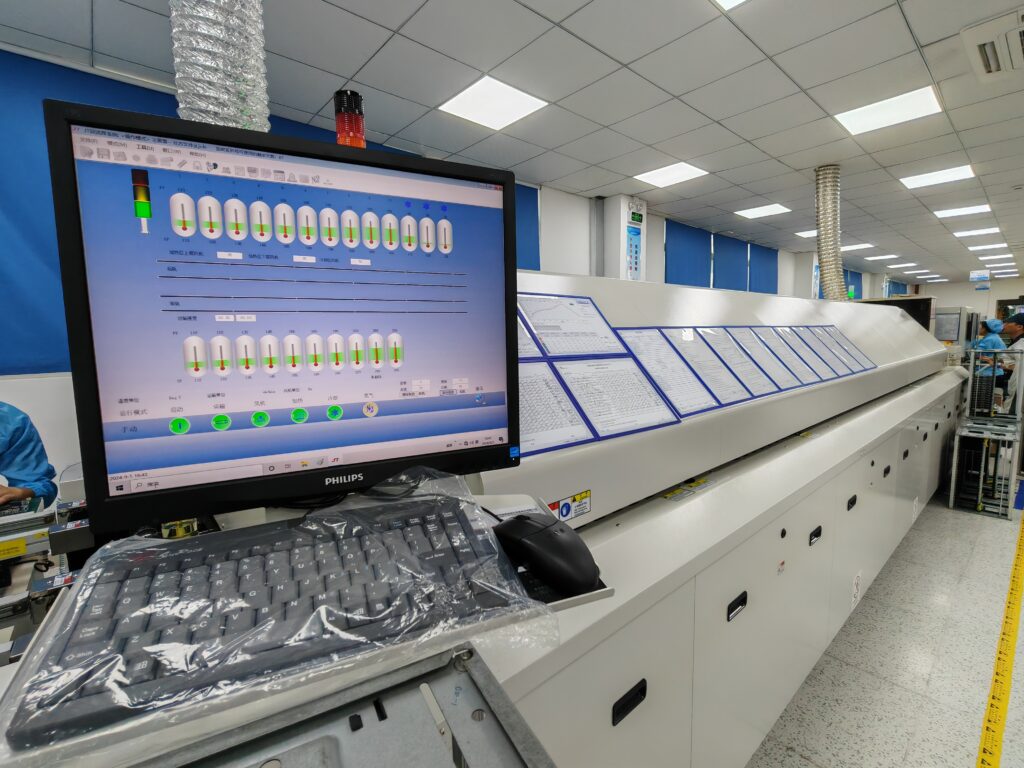
부품이 실린 기판은 컨베이어를 타고 다중 구역 대류 오븐을 통과합니다. 열 프로파일은 네 단계로 구성됩니다: 기판과 부품이 서서히 설정 온도에 도달하는 예열 단계; 플럭스가 활성화되고 조립체가 균일해지는 유지 단계; 합금이 녹아 패드와 리드를 적시는 리플로우 단계; 그리고 접합부가 응고되는 냉각 단계입니다.
이 수치는 선호도에 따라 정해지는 것이 아니라 합금과 구성 성분에 따라 결정됩니다. 무연 SAC305(주석-은-구리)는 약 217 °C에서 220 °C에서 녹으며, 일반적으로 약 235 °C에서 250 °C 사이의 최고 온도로 공정이 진행됩니다. 반면, 공융 주석-납 합금인 Sn63Pb37은 183 °C에서 녹습니다. 기판상의 모든 부품은 견딜 수 있는 최대 온도와 최대 온도 상승률을 가지고 있으며, 온도 프로파일은 이 모든 조건을 동시에 충족해야 합니다. 온도가 10 °C만 높아도 부품이 눈에 띄지 않게 손상되며, 온도가 너무 낮으면 겉보기에는 정상으로 보이지만 열 사이클링 과정에서 균열이 발생하는 솔더 접합부가 남게 됩니다.
오븐에서는 미세 피치 및 고신뢰성 작업 시 산화를 줄이고 습윤성을 향상시키기 위해 때때로 질소를 사용합니다. 수분에 민감한 부품은 리플로우 전에 베이킹 처리하거나 건조한 상태에서 보관해야 합니다. 그렇지 않으면 흡수된 수분이 온도 상승 과정에서 패키지 내부에서 급격히 증발하여 패키지가 내부에서 균열이 생길 수 있습니다.
6단계 – 스루홀 및 혼합 공정 납땜
모든 부품을 표면 실장할 수 있는 것은 아닙니다. 커넥터, 대형 전해 콘덴서, 변압기, 단자대, 그리고 기계적 하중을 견뎌야 하는 부품들은 스루홀 방식으로 장착됩니다. 이는 기판을 관통하여 반대편에 납땜된 리드가, 표면 실장 패드보다 삽입 및 진동 하중을 훨씬 더 잘 견디기 때문입니다.
- 웨이브 솔더링 보드 밑면을 용융된 솔더의 정재파 위로 통과시켜, 한 번의 통과만으로 노출된 모든 관통 홀 리드를 납땜합니다. 이 방법은 속도가 빠르며 대량 생산에 적합합니다.
- 선택적 납땜 작은 노즐을 사용하여 개별 접합부에 솔더를 도포합니다. 속도는 느리지만 기판 전체가 가열되는 것을 방지할 수 있으며, 이는 상단면에 이미 리플로우 공정을 거친 온도에 민감한 부품이 있을 때 중요한 사항입니다.
- 수작업 납땜 이 공정은 수리, 시제품 제작 및 어떤 기계로도 배치할 수 없는 특이한 형태의 부품에 사용됩니다. 이 공정은 작업자의 숙련도에 가장 크게 좌우되는 방식이기 때문에, 생산 라인 내 다른 어느 곳보다 이곳에서 작업 품질 기준과 작업자 자격 인증이 더욱 중요합니다.
7단계 – 검사
검사는 단일 점검 단계라기보다는 서로 겹치는 일련의 필터로 구성되며, 각 필터는 다른 필터들이 포착하지 못하는 부분을 감지합니다. SPI는 솔더 페이스트를 감지하고, AOI는 육안으로 확인 가능한 솔더 접합부와 부품 실장 상태를 감지하며, X-ray는 패키지 아래에 숨겨진 솔더 접합부를 감지합니다. 확대경을 이용한 육안 검사는 어떤 알고리즘으로도 학습되지 않은 부분들을 포착합니다. 구체적인 비교 내용은 아래의 테스트 섹션에서 다루며, 이를 뒷받침하는 검사 철학은 AOI 검사 그리고 PCB 제조 과정에서의 품질 관리.
8단계 – 전기 및 기능 테스트
회로 내 테스트(ICT)는 베드 오브 네일(bed-of-nails) 고정 장치나 플라잉 프로브를 사용하여 네트별로 연속성, 소자 값, 단락 및 개방 여부를 검증합니다. 기능 테스트(FCT)는 실제 적용 환경을 시뮬레이션하는 테스트 장비에서 어셈블리에 전원을 공급하고, 자극 신호와 부하를 가하여 제품이 사양에 명시된 대로 작동하는지 확인합니다. 복잡한 기판의 경우, FCT는 출하 전 마지막 실질적인 품질 검증 단계이며, 안전이 중요한 제품의 경우 FCT 이후 번인(burn-in) 테스트가 이어집니다.
이 단계 이전의 모든 과정, 즉 라미네이트를 베어 보드로 가공하는 과정은 별개의 공정이며, 이에 수반되는 고장 유형도 다르며, 이에 대해서는 PCB가 단계별로 어떻게 만들어지는지. 테스트 전략 자체에 대해서는 PCBA 테스트의 작동 원리.
SMT, 스루홀, 혼합 조립: 실제로 필요한 것은 무엇일까?
표면 실장 기술(SMT)은 부품을 기판 표면의 솔더 페이스트로 덮인 패드 위에 직접 배치한 후 리플로우 방식으로 납땜하는 반면, 관통 구멍 기술(THT)은 부품의 리드를 뚫린 구멍을 통해 삽입한 뒤 반대편에서 납땜합니다. 혼합 기술 조립은 동일한 기판에 두 기술을 모두 사용하며, 이는 대부분의 산업용 및 소비자용 제품에서 일반적인 방식입니다.
이 선택은 단순히 ‘구식’과 ‘신식’ 중 하나를 선호하는 문제가 아닙니다. 각 기술은 서로 다른 문제를 해결하며, 대부분의 보드는 고밀도 로직 섹션과 기계적으로 견고한 연결부가 모두 필요하기 때문에 두 가지 기술을 모두 필요로 합니다.
| 차원 | SMT | 스루홀(THT) | 혼합 |
|---|---|---|---|
| 부착 방법 | 부품은 기판 표면의 패드 위에 놓여 있습니다. | 리드는 뚫린 구멍을 통과하여 반대편에 납땜됩니다. | 먼저 SMT를 장착한 다음, THT를 삽입하고 납땜합니다. |
| 사용된 보드 면적 | 낮음: 부품이 평평하게 놓이며, 양면 모두 사용 가능 | 높음: 리드당 구멍 하나와 패드 면적이 각각 하나씩 필요함 | 둘 사이에서 |
| 기계적 강도 | 중등도; 관절의 전단 저항성이 낮음 | 높음; 구멍과 배럴에 삽입 하중과 진동 하중이 가해짐 | 필요한 곳에 높이 |
| 일반적인 부품 | 저항, 커패시터, IC, QFN, BGA, CSP, LED | 커넥터, 대형 전해 콘덴서, 변압기, 단자대, 전력 소자 | 논리 부문과 인터페이스 부문을 갖춘 실제 보드 |
| 납땜 방법 | 다중 구역 오븐에서의 리플로우 | 웨이브 납땜, 선택적 납땜 또는 수동 납땜 | 리플로우 후, 웨이브 또는 선택적 납땜 |
| 배치 속도 | 매우 빠르고, 완전 자동화되어 있습니다 | 속도가 더 느리며, 삽입 작업은 부분적으로 수동으로 이루어집니다. | 전반적으로 더 느리다 |
| 대량 구매 시 가격 | 조인트당 최저가 | 관절당 최고치 | 두 번째 공정 단계를 추가합니다. |
| 주요 한계 | 하중이 가해질 때 기계적 내구성이 떨어짐 | 기판 면적을 차지하고 드릴링 공정이 추가된다 | 공정 단계가 많아질수록 검증해야 할 관리 항목도 늘어납니다. |
결정하는 방법
- 해당 부품이 표면 실장(SMT) 패키지로 제공되며, 기계적 부하나 고전류 부하를 받지 않는다면 SMT를 사용하십시오. SMT는 비용이 더 저렴하고, 집적도가 높으며, 고주파 성능이 더 우수합니다.
- 부품이 케이블 삽입 하중, 진동 또는 무거운 물체의 열 사이클을 견뎌야 하는 경우, 스루홀 방식을 사용하십시오. 표면 실장 방식으로만 장착된 커넥터는 반복적인 케이블 하중으로 인해 결국 패드가 들뜨게 됩니다.
- 해당 부품이 기판으로 열을 방출해야 하는 고출력 소자인 경우, 구리 면적과 구멍이 훨씬 더 효율적인 열 전달 경로를 제공하기 때문에 일반적으로 스루홀 또는 비아가 있는 열전도 패드가 필요합니다.
- 설계를 종이상으로는 비용이 더 저렴하다는 이유만으로 전적으로 SMT 방식으로 진행한다면, 현장 고장은 커넥터와 전원 회로 부분에 집중될 것이며, 이는 바로 설계자들이 원치 않았던 부분이다.
혼합 기판에 대한 실용적인 참고 사항: 웨이브 솔더링이나 선택적 솔더링을 통해 납땜된 스루홀 부품은 SMT 리플로우 후 두 번째 열 사이클에 노출됩니다. 이미 상단면에 장착된 부품은 이를 견뎌내야 하며, 이는 DfM 검토 시 확인하는 제약 조건 중 하나입니다. 새로운 설계를 위해 패키지를 선택하는 경우, PCB의 세 가지 주요 유형 그리고 PCB 소재 선정 이 결정의 기반이 되는 이사회 차원의 결정들을 다루겠습니다.
이 결정 방식에는 유연한 변형도 있습니다. 기판 자체가 굽혀져야 하는 경우에도 SMT 공법은 여전히 사용되지만, 부품과 보강재는 굽힘 영역에서 벗어나도록 해야 하므로 조립 규칙이 달라집니다. 이것이 바로 연성 회로.
혼합 기술 조립: 세 가지 워크플로우와 순서가 중요한 이유
혼합 기술 조립이란 동일한 기판 위에 표면 실장(SMT) 부품과 관통 구멍(TH) 부품을 결합하는 것으로, 다음 세 가지 순서 중 하나로 이루어집니다: 먼저 SMT 부품을 리플로우한 후 관통 구멍 부품을 납땜하는 단면 혼합 조립; 양면 혼합 조립은 뒷면에 두 번째 페이스트 도포 및 리플로우 공정을 추가하는 방식이며; 접착 및 웨이브 조립은 표면 실장 부품을 접착제를 사용하여 밑면에 부착한 후, 스루홀 리드와 함께 웨이브 솔더링하는 방식입니다.
논리 부문과 인터페이스 부문을 갖춘 거의 모든 기판은 혼합 기판에 해당합니다. 두 부문이 서로 다른 요구 사항을 가지고 있기 때문입니다. 논리 부문은 집적도와 속도를 요구하므로 표면 실장 방식이 필요합니다. 반면 인터페이스 부문은 10년 동안 누군가가 케이블을 꽂아도 견딜 수 있는 커넥터를 필요로 하므로, 구멍을 관통하는 리드와 반대편 면의 납땜이 필요합니다.
좋은 혼합 조립 방식과 나쁜 혼합 조립 방식을 구분하는 것은 장비 목록이 아닙니다. 바로 순서입니다. 열 사이클이 하나씩 추가될 때마다 이미 형성된 접합부가 다시 가열되며, 순서를 어기고 작업을 수행하면 이전 단계의 결과물을 손상시키거나, 보호 대상 단계보다 더 많은 비용이 드는 보호용 팔레트를 사용해야만 하는 상황이 발생합니다.

| 워크플로우 | 공정 순서 | 다음과 같은 경우에 사용하세요. | 여러분이 감수하고 있는 타협점 |
|---|---|---|---|
| 단면 혼합 | 인쇄 → SMD 실장 → 리플로우 → 스루홀 삽입 → 웨이브, 선택적 또는 수동 납땜 | 모든 부품이 한쪽에 배치되어 있으며, SMD 부품이 대부분을 차지하고, 커넥터나 전원 관련 부품이 몇 개 있습니다. | 스루홀 공정은 리플로우 공정 후에 진행되므로, 해당 접합부는 리플로우 처리를 받을 수 없으며 별도의 검사가 필요합니다. |
| 양면 혼합 | 상단 회로 기판 인쇄 및 부품 실장 → 리플로우 → 기판 뒤집기 → 하단 회로 기판 인쇄 및 부품 실장 → 두 번째 리플로우 → 스루홀 삽입 → 웨이브 솔더링 또는 선택적 솔더링 | 양면에 SMD가 실장된 고밀도 기판, 또는 반대편 면에 디스플레이와 커넥터가 각각 실장된 기판 | 리플로우 공정을 두 번 수행하며, 두 번째 프로파일은 첫 번째 면의 최고치보다 낮아야 하며, 하단 면이 무거운 부품의 경우 접착제나 지지 팔레트가 필요합니다. |
| 접착제와 파동 | 접착제 도포 → SMD 실장 → 경화 → 기판 뒤집기 → 스루홀 부품 삽입 → 웨이브 솔더링 | 한쪽 면은 단순한 SMD 회로이며, 반대쪽 면에는 스루홀 부품이 배치되어 있는 형태로, 대개 비용 효율을 중시하는 대량 생산에 사용됩니다. | 접착 공정은 추가 공정이며, SMD 접합부는 리플로우 수준의 품질을 갖추지 못했고, 접착된 면의 재작업 속도가 느립니다. |
워크플로우 1 – 단면 혼합 조립
이것이 기본 방식이며, 기판 사양이 허용한다면 이 방식을 채택하는 것이 좋습니다. 모든 표면 실장 작업은 한 번에 이루어지며, 기판을 뒤집지 않고, 관통 구멍 부품은 마지막 단계에서 삽입 및 납땜됩니다. 여기서 비용을 결정하는 핵심 요소는 관통 구멍 접합부의 수입니다. 커넥터가 두 개나 세 개 있는 기판의 경우, 웨이브 솔더링이나 선택적 솔더링 프로그램을 설정하는 것보다 수작업으로 마무리하는 편이 일반적으로 비용이 더 저렴하며, 접합부가 소수인 경우에는 작업자가 자격을 갖춘 경우 품질 차이는 미미합니다.
주의해야 할 점은 리플로우 후 형성된 스루홀 접합부는 별도의 공정으로, 별도의 관리 절차가 적용된다는 것입니다. 부품 실장 전에 실행된 SPI(솔더 페이스트 검사)는 이 접합부를 감지하지 못하며, 웨이브 솔더링된 접합부는 한쪽 면에서만 검사됩니다. 검사 계획서에 이 접합부가 명시적으로 언급되지 않으면, 이 부분은 기판에서 아무도 검증하지 않은 부분이 되어버립니다.
워크플로우 2 – 양면 혼합 조립
집적도가 높은 기판에서는 리플로우 공정을 두 번 거치는 것이 일반적이며, 이 두 공정은 대칭적이지 않습니다. 첫 번째 면은 전체 프로파일을 거칩니다. 두 번째 면은 첫 번째 면이 이미 납땜된 상태에서 인쇄, 부품 배치 및 리플로우 공정을 거치므로, 두 번째 프로파일은 아래쪽의 납땜 부위를 다시 녹이지 않으면서 새로운 솔더 페이스트만 녹여야 합니다. 이를 위해 더 낮은 피크 온도를 적용하고, 가열을 더 균일하게 하며, 때로는 두 번째 공정 중에 가장 무거운 하단 부품이 떨어지지 않도록 그 아래에 접착제를 한 방울 바르기도 합니다.
일반적으로 더 작고 밀도가 높은 부품이 있는 면을 먼저 가공하는 것이 관례입니다. 해당 면은 두 번의 열 사이클을 겪게 되며, 작은 부품은 큰 부품에 비해 반복적인 온도 변화를 견디는 능력이 떨어지기 때문입니다. 설계상 무거운 인덕터와 01005 같은 면에 있는 커패시터라면, 그 커패시터에서 문제가 발생할 것으로 예상해야 합니다.

워크플로우 3 – 접착제와 웨이브, 그리고 이것이 최후의 수단인 이유
이 공정에서는 표면 실장 부품을 기판 밑면에 접착하고 경화시킨 다음, 기판 전체를 솔더 웨이브를 통과시켜 같은 면에 있는 스루홀 리드를 납땜합니다. 이 공정이 도입된 이유는 리플로우 공정을 한 단계 줄일 수 있기 때문이며, 비용에 민감한 단면 기판 설계의 경우 이는 상당한 비용 절감 효과를 가져올 수 있습니다.
또한 이는 숨겨진 비용이 가장 많이 발생하는 작업 흐름이기도 합니다. 접착 공정은 별도의 경화 시간대와 고유한 결함 양상을 지닌 추가 공정이며, 표면 실장 접합부는 기계적 및 전기적으로 고정되어 있고, 접착된 면의 재작업 속도는 느립니다. 만약 설계가 오직 이 순서에서만 제대로 작동한다면, 이는 일반적으로 해당 공정을 중심으로 최적화하기보다는 설계를 재검토해야 한다는 신호입니다.
웨이브, 선택적, 또는 수동: 스루홀 방식 선택하기
이 세 가지 워크플로우 모두에는 두 번째 결정 사항이 있는데, 바로 엔지니어들이 가장 자주 묻는 질문인 ‘스루홀 접합부는 실제로 어떻게 납땜되는가’에 관한 것입니다. 그 답은 개인적인 선호도가 아니라, 기판 뒷면에 무엇이 더 있는지 여부에 따라 결정됩니다.
| 방법 | 작동 원리 | 다음에 가장 적합합니다 | 한계 |
|---|---|---|---|
| 웨이브 솔더링 | 보드가 녹은 솔더의 정재파 위를 지나가며, 한 번의 통과로 노출된 모든 관통 홀 리드를 납땜합니다. | 스루홀 수가 많고, 레이아웃이 균일하며, 웨이브 솔더링 과정에서 손상될 수 있는 부품이 밑면에 전혀 없는 기판 | 전체 하단 면에 접촉하므로, 하단면에 있는 모든 SMT 부품은 마스킹 처리하거나 팔레트로 보호해야 합니다. |
| 선택적 납땜 | 작은 프로그래밍 가능한 노즐이 한 번에 하나의 접합부에 납땜재를 공급하며, 해당 부위에만 플럭스와 예열을 가합니다. | 하단면 SMT가 적용된 기판, 미세 피치 커넥터, 그리고 풀 웨이브를 견딜 수 없는 부품 | 조인트당 작업 속도가 느릴 뿐만 아니라, 노즐 프로그램 및 고정구 작업에 드는 비용도 상당한 공학적 비용이 듭니다. |
| 수작업 납땜 | 자격을 갖춘 작업자가 납땜 인두를 사용하여 각 리드를 납땜합니다. | 시제품, 소량 생산, 수리, 그리고 어떤 기계로도 가공할 수 없는 특이한 형태의 부품 | 전적으로 작업자에 달려 있기 때문에, 이곳에서는 인증과 시공 기준이 품질을 좌우합니다. |
| 핀-인-페이스트(스루홀 리플로우) | 페이스트를 구멍에 도포한 후, 해당 부품을 SMT 부품과 함께 한 번의 공정으로 리플로우합니다. | 이미 리플로우 공정을 거친 기판 위에 있는 소형 스루홀 부품 | 구멍 내부의 페이스트 양 조절 기능, 적합한 부품 형상, 그리고 금형 제작 전 설계 검토가 필요합니다. |
웨이브 솔더링은 기판 전체를 한 번에 납땜하는 반면, 선택적 솔더링은 한 번에 하나의 접합부만 납땜하며, 수동 솔더링은 납땜 인두를 사용하여 한 번에 하나의 접합부를 납땜합니다. 파형은 관통 홀 리드와 기판 하단의 0402 커패시터를 구분하지 않기 때문에, 선택은 기판 하단에 무엇이 배치되어 있는지에 따라 결정됩니다.
이 모든 것의 기반이 되는, 적용하는 데 비용이 전혀 들지 않는 설계 규칙이 하나 있습니다. 바로 스루홀 패드를 인접한 SMT 패드로부터 웨이브나 노즐의 솔더가 튀지 않을 만큼 충분한 거리를 두고 배치하고, 스루홀 부품을 한 영역에 묶어 단일 팔레트나 단일 선택적 솔더링 프로그램으로 처리할 수 있도록 하는 것입니다. 밀집된 기판 전체에 스루홀 부품이 흩어져 있는 것은 저렴한 조립품을 비싼 조립품으로 만드는 가장 확실한 방법입니다.
PCBA는 어떻게 테스트되며, 각 테스트를 통해 실제로 무엇을 확인할 수 있는가
PCBA 테스트는 단일한 결정적인 테스트 방식보다는 상호 보완적인 방법들을 사용합니다. 솔더 페이스트 검사(SPI)는 부품 실장 전에 페이스트 도포 상태를 확인하고, 자동 광학 검사(AOI)는 리플로우 후 육안으로 확인 가능한 접합부와 부품 실장 상태를 검증하며, X선 또는 AXI는 BGA 및 QFN과 같은 패키지 아래에 숨겨진 솔더 접합부를 검사하며, 회로 내 테스트(ICT)는 전기적 연속성과 부품의 정격을 검증하고, 기능 테스트(FCT)는 조립품이 의도된 용도에서 정상적으로 작동하는지 확인합니다.
방법이 이렇게 많은 이유는, 어떤 단일 방법으로도 모든 것을 파악할 수 없기 때문입니다. BGA 아래에 있는 냉접합은 AOI로는 감지할 수 없습니다. 방향은 반대로 장착되었지만 올바르게 납땜된 부품은 X-레이로는 감지할 수 없습니다. 정해진 값을 갖지만 허용 오차가 한계치에 가까운 부품은 ICT에서는 통과하지만 FCT에서는 불합격됩니다. 테스트는 다층 방어 체계로 설계되며, 각 단계는 설계가 실제로 노출되는 고장 모드들을 바탕으로 선정됩니다.
| 방법 | 실행될 때 | 그것이 보는 것 | 그것이 볼 수 없는 것 |
|---|---|---|---|
| SPI (납 페이스트 검사) | 인쇄 후, 배치 전 | 모든 패드에 부피, 면적, 높이 및 정렬 정보를 붙여넣기 | 배치 이후에 발생하는 모든 일 |
| AOI (자동 광학 검사) | 리플로우 공정 후, 그리고 종종 부품 실장 후에도 | 부품 누락, 위치 오류 또는 뒤집힘; 극성; 단락; 눈에 띄는 납땜 자국; 일부 텍스트 및 패키지 손상 | BGA, QFN 및 LGA 패키지 아래에 숨겨진 접합부; 전기적 거동 |
| X선 / AXI (자동 X선 검사) | 리플로우 후 | 에리어 어레이 패키지 하부의 숨겨진 접합부, 공극, 불충분한 솔더, 헤드-인-필로우 현상 및 개방 접합부 | 부품 값; 솔더 형상과 관련이 없는 모든 사항 |
| 플라잉 프로브 | 조립 후, 시제품 및 소량 생산 단계에서 | 전용 고정 장치 없이도 연속성, 단락, 개방 및 부품 존재 여부 확인 | 속도 및 고부하 상태에서의 동작; 고정 장치 기반 노드 액세스 |
| ICT(회로 내 테스트) | 조립 후, 부피 기준 | 네트별 연속성 검사, 단락 및 개방 감지, 부품 값 검증 | 해당 제품이 실제 사용 환경에서 제대로 작동하는지 여부 |
| FCT (기능 검사) | 출하 전 마지막 단계 | 전력, 자극 및 부하가 가해졌을 때의 실제 작동 특성 | 환경적 스트레스 하에서만 나타나는 결함 |
| 번인 / 환경 테스트 | 신뢰성이 무엇보다 중요한 곳 | 온도 사이클링, 습도 또는 연속 전원 공급 조건 하에서 초기 작동 실패 | 설계 여유; 번인 기간보다 더 오랜 시간이 지나야 드러나는 결함 |
| 육안 검사 | 전반에 걸쳐 | 비정형 조건, 도장 피복률, 기계적 손상, 시공 품질 | 사용된 배율보다 낮은 배율의 모든 것 |
회로 내 테스트는 기판이 올바르게 조립되었는지 확인하는 것이며, 기능 테스트는 기판이 정상적으로 작동하는지 확인하는 것입니다. PCBA는 ICT 검사에서는 합격하고 FCT 검사에서는 불합격할 수 있습니다. 이는 기판이 전기적으로는 정상일지라도 실제 적용 환경에서 전원이 공급되면 비정상적으로 작동할 수 있기 때문입니다. 고신뢰성 프로그램에서는 두 검사 모두를 통과해야 합니다.
테스트 커버리지가 인용문의 진정한 핵심인 이유
테스트 커버리지는 공급업체가 어느 정도까지 보증을 해줄 의향이 있는지를 보여주는 가장 정확한 척도입니다. 또한 가격이 인하되어야 할 때 가장 먼저 삭감되는 항목이기도 한데, 이는 눈에 보이지 않기 때문입니다. 실행되지 않은 테스트는 아무도 알 수 없으며, 보드는 여전히 제때 출하되기 때문입니다.
기능 테스트를 거치지 않은 PCBA는 검증된 것이 아니라, 단지 조립된 것에 불과합니다. 견적서에 어떤 테스트가 포함되는지, 테스트 범위가 어느 정도인지, 전체 보드 중 몇 퍼센트에 적용되는지가 명시되어 있지 않다면, 해당 가격은 이러한 사항이 명시된 견적서와 비교할 수 없습니다.
이러한 모든 점검에 대한 시공 품질은 다음 기준에 따라 평가됩니다. IPC-A-610 표준, 여기에는 허용 가능한 이음매, 배치 및 필렛의 기준과 불량으로 판정되어야 할 사항이 명시되어 있습니다. 이와 관련된 보다 광범위한 신뢰성 프로그램은 PCB 제조 과정에서의 품질 관리.
PCB 조립 비용을 실제로 좌우하는 요인은 무엇인가
PCB 조립 비용은 부품 비용, BOM 항목 수 및 배치 위치, 기판의 복잡도와 레이어 수, 테스트 범위, 생산 수량, 그리고 콘포멀 코팅이나 박스 빌드와 같은 추가 공정 등에 의해 결정됩니다. 현대적인 PCBA 견적에서 일반적으로 가장 큰 비중을 차지하는 항목은 배치 작업 인건비가 아닌 부품 비용입니다.
대화의 이 단계에서 대개 기대치가 엇갈리게 됩니다. 구매자들은 부품 장착에 드는 인건비가 가격의 대부분을 차지한다고 가정합니다. 하지만 실제로는 최신 기판의 경우 부품 비용이 가격의 대부분을 차지하며, 조립 인건비는 BOM(자재명세서)에 따라 부품 가격이 별도로 산정된 첫 견적을 보기 전까지는 거의 모든 사람이 예상하는 것보다 훨씬 적은 비중을 차지합니다.
| 원가 요인 | 왜 움직이는가 | 이에 영향을 미치는 방법 |
|---|---|---|
| 구성 요소 | 일반적으로 가장 큰 비중을 차지하는 항목으로, 집적회로(IC)가 주를 이루며, 할당량, 수명 주기 단계, 최소 주문 수량(MOQ)에 따라 변동됩니다. | 부품 번호를 표준화하고, 공급처가 여러 곳인 수동 부품을 우선적으로 선택하며, 단일 공급처에서 조달하는 리드타임이 긴 부품은 피하십시오. |
| BOM 항목 수 및 배치 수 | 각각의 고유한 부품은 피더 설정, 검증 및 재작업 위험을 가중시킵니다. | 고유 부품 번수를 줄이고, 적절한 경우 저항 및 커패시터 어레이를 사용하십시오. |
| 이사회 구조의 복잡성 | 레이어 수, 미세 피치 부품, 패드 내 비아(VIA-in-pad)는 모두 공정 난이도를 높입니다. | 스택업은 설계상 필요한 수준 이상으로 복잡해지지 않도록 하십시오. |
| 테스트 범위 | ICT 장비, X선 촬영 범위, FCT 장비는 실질적인 비용이 발생합니다 | 기본값이 아닌 고장 유형에 따라 테스트를 선택하고, 리비전 간에 테스트 설정을 재사용하십시오. |
| 수량 | 설비 및 공구 비용은 분할 상각되며, 생산량이 증가할수록 단가가 낮아집니다. | 주문을 통합하고, 가격대 사이에 끼는 수량은 피하십시오. |
| 일회성 수수료 (NRE) | 스텐실, 프로그래밍, 고정구 및 시제품 검사는 한 번만 비용이 청구됩니다. | 아래를 참조하십시오: NRE는 일회성 비용이며, 보드당 비용이 아닙니다. |
| 추가된 프로세스 | 컨포멀 코팅, 언더필, 디패널라이제이션, 박스 빌드는 각각 별개의 공정입니다. | 운영 환경에서 요구하는 사항만 명시하십시오 |
| 리드 타임 및 납기 단축 | 현물 시장에서 원자재를 조달하고 부분 교대 근무를 운영하는 데는 더 많은 비용이 든다 | 초기 단계에서 현실적인 일정을 공유하고, 긴급 조달은 피하십시오. |
저렴한 견적과 비싼 견적의 실제 차이점
동일한 BOM 및 거버 세트에 대한 두 견적은, 어느 공급업체도 거짓말을 하지 않았음에도 불구하고 상당한 차이를 보일 수 있습니다. 이러한 차이는 네 가지 요인에 기인합니다. 바로 부품 조달 경로, 해당 부품에 대한 입고 검사 범위, 완제품 기판에 대한 테스트 범위, 그리고 페이스트, 프로파일, 수분에 민감한 부품에 적용되는 공정 관리 수준입니다.
프랜차이즈 유통업체를 통해 부품을 조달하고 입고된 제품을 검사하는 공급업체는 부품 비용은 더 많이 지불하지만 불량품 비용은 덜 듭니다. 반면, 일반 시장에서 부품을 구매하는 공급업체는 부품 비용은 적게 들지만, 위조품이나 재생 부품이 고객사의 현장 반품품에 포함될 위험을 감수해야 합니다. 두 공급업체 모두 경쟁력 있는 가격을 제시할 수 있습니다. 하지만 18개월 후에도 여전히 신뢰를 얻을 수 있는 곳은 그중 한 곳뿐일 것입니다.
일회성 비용은 구매자들이 흔히 잘못된 기준과 비교하는 경향이 있으므로 별도로 다루어야 합니다. NRE에는 스텐실, 기계 프로그래밍, 고정구 제작 및 시제품 검사가 포함됩니다. 이 비용은 기판당 지불되는 것이 아니라 일회성으로 지불되므로, 생산량이 늘어날수록 비용 부담이 분산되며, 결코 서로 다른 수량의 경우를 비교 대상으로 삼아서는 안 됩니다. 이러한 비용의 구성 및 협상 방법은 NRE 및 일회성 엔지니어링 비용, 그리고 다음의 단가 구조 PCB 조립 비용을 좌우하는 요인은 무엇인가.
공급업체보다 더 큰 성과를 내는 디자인 선택
PCB 조립 과정에서 수율 향상에 가장 큰 영향을 미치는 요소는 거버 파일이 배포되기 전에 내려지는 결정들입니다. 즉, 표준 부품 패키지, 모든 중요 네트에 대한 접근 가능한 테스트 포인트, 전원 부품과 민감한 부품 간의 열적 분리, 통합된 BOM, 그리고 대형 패키지를 재작업할 수 있도록 주변에 충분한 여유 공간을 확보하는 것입니다. 이 중 어느 것도 설계 단계에서는 비용이 들지 않지만, 설계가 확정되면 모두 비용이 발생합니다.
구매자들은 조립 공급업체를 공정 관리 능력으로 평가하는 경향이 있으며, 공정 관리는 확실히 중요한 요소입니다. 하지만 똑같이 체계적인 공정을 운영하는 두 공장이 서로 다른 두 가지 설계에 대해 서로 다른 수율을 기록할 수 있으며, 그 차이는 대개 두 공장 간의 차이보다 더 큽니다. 설계가 상한선을 정하고, 공정은 그 상한선에 얼마나 근접할 수 있는지를 결정합니다.
| 설계 선택 | 변경 사항 | 실제로 통용되는 규칙 |
|---|---|---|
| 포장 크기 | 요구되는 배치 정확도, 페이스트 부피 범위, 수동 결함률 | 0402 그리고 0603 는 상품입니다. 0201 그리고 01005 그렇지 않습니다. 밀도가 정말로 필요한 경우에만 사용하십시오. |
| 테스트 포인트 접근 | 보드 자체를 테스트할 수 있는지, 그리고 회로 내 테스트에 얼마나 걸리는지 | 중요 네트당 하나의 접근 가능한 테스트 지점을, 사용 가능한 그리드 상에, 높은 부품이 없는 곳에 배치해야 합니다. |
| 열 분리 | 전력 소자 근처의 작은 부품들이 보드의 나머지 부분과는 다른 온도를 보이는지 여부 | 두꺼운 구리층이나 큰 부품이 만들어내는 열 그림자 범위에서 작은 수동 부품을 멀리 떨어뜨려 두세요. 불균일한 발열이 바로 커패시터를 고장 나게 하는 주된 원인입니다. |
| BOM 통합 | 피더 수, 설정 시간, 그리고 잘못된 릴을 장전할 가능성이 있는 횟수 | 허용 오차 범위 내에서 함수당 하나의 값을 사용합니다. 두 개의 패키지에 담긴 10개의 10k 저항이 10개의 부품 번호를 사용하는 것보다 낫습니다. |
| 재작업 승인 | 고장 난 부품을 교체할 수 있는지, 아니면 보드 전체를 폐기해야 하는지 | 대형 IC와 커넥터 주변에는 열풍기와 핀셋을 사용할 수 있는 공간을 확보하십시오. 밀집된 배치가 반드시 좋은 배치는 아닙니다. |
| 극성 표시 | 배치 및 첫 번째 제품 검사 시 역방향 부품 위험 | 실크스크린에 1번 핀을 표시하고 조립 도면에도 동일하게 표시하십시오. 패키지 외형만으로는 판단하지 마십시오. |
| 패드 내 비아(Via-in-pad) 및 미세 피치 | 해당 공정에 비아를 채우고 캡핑해야 하는지, 그리고 페이스트가 접합부에서 흘러나오는지 여부 | 라우팅에 필요한 경우에만 사용하고, 사용할 때는 fill 및 cap을 명시적으로 지정하십시오. |
| 패널 디자인 | 자재 활용도, 그리고 해당 라인이 해당 기판을 처리할 수 있는지 여부 | 레일과 피듀셜은 그대로 두십시오. 경제적으로 패널화할 수 없는 기판은 크기에 상관없이 비용이 많이 듭니다. |
조립 업체가 왜 계속해서 설계 변경을 요청하는지
이러한 요청은 대개 공급업체가 까다롭다는 식으로 받아들여지곤 하지만, 솔직히 말해 그 이유는 거의 항상 수율 문제 때문이며, 수율이야말로 여러분이 실제로 구매하는 대상입니다. CAD 작업에는 아무런 비용도 들지 않는 0.1mm의 간극 변경만으로도 공정에서 브리지 모드를 완전히 제거할 수 있으며, 테스트 지점을 이동하는 것만으로도 고정구 문제를 해결해 기판이 검수를 통과하게 만들 수 있습니다.
이러한 요청을 해석하는 유용한 방법은, 제품에 변화를 주는 요청과 아트웍에만 변화를 주는 요청을 구분하는 것입니다. 테스트 포인트를 이동하거나 마스크 개구부를 넓히는 것은 전기적 특성에 아무런 변화를 주지 않으므로, 거의 모든 경우에 실행할 가치가 있습니다. 공급업체가 자사 재고를 선호한다는 이유로 패키지를 변경하는 것은 별개의 문제이며, 이 경우 공급업체의 재고 상황보다는 귀사의 설계와 관련된 이유를 제시해야 합니다.
아무것도 변경해 달라고 요청하지 않는 공급업체는 귀사의 수율을 보호해 주지 않는 것입니다. 그들은 제출된 설계대로 제작하고, 폐기물에 대한 비용을 청구할 것입니다. 주목해야 할 점은 변경 요청이 있는지 여부가 아니라, 각 요청에 확인 가능한 사유와 그에 따른 비용 영향이 함께 제시되는지 여부입니다.

이 모든 내용은 앞서 언급한 공정 섹션을 대체할 수 없습니다. 관리가 제대로 되지 않는 생산 라인에서 훌륭한 설계를 적용해도 실패할 수밖에 없으며, 관리가 잘 되는 생산 라인에서 부실한 설계를 적용하면 단순히 더 큰 비용을 치르며 실패할 뿐입니다. 요점은 이 두 가지가 서로 대체할 수 있는 것이 아니며, 설계 검토 후에는 그중 하나만 자유롭게 변경할 수 있다는 것입니다.
PCB 조립 견적을 요청할 때 제출해야 할 자료
PCB 조립 견적을 요청하려면 다음 네 가지 데이터 세트가 필요합니다: 거버(Gerber) 또는 ODB++ 제조 데이터, 제조사 부품 번호와 수량이 명시된 모든 부품을 나열한 자재 명세서(BOM), 각 부품의 X–Y 좌표와 회전 각도를 나타내는 픽 앤 플레이스(pick-and-place) 또는 CPL 파일, 그리고 NC 드릴 파일입니다. 여기에 조립 도면, 테스트 사양서, 필요한 수량 및 목표 일정을 추가하면 견적 자료가 완성됩니다.
서류 미비야말로 견적서가 하루가 아닌 일주일이나 걸리는 가장 흔한 이유이며, 생산 빌드가 도중에 중단되는 두 번째로 흔한 이유이기도 합니다. 아래 목록은 짧지만, 여기에 포함된 모든 항목은 누락될 경우 특정 오류가 발생하기 때문에 포함된 것입니다.
| 문서 | 구성품 | 그것이 없으면 무엇이 고장 나나요? |
|---|---|---|
| Gerber / ODB++ | 제작을 위한 구리층, 솔더 마스크, 실크스크린, 아웃라인 및 드릴 데이터 | 아무것도 생성할 수 없습니다. 보드 데이터 자체가 누락되었습니다. |
| 자재명세서(BOM) | 참조 명칭, 설명, 제조업체 부품 번호 및 보드당 수량이 명시된 모든 부품 | 부품의 조달이나 검증이 불가능하며, 귀하의 승인 없이 대체품이 사용됩니다. |
| 픽 앤 플레이스 / CPL 파일 | 각 부품 배치에 대한 X–Y 좌표 및 회전 | 배치는 거버 파일에서 역설계해야 하므로, 이로 인해 회전 오류가 발생합니다. |
| NC 드릴 파일 | 구멍 위치 및 직경 | 드릴링 및 비아 형성이 설계 의도에 부합하는지 확인할 수 없습니다. |
| 조립도 | 커넥터 방향, 보강재 또는 차폐재 배치, 코팅 구역, 토크 및 기계적 사항 | 모호한 점은 귀하가 아닌 공급업체 측에서 해결합니다. |
| 시험 사양서 | 필요한 테스트 커버리지, 테스트 포인트, 통과 기준 및 기능 테스트 장비에 대한 요구 사항 | 사용자에게 필요한 오실로스코프가 아닌, 시중에서 구할 수 있는 가장 저렴한 오실로스코프를 기준으로 가정합니다. |
| 수량 및 일정 | 주문 수량, 생산 단계 및 요구되는 납품일 | 원가 산정이 잘못된 생산량 기준으로 이루어지며, 리드타임 위험이 조기에 파악되지 않는다 |
| 승인 공급업체 및 품질 관련 사항 | 필수 인증, IPC-A-610 등급 및 승인된 대체 규정 | 지정하지 않은 표준에 따라 보드가 제작되었습니다. |
각 파일에는 무엇이 포함되어야 하는가
존재하지만 내용이 불완전한 파일은 파일이 아예 없는 경우와 똑같은 지연을 초래하며, 이메일 스레드가 마치 끝난 것처럼 보이기 때문에 이를 발견하기가 더 어렵습니다. 이것이 바로 조립 업체가 귀하의 패키지를 개봉할 때 실제로 확인하는 사항입니다.
- Gerber는 하나의 파일이 아닙니다. 레이어별로 하나의 파일이 있습니다: 상단 및 하단 구리층, 모든 내부 레이어, 상단 및 하단 솔더 마스크, 상단 및 하단 실크스크린, 기판 외곽선, 드릴 데이터 등입니다. 상단 구리층만 포함된 패키지는 제작할 수 없으며, 이러한 실수는 생각보다 자주 발생합니다.
- BOM에는 설명이 아닌 주문 가능한 부품 번호가 필요합니다. 참조 명칭, 보드당 수량, 제조업체명, 제조업체 전체 부품 번호, 패키지, 그리고 의도적으로 제외된 모든 부품에 대한 ‘장착 금지’ 표시. 부품 번호가 명시되지 않은 BOM은 제품이 아닌 범주를 나타냅니다.
- CPL 파일에는 좌표, 회전 정보 및 지정된 원점이 필요합니다. 모든 배치 항목에 대해 참조 지정자, X, Y, 회전 각도 및 측을 명시하고, 단위를 표기해야 합니다. 회전 규칙이 명시되지 않은 경우 제조사는 이를 추론해야 하며, 극성이 있는 부품에서 90°의 모호성이 발생하면 불량으로 처리됩니다.
- 이 드릴 파일에는 공구 테이블이 필요합니다. 홀의 위치, 직경, 그리고 도금된 홀과 도금되지 않은 홀의 구분. 블라인드 비아와 매립 비아의 경우 드릴 파일이 여러 개 필요하며, 이를 하나의 파일로 병합하면 이러한 구분이 사라지게 됩니다.
- 조립 도면에는 기계 데이터만으로는 전달할 수 없는 정보가 담겨 있습니다. 커넥터 방향, 압입 부품, 토크 값, 코팅 금지 구역, 보강재 및 차폐판 배치, 그리고 수작업으로 납땜해야 하는 모든 부분.
| 파일 패키지의 오류 | 공장에서 보이는 풍경 | 비용은 얼마인가요? |
|---|---|---|
| 최상급 구리 거버만 | 구리 도금층 없음, 마스크 없음, 윤곽선 없음, 드릴링 데이터 없음 | 전체 세트가 도착할 때까지 작업이 중단되며, 이를 바탕으로 견적조차 산출할 수 없습니다. |
| BOM 내의 내부 부품 코드 | “주문 가능한 부품 번호 대신 ”CAP-100NF-0402” | 공장에서 추측하거나, 작업이 응답을 기다립니다. 추측이 틀리면 모든 보드가 불량품이 됩니다. |
| CPL 파일 대신 레이아웃의 스크린샷이나 PDF 파일 | 사용 가능한 좌표가 없습니다 | 배치는 수작업으로 다시 구성되거나, 주문이 거부됩니다. |
| 회전 규칙이 선언되지 않았습니다. | 동일한 부품의 경우 0°와 90° 모두 타당합니다. | 회전된 상태로 배치된 부품, AOI 검사에서 적발된 부품, 재작업된 부품 또는 폐기된 부품 |
| '값을 채우지 말 것' 플래그 없음 | 조립되지 않은 부품은 조립된 부품과 똑같이 보입니다 | 잘못된 구성에 따라 제작 및 테스트된 보드 |
| 한 파일에 밀리미터와 밀이 혼용되어 있음 | 좌표가 25.4배 어긋나 있습니다. | 배치가 완전히 틀렸는데, 첫 번째 판을 끝내고 나서야 비로소 그 사실이 드러납니다. |
| BOM과 Gerber 간에 참조 지정자에 대한 차이가 있습니다. | 한 파일에는 식별자가 있지만 다른 파일에는 없습니다. | 모든 다운스트림 검사에서 오류가 보고되며, 이 오류는 수동으로 해결해야 합니다. |
무언가를 보내기 전에 마지막 행을 꼭 확인해 보시기 바랍니다. BOM에 기재된 참조 지정자를 CPL 파일에 있는 것과 비교해 보십시오. 두 목록이 정확히 일치하지 않는다면, 패키지가 준비되지 않은 것이므로, 이메일에 아무리 자세한 설명을 달아도 상대방 측에서 문제를 해결할 수 없습니다.
그 대신 네이티브 프로젝트 파일만 보내도 될까요?
가능하며, 일부 공장에서는 이를 허용하기도 합니다. 하지만 신뢰 문제와는 무관한 세 가지 이유로 인해, 이는 여전히 잘못된 기본 설정입니다.
- 버전 호환성. EDA 프로젝트 형식은 릴리스마다 달라지며, 이전 버전과의 호환성이 보장되지 않습니다. 거버 세트는 전 세계 어느 공장에서나 동일하게 인식되지만, 구버전 툴에서 생성된 프로젝트 파일은 아예 열리지 않을 수도 있습니다.
- 지적 재산권. 프로젝트 파일에는 회로도, 넷리스트 및 설계 의도가 포함되어 있습니다. 거버 세트에는 아트웍이 포함되어 있습니다. 조립 업체가 기판 조립만 수행하면 되는 경우, 아트웍만 있으면 됩니다.
- 모호함. Gerber, BOM, CPL 및 드릴 파일은 합의된 의미 체계를 갖춘 고정된 인터페이스입니다. 프로젝트 파일은 어떤 레이어가 무엇인지, 어떤 변형이 현재 적용되는지, 어떤 풋프린트가 실제인지 결정하는 일을 공장 측에 맡깁니다.
네이티브 파일을 보내실 경우, 제조용 세트 대신 보내는 것이 아니라 제조용 세트와 함께 보내시고, 제조용 세트가 최종적인 기준임을 명확히 밝혀 주십시오.
BOM은 견적서 작성 시 가장 자주 문제가 발생하는 부분입니다
BOM은 단순히 구매 목록이 아니라 계약서입니다. 특정 항목에 제조업체 부품 번호 없이 단지 “10 µF 커패시터”라고만 기재되어 있다면, 공급업체가 제품을 선택해야 하며, 이 선택은 귀사의 전기적·열적 요구 사항보다는 비용과 공급 가능 여부에 따라 결정될 것입니다. 두 가지 모두 타당한 입장이지만, 그중 오직 하나만이 귀사의 설계입니다.
고장 양상은 사람들이 예상하는 것보다 더 사소합니다. 데이터시트에 ‘O’로 표기된 자리에 ‘0’이 들어간 부품 번호나, 이전 개정판에서 그대로 이어진 패키지 접미사가 있으면, BOM은 겉보기에는 완벽해 보이지만 실제로는 잘못된 부품을 주문하게 됩니다. 1,000개의 부품이 배치된 기판에서는 이는 단순한 번거로움이 아니라, 재작업 프로그램이 필요한 문제입니다.
제조업체 부품 번호를 나열하고, 어떤 대체품이 허용되는지 명시하십시오. 필수 부품에는 ‘대체 불가’라고 표시하십시오. 2년 이상 생산할 예정인 부품에 대해서는 수명 주기 상태를 기록해 두십시오. ‘최종 구매 기간(last-time-buy window)’에 접어든 부품은 결국 문서화된 제2 공급처가 필요하게 되며, 부품 부족 사태가 발생한 후에야 이를 알게 된다면 막대한 비용을 치르게 될 것입니다.
BOM에 제조업체 부품 번호가 없는 품목이 포함되어 있다면, 제품을 정의한 것이 아니라 범주를 기술한 것에 불과합니다. 파일을 보내기 전에 해당 항목을 기입하거나, 부품 선정 권한이 위임되었다는 사실을 받아들여야 합니다.
패키지가 완성되면, DFM 검토를 위해 Gerber 파일과 BOM을 보내주세요. 생산 전 설계 검토는 비용이 들지 않을 뿐만 아니라, 그렇지 않았다면 수율 저하로 이어졌을 문제들을 일상적으로 파악해 냅니다.
PCBA는 어떤 품질 기준에 따라 제작되어야 할까요?
IPC-A-610은 전자 조립품의 적합성에 관한 업계 표준으로, 허용 가능한 납땜 접합부, 부품 배치 및 조립 상태의 기준을 정의하고, 불합격 처리되어야 할 사항을 명시하고 있습니다. 이 표준은 세 가지 등급으로 적용됩니다. Class 1은 일반 전자제품, Class 2는 전용 서비스용 전자제품, Class 3은 고성능 및 생명과 직결된 제품에 해당합니다.
‘등급(Class)’은 구매 주문서에서 가장 중요한 필드임에도 불구하고 구매 담당자들이 흔히 비워두는 항목이며, 공장에서 어떤 제품을 수락할 수 있는지를 결정하는 필드입니다. 1등급에서는 허용되는 접합부도 3등급에서는 불량으로 간주되며, 지정된 등급에 따라 동일한 기판이라도 정당한 사유로 반품되거나 출하될 수 있습니다.
| 수업 | 사용 목적 | 대표적인 제품 | 실제적으로 어떤 의미인가 |
|---|---|---|---|
| 1반 | 조립이 제대로 작동하는 것이 주요 요구 사항인 일반 전자 제품 | 일반 장난감, 간단한 액세서리, 중요하지 않은 지표 | 미관상의 결함이나 일부 필렛 결함은 허용되며, 기능에 중점을 둡니다. |
| 2반 | 지속적인 성능과 긴 수명이 요구되는 전용 서비스용 전자 제품 | 산업용 제어 장치, 가전제품, 컴퓨터, 통신 장비 | 더 엄격해진 필렛 및 배치 기준; 대부분의 상업용 작업에서 기본적으로 요구되는 사항 |
| 3반 | 지속적인 성능이나 필요 시의 신뢰성이 매우 중요한 고성능 전자 제품 | 항공우주, 방위산업, 의료기기, 생명유지장치, 안전 시스템 | 최고 수준의 기준: 배럴 완전 충전, 엄격한 공극 허용 한도, 철저한 재작업 관리, 문서화된 증거 |
클래스 2는 대부분의 상용 하드웨어에 있어 합리적인 기본 설정이며, 클래스 3은 단순히 안심을 위해 추가하는 표식이 아니라, 특정 목적을 위해 의도적으로 선택하는 사양입니다. 소비자용 액세서리에서 클래스 3을 선택하면 제품의 성능에는 변화가 없음에도 비용과 재작업률이 증가하게 됩니다.
신뢰할 수 있는 품질의 제품 패키지에 표기된 다른 기준들
- J-STD-001 이 표준은 납땜된 전기 및 전자 조립품에 대한 재료 및 공정 요건을 다루며, IPC-A-610의 작업 품질 기준에 대응하는 공정 측면의 보완 표준입니다.
- IPC-7711 / IPC-7721 여기에는 어셈블리의 재작업, 수리 및 개조가 포함되는데, 이는 부적절한 재작업이 양호한 기판을 품질이 떨어지는 기판으로 만드는 가장 흔한 원인 중 하나이기 때문에 중요한 사항입니다.
- IPC/JEDEC J-STD-033 이 표준은 수분에 민감한 소자의 취급, 포장, 운송 및 베이킹 과정을 다루며, 리플로우 공정 중 팝콘 크래킹 현상을 방지하기 위한 표준입니다.
- ANSI/ESD S20.20 정전기 방전 관리 프로그램을 정의하며, 이는 민감한 부품을 보호하는 공장과 이를 눈에 띄지 않게 손상시키는 공장의 차이를 결정짓는 요소입니다.
- ISO 9001 이는 기본적인 품질 관리 시스템입니다. ISO 13485 의료 기기에 적용되며, IATF 16949 자동차 분야로, 그리고 AS9100 항공우주 분야로.
인증은 공급업체가 구조적으로 어떤 산업 분야에 서비스를 제공할 준비가 되어 있는지를 나타내는 것이지, 홈페이지에 어떤 슬로건을 내걸면 멋져 보일지를 나타내는 것이 아닙니다. 해당 인증이 귀사의 제품에 적용되는 규제 환경과 부합하는지 확인하고, 인증서와 그 적용 범위를 요청하여 확인하십시오. 당사의 인증 및 역량 개요 바로 이러한 이유로 출판됩니다.
이와 관련해 또 다른 질문은 누가 작업을 수행하느냐는 것입니다. 제작, 조립, 케이스 조립은 한 공급업체가 전담할 수도 있고 세 곳으로 분담될 수도 있으며, 이러한 분담 방식에 따라 문제가 발생했을 때 누가 책임을 지게 되는지가 결정됩니다. 이 모델과 그 장단점, 그리고 무엇이 EMS 모델 품질 협약을 체결하기 전에, 해당 협약이 공급업체에 실제로 어떤 의무를 부과하는지 파악해 두는 것이 좋습니다.
일반적인 PCB 조립 결함 및 그 원인
PCB 조립 시 가장 흔히 발생하는 결함으로는 솔더 부족 또는 과다, 솔더 브리징, 툼스톤 현상, 부품 배치 오류 및 회전 오류, 극성 반전, 어레이 패키지 하부의 공극 및 단선, 그리고 스루홀 배럴 충진 불량 등이 있습니다. 이러한 결함의 거의 대부분은 부품 자체보다는 페이스트 인쇄, 배치 정확도 또는 리플로우 프로파일에서 기인합니다.
결함 목록을 파악하는 것이 유용한 주된 이유는, 각 결함이 특정 공정 단계를 가리키며 해당 단계는 통제할 수 있기 때문입니다. “품질 문제”는 통제할 수 없지만, 툼스톤 현상이 발생한 커패시터는 통제할 수 있습니다.
| 결함 | 어떤 모습인지 | 근본 원인 | 예방 방법 |
|---|---|---|---|
| 납땜 불량 | 필렛이 약하거나 오목하며, 간헐적으로 열림 | 페이스트 양 부족, 스텐실 이형 불량, 패드 오염 | 스텐실 개구부 설계, SPI 피드백 루프, 페이스트 및 기판 청결도 |
| 과잉 솔더 / 브리징 | 인접한 두 패드 또는 핀을 납땜으로 접합하는 것 | 페이스트가 너무 많음, 개스킷 처리가 불량함, 스퀴지 압력이 부적절함 | 스텐실 및 인쇄 매개변수 제어, 프린터에서의 AOI 피드백 |
| 툼스톤 효과 | 한쪽 끝을 세운 칩 부품 | 두 패드에 걸쳐 페이스트가 고르지 않게 도포되거나 가열이 고르지 않은 경우 | 대칭형 조리개 설계, 균형 잡힌 열 분산 면적, 프로파일 조정 |
| 위치 오류 / 회전 | 부품이 의도된 방향에서 어긋나거나 회전되어 있음 | 잘못된 CPL 데이터, 피더 오류, 비전 정렬 실패 | 중요 패키지에 대한 첫 번째 제품 검증, 피더 및 프로그램 점검 |
| 극성 반전 | 편광 부품이 거꾸로 장착됨 | 실크스크린 처리 불명확, 잘못된 릴, 시제품 검사 미실시 | 명확한 극성 표시, 릴 검증, 필수 시제품 검사 |
| BGA/QFN 하부의 공극 및 개방부 | 외부에서는 보이지 않는 숨겨진 접합부 결함 | 습윤 불량, 페이스트 부족, 플럭스 휘발성 물질의 포집, 뒤틀림 | X선 검사, 프로파일 최적화, 리플로우 전 수분 제거 |
| 배럴이 완전히 채워지지 않음 | 스루홀 접합부에서 구멍을 통해 충전되지 않음 | 플럭스 부족, 잘못된 파동 매개변수, 열용량 | 웨이브 또는 선택적 납땜 매개변수 제어, IPC-A-610 등급 기반 합격 기준 |
| 냉간 접합 | 무광이거나, 입자가 굵거나, 표면이 고르지 않은 납땜면 | 최고 온도가 너무 낮음, 액상선 이상 유지 시간이 부족함, 표면 오염 | 검증된 리플로우 프로파일, 합금별 열 범위, 청정도 관리 |
| 박리 / 뒤틀림 | 열 사이클링 후 보드의 변형 | 라미네이트 내 과도한 수분, 열적 불일치, 부적절한 취급 | 재료 선정, 소성 공정, 보관 및 취급 관리 |
| 오염 / 잔류물 | 조립품에 남아 있는 플럭스 잔여물 또는 미립자 | 청소가 불완전하거나 세척 단계를 생략한 경우 | 지정된 세정 공정, 잔류물 허용 한도, 청정도 검증 |

기억해 둘 만한 패턴
‘근본 원인’ 칼럼을 처음부터 끝까지 읽어보면 ‘페이스트, 배치, 프로파일’이라는 주제가 반복적으로 등장합니다. 이 세 단계에서 조립 불량 대부분이 발생하며, 이 세 가지 모두 부품 관리가 아닌 공정 관리를 통해 제어됩니다. 그렇기 때문에 공급업체 간의 실질적인 차이는 부품 목록이 아니라 공정 관리 체계에서 드러나며, 도면 및 프로파일 관리 방식을 설명할 수 없는 공급업체는 수율에 대해서도 설명할 수 없는 것입니다.
상업적인 측면에서도 영향을 미칩니다. 검사 과정에서 발견된 결함은 공급업체에 금전적 손실을 초래합니다. 검사에서 놓친 결함은 교체 비용, 운송비, 엔지니어링 시간, 그리고 평판 손상으로 인해 귀사에 금전적 손실을 초래합니다. 테스트 계획은 PCBA 테스트의 작동 원리 이는 결함이 선의 어느 쪽에 위치하게 될지를 결정하는 메커니즘입니다.
턴키, 위탁, 또는 부분 조립: 공급망의 소유권은 누구에게 있는가
턴키 방식의 PCB 조립에서는 공급업체가 단일 계약 하에 베어 보드 제작, 부품 조달, 조립 및 테스트를 모두 담당하며, 고객은 설계 파일만 제공합니다. 위탁 조립 방식에서는 고객이 부품의 일부 또는 전부를 공급하고, 공급업체는 조립 작업만 수행합니다. 부분 조립 또는 하이브리드 조립 방식은 이 두 가지를 혼합한 형태입니다.
이는 기술적 결과를 수반하는 경영상의 결정입니다. 핵심은 보드당 비용이 가장 저렴한 곳이 어디인가가 아니라, 보드에 결함이 발생했을 때 누가 책임을 져야 하는가, 그리고 그 질문에 답하기 위해 얼마나 많은 당사자 간의 조율이 필요한가 하는 점입니다.
| 모델 | 누가 무엇을 공급하는가 | 위험을 누가 부담하는가 | 다음에 가장 적합합니다 | 단점 |
|---|---|---|---|---|
| 턴키 | 공급업체는 기판을 제작하고, 부품을 구매하며, 조립, 테스트를 거쳐 출하합니다. | 공급업체, 전 과정 | 대부분의 프로그램, 특히 초기 빌드와 대량 | 공급업체의 조달 신뢰성을 신뢰하고, 공인 유통업체 경로를 확인하십시오. |
| 위탁 판매 | 고객이 부품을 공급하고, 공급업체가 조립합니다. | 분할: 부품은 고객이 소유하고, 공정은 공급업체가 소유한다 | 기존 재고를 보유하고 있거나, 반드시 관리해야 할 부품을 보유한 기업 | 조립 과정에서 발생한 부품 손상이 분쟁으로 번지다; 숨겨진 비용에 대한 조율 |
| 부분적 / 혼합형 | 이 두 가지가 혼합된 경우, 예를 들어 고객이 핵심 IC만 공급하는 경우 | 각 부분의 경계에서 분할 | 특정 부분에 대한 할당을 중심으로 운영되는 프로그램 | 하나 대신 두 개의 책임 구역을 관리해야 함 |
| 박스 조립 | 위의 모든 내용에 더해, 인클로저와의 통합 | 공급업체 | 완제품으로 출하되는 제품 | 품질 계약에 기계, 케이블 및 포장 관련 범위를 추가합니다. |
단가 면에서는 뒤처지더라도 턴키 방식이 총비용 면에서는 대개 더 유리한 이유는 무엇인가
공급업체별로 조립 라인을 분할하면 각 항목을 별도로 입찰할 수 있기 때문에 서류상으로는 비용이 더 저렴해 보입니다. 하지만 실제로는 이 과정에서 인계 지점이 발생하고, 결함은 바로 그 인계 지점에 숨어 있습니다. 조립업체가 부품을 직접 구매하지 않은 경우, 모든 현장 고장은 똑같은 방식으로 시작됩니다. 조립업체는 부품 탓을 하고, 부품 공급업체는 공정 탓을 하며, 일정은 이러한 논쟁을 감당하는 동안 출시 일정은 계속 미뤄지게 됩니다.
턴키 공급업체는 이러한 전체 프로세스를 전담합니다. 단일 팀이 BOM을 검토하고, 기판을 제작하며, 테스트를 거쳐 출하하기 때문에, 부품 로트 번호부터 일련번호가 부여된 조립품에 이르기까지 추적성이 보장되며, 전체 공급망을 관장하는 단일 품질 관리 시스템이 운영됩니다. 이는 단가에서 차지하는 마지막 몇 퍼센트보다 훨씬 더 큰 가치를 지니며, 바로 이것이 턴키 방식의 PCB 조립 이는 엔지니어들이 공급업체와의 정산 업무보다는 제품 개발에 시간을 할애하기를 원하는 하드웨어 팀을 위한 기본 모델입니다.
반대 사례도 실제로 존재하며, 이를 명확히 밝힐 필요가 있습니다. 이미 재고를 보유하고 있거나, 보안이나 성능상의 이유로 특정 부품을 직접 관리해야 하는 경우, 위탁 판매가 올바른 해결책이 될 수 있습니다. 다만, 조립 과정에서 고객이 제공한 부품이 손상되었을 때 비용을 누가 부담할지 등을 포함하여, 관련 조건을 서면으로 명확히 명시해야 합니다.
PCB 조립: 자주 묻는 질문
1. PCBA는 무슨 약자인가요?
PCBA는 ‘인쇄 회로 기판 조립(Printed Circuit Board Assembly)’의 약자입니다. 이는 베어 PCB에 부품을 장착하고 납땜하는 공정과, 그 공정을 통해 완성된 부품이 실장된 기판을 모두 의미합니다.
2. PCB와 PCBA의 차이점은 무엇인가요?
PCB는 기판, 구리 트레이스, 패드, 비아 등으로 구성된 ‘베어 보드’로, 부품이 장착되어 있지 않아 전자적 기능을 수행하지 못합니다. PCBA는 부품이 장착되고 납땜 처리된 보드로, 전원을 켤 수 있고 의도된 기능을 수행할 수 있습니다. 두 가지의 차이점은 부품과 이를 부착하는 조립 공정입니다.
3. PCB 조립은 PCB 제조와 같은 것인가요?
아니요. 제조 공정에서는 이미징, 에칭, 적층, 드릴링, 도금 및 표면 처리를 통해 베어 보드를 생산합니다. 조립 공정에서는 완성된 베어 보드를 바탕으로 부품을 조달하고, 이를 배치 및 납땜한 뒤 최종 테스트를 진행합니다. 이 두 공정은 별개의 생산 단계이며, 종종 서로 다른 회사에서 수행되고, 견적도 별도로 산출됩니다.
4. PCB 조립 견적을 받기 위해서는 어떤 파일이 필요한가요?
Gerber 또는 ODB++ 제조 데이터, 제조업체 부품 번호 및 수량이 포함된 BOM, X–Y 좌표와 회전 각도가 포함된 픽 앤 플레이스(CPL) 파일, 그리고 NC 드릴 파일. 조립 도면, 테스트 사양서, 그리고 단순히 가장 저렴한 견적이 아닌 귀사가 실제로 필요로 하는 내용을 반영한 견적을 위해 필요한 수량 및 일정을 추가해 주십시오.
5. PCB 조립 공정은 무엇인가요?
표준 공정은 설계 및 DfM 검토, 문서화 및 스텐실 준비, 솔더 페이스트 도포, 부품 실장, 리플로우 솔더링, 스루홀 또는 혼합 공정 솔더링, 검사, 그리고 전기 및 기능 테스트 순으로 진행됩니다. 보호 처리나 통합이 필요한 기판의 경우, 세정, 콘포멀 코팅, 그리고 박스 조립 단계로 이어집니다.
6. SMT와 스루홀 조립의 차이점은 무엇인가요?
SMT는 기판 표면의 솔더 페이스트가 도포된 패드 위에 부품을 직접 배치한 후 리플로우 공정을 통해 납땜하는 방식으로, 이를 통해 고밀도 및 신속한 자동 생산이 가능합니다. 스루홀 조립 방식은 드릴로 뚫은 구멍을 통해 부품 리드를 삽입한 뒤, 대개 웨이브 납땜이나 선택적 납땜을 통해 반대편에서 납땜하는 방식으로, 훨씬 더 뛰어난 기계적 강도를 제공합니다. 대부분의 기판은 이 두 가지 방식을 모두 사용합니다.
7. PCBA는 어떻게 테스트되나요?
테스트는 여러 단계로 이루어집니다. 솔더 페이스트 검사는 부품 실장 전에 페이스트를 확인하며, 자동 광학 검사(AOI)는 리플로우 후 육안으로 확인 가능한 실장 상태와 접합부를 검사하고, X-선 검사는 BGA 및 QFN 패키지 아래에 숨겨진 접합부를 검사하며, 회로 내 테스트(ICT)는 전기적 연속성과 부품 정격을 확인하고, 기능 테스트는 조립품이 실제 적용 환경에서 정상적으로 작동하는지 확인합니다. 고신뢰성 제품의 경우 번인(burn-in) 또는 환경 시험이 추가로 수행됩니다.
8. 턴키 PCB 조립이란 무엇인가요?
턴키 PCB 조립이란 단일 공급업체가 베어 보드 제작, 부품 조달, 조립, 테스트, 그리고 대개는 코팅 및 박스 조립에 이르는 전체 공정을 책임지는 것을 의미합니다. 고객은 설계 파일만 제공하면 테스트를 마친 조립품을 받게 됩니다. 이를 통해 공정이 여러 공급업체로 분산될 때 발생하는 조정 및 책임 소재의 불일치 문제를 해소할 수 있습니다.
9. 동일한 설계에 대한 두 개의 PCBA 견적이 왜 이렇게 차이가 나는가?
Usually because of three things that are not visible on the quotation itself: the component sourcing channel, the amount of incoming inspection applied to those components, and the test coverage on finished boards. A cheaper quote frequently reflects a reduced test scope rather than a more efficient factory.
10. What is IPC-A-610 and which class do I need?
IPC-A-610 is the industry standard defining acceptable workmanship for electronic assemblies. Class 1 covers general electronics, Class 2 covers dedicated service products and is the sensible default for most commercial hardware, and Class 3 covers high-performance and life-critical products such as aerospace, defence, and medical devices. Specify the class on the purchase order, because it decides what the factory is permitted to accept.
11. What is mixed-technology assembly?
Mixed-technology assembly is the combination of surface-mount and through-hole components on the same board. The surface-mount parts are soldered by reflow, and the through-hole parts are inserted and soldered afterwards by wave, selective, or hand soldering. It is the normal case rather than the exception, because most products need both a dense logic section and mechanically robust connectors.
12. How many reflow passes does a double-sided board need?
Two, one per side, unless one side carries only through-hole parts. The second pass runs a profile that melts the new paste without re-melting the joints formed in the first, and heavy components on the underside are bonded with adhesive or supported by a pallet so they stay in place during the second trip through the oven.
Still working through the board-level picture? 회로 기판 부품 및 소자 covers what is on the board, and PCBA 테스트의 작동 원리 covers how to verify it once it is built.
Get a DFM Review Before You Commit to a Build
The expensive assembly problems are all decided before the first board is built: a BOM line with no manufacturer part number, a pad too small for the process window, a single-sourced part in its last-time-buy window, a connector that is surface mounted where it needs a through-hole anchor, and a test plan that was never written down.
Every one of those is cheap to fix at quotation stage and expensive to fix after a production run has shipped. That is the whole reason we review designs before we quote them, not after.
JKRGLO builds PCB and PCBA under one roof, combining bare board fabrication, component sourcing, SMT and through-hole assembly, testing, and final integration. Send us the Gerbers, the BOM, and the CPL file, and our engineering team will run a DfM and testability review alongside your quotation. If something in the design is going to cost you yield, we would rather say so before you commit to tooling.
DFM 검토를 위해 Gerber 파일과 BOM을 보내주세요 · 턴키 방식의 PCB 조립 · 당사의 인증 및 역량 개요
JKRGLO is a one-stop PCB and PCBA manufacturer, combining PCB fabrication, component sourcing, assembly, and testing under one roof.

저자 소개
앤드류 잔 – JKRGLO.com 연구개발(R&D) 엔지니어
앤드류 잔(Andrew Zhan)은 PCB 업계에서 14년 이상의 연구개발(R&D) 엔지니어링 경력을 쌓아왔으며, 회로 설계 최적화 및 DFM 구현 분야에서 깊은 전문성을 보유하고 있습니다. 그는 복잡한 설계 요구 사항을 양산 가능한 솔루션으로 전환하는 데 주력하며, 시제품 제작과 양산 모두에서 기술 혁신을 주도하고 있습니다.
그는 여러 부서의 팀 및 고객과 긴밀히 협력하며, 프로젝트의 전체 수명 주기 동안 철저한 품질 검증과 원활한 기술적 소통을 보장합니다. 앤드류는 고객의 기대를 꾸준히 뛰어넘는, 신뢰할 수 있고 고성능의 PCB 솔루션을 제공하는 데 전념하고 있습니다.
목차
그래도 도움이 필요하신가요? 문의하기:
PCB 또는 PCBA 견적이 필요하신가요?
태그:
최고의 PCB 제조업체
PCBA
PCB
PCB 조립
printed circuit board assembly
PCB vs PCBA
PCB 조립 공정
 English English English
 Deutsch
 Français
 Italiano
 Español
 日本語
 한국어 English English English Deutsch Français Italiano Español 日本語 한국어