PCBAの単価曲線:単価が下落する理由――そしてその下落がどこで止まるのか
はじめに
クイック回答
PCBAの単価が下がるのは、それがそれぞれ異なる速度で償却される3つのコスト層の合計であるためです: 1回限りのエンジニアリングコスト(これは最も急速に減少して、基板1枚あたりのコストがゼロに近づく)、固定数量の区切りごとに段階的に下がる部品購入の段階、そして累積生産量が2倍になるごとに約10~20%のペースで緩やかに向上する生産ラインの効率と歩留まりである。 価格の下落が止まるのは、BOM(部品表)、ラミネート、はんだペーストといった、避けられない材料コストだけが残った段階である。 一般的な200部品、4層基板の場合、利用可能な総削減額の約70~80%は、すでに約1,000~2,500ユニットで達成されています。その時点を過ぎると、注文数量がさらに倍増するごとに得られる削減効果は、通常、一桁台のパーセントにとどまります。.
100個分の見積もりを依頼し、次に1,000個分の見積もりを依頼してみてください。基板は全く同じです。BOMも全く同じです。設計には一切手を加えていません。それにもかかわらず、単価はおよそ半分になります。ハードウェアの調達に不慣れな方にとっては、この数字は間違いか、あるいは交渉もしていないのに適用された割引のように見えてしまうでしょう。.
そこで、同じような急上昇を期待して10,000について尋ねてみると、答えはほとんど変わらない。.
この2つ目の回答こそが、多くのバイヤーが立ち往生してしまうポイントです。業界では、数量に応じた価格設定について、NRE(非反復設計費)、部品、効率といった項目を列挙して説明するにとどまっています。 しかし、これら3つの要素がどの順序で効果が薄れていくのか、あるいはどの数量を境にさらなる数量拡大を追求する価値がなくなるのかについて、誰も説明してくれません。その結果、バイヤーは、ある「レバー」(数量の増加)がもはや利益をもたらさなくなってからずっと後になっても、その同じレバーについて交渉し続けてしまい、一方でまだ効果のあるレバーは手つかずのままになってしまうのです。.
このガイドでは、曲線を正しく描画しています。3つの層、各層が平坦化する順序、そして数量に投資するよりも他の用途に資金を充てたほうがよいx軸上のポイントについて解説しています。.
PCBAの価格曲線は1本ではなく、3本あります。
PCBAの単価曲線は、3つの独立したコスト動向――1回限りの設計費の償却、部品数量に応じた価格割引、および製造の学習効果――の合計であり、それぞれが異なる発注数量で横ばいになる。したがって、全体としての曲線は滑らかな指数関数的減少曲線ではなく、3つの異なる地点で下降が止まる3つの曲線の重ね合わせとなる。.
これが重要なのは、プログラムの各段階において「より良い価格を得る」という意味合いが変わるからです。50ユニットの場合は設計コストの交渉となり、500ユニットの場合は部品のティア別価格の交渉となります。5,000ユニットの場合は歩留まりの交渉となり、そこでは設計だけが頼りとなります。.
| コスト層 | 内容物 | その曲線の形状 | 以下の条件を満たすと、落下しなくなります。 | 下落分の割合 |
|---|---|---|---|---|
| 1. 初期開発費用(NRE) | ステンシル、プログラミング、リフロープロファイル、テスト治具、初回品検査 | 双曲線 — 固定費 ÷ 数量 | およそ500~1,000台ほどで、事実上なくなってしまう | 低音量での25–45% |
| 2. 部品の購入 | 販売代理店またはメーカー段階の価格に基づく、すべてのBOM行 | 階段 — 各区切り地点にある段 | メーカー自身の生産ラインでは、部品1つあたり1万~10万個というケースが多い | 部品表(BOM)が膨大な設計における30–50% |
| 3. ライン効率と歩留まり | 段替え時間、設備稼働率、初回歩留まり、手直し | 対数線形 — 倍増ごとに固定の% | プロセスが安定すると、通常は2回目または3回目の繰り返し実行の時点で | 10–25% |
第1層:1回限りの設計。最も速く落下し、最初に終わるもの
1回限りのエンジニアリング費用(NRE)とは、注文する基板の枚数にかかわらず、設計ごとに工場が1回だけ負担するあらゆる費用のことです。これには、はんだステンシル、ピック・アンド・プレースプログラム、リフロープロファイル、テスト治具の製作、および初品検査などが含まれます。 総額は固定されているため、基板1枚あたりのコストは、その総額を注文数量で割った額となります。これが、このコストが双曲線を描き、他のどの層よりも急速に減少する理由です。.
償却式
基板あたりのNRE=総設計コスト÷発注数量
$12,000 ICT固定具 ÷ 500基板 = $24.00/基板
$12,000 ICTフィクスチャ ÷ 10,000基板 = 1基板あたり$1.20
同じフィクスチャー。同じ基板。唯一の変数は、注文した基板の枚数だけです。.
ここでは、購入者がめったに目にすることのない部分について説明します。ほとんどの見積もりでは、これが1行にまとめられてしまうためです。NREに含まれる各項目は、その規模がまったく異なります。そのうちの4つは、数量の面では四捨五入の誤差に過ぎません。しかし、そのうちの1つが、曲線全体を決定づけるのです。.
| 一時的な項目 | 一般的な範囲 | 1枚あたり100 | 1,000枚あたり1枚 | 1枚あたり10,000 |
|---|---|---|---|---|
| SMTステンシル(片面あたり) | $30–$150 | $0.30–$1.50 | $0.03–$0.15 | ~$0.00 |
| ピック・アンド・プレースのプログラミング | $50–$200 | $0.50–$2.00 | $0.05–$0.20 | ~$0.00 |
| リフロープロファイルの策定 | $50–$100 | $0.50–$1.00 | $0.05–$0.10 | ~$0.00 |
| 初回品検査 | $100–$300 | $1.00–$3.00 | $0.10–$0.30 | ~$0.00 |
| ICT試験治具 | $2,000~$12,000 | $20–$120 | $2.00–$12.00 | $0.20–$1.20 |
ハイライトされた行をもう一度お読みください。$12,000相当のテストフィクスチャは、500枚のロットにおいて基板1枚あたり$24のコストを追加します。これは、同数量におけるフライングプローブ検査のコストの4倍から8倍に相当します。 10,000枚になると、コストは$1.20まで下がり、知らず知らずのうちに安価な選択肢となります。コストの分岐点は数千枚台前半にあり、つまり見積書に記載されているテスト方法は、品質を最優先した決定ではないということです。これは数量に基づく決定であり、NREの中で最も大きな要素となっています。.
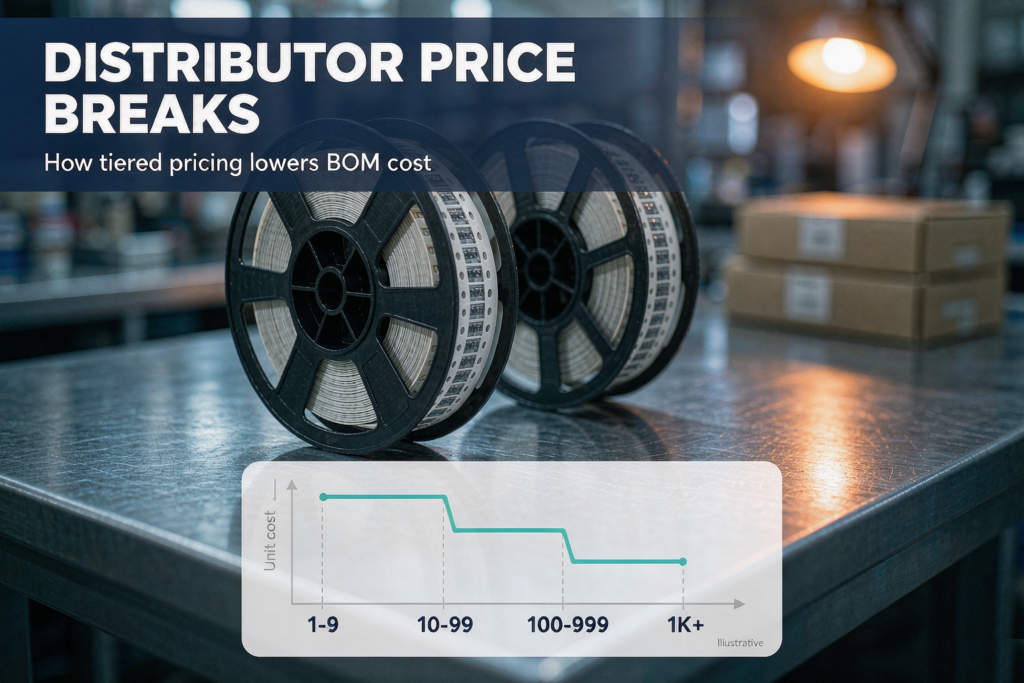
第2の層:構成要素価格の急変。緩やかな傾斜ではなく、階段状の動き
部品価格の段階的割引とは、所定の数量閾値以上から適用される単価の引き下げであり、これにより部品単価は数量の増加に伴い滑らかに低下するのではなく、段階的に低下することになります。 通常、部品はPCBAの総コストの50~70%を占めており(高価な能動素子を搭載した基板では最大で約80%に達することもある)、このため、ほとんどの設計において、この層が総コスト曲線に最も大きな影響を与える要因となっています。.
段階が離散的であるため、注目すべきは割引率そのものではなく、境界で何が起こるかという点である。.
| 数量別割引 | 単価 | お支払い金額 | 境界を越えることの実際の代償とは |
|---|---|---|---|
| 1–99 | $12.00 | 99 × $12.00 = $1,188 | — |
| 100–499 | $10.00 | 100 × $10.00 = $1,000 | 100台目は実質無料です――しかも、まだ$188の余裕があります |
| 500–999 | $8.50 | 500 × $8.50 = $4,250 | 400ユニットだと$4,000かかるので、追加の100ユニットの費用は $250 計 |
| 1,000+ | $7.00 | — | 各階層間の差こそが、あなたの貯蓄の源泉なのです |
その最後の行こそが、階段状のカーブの本質です。100ユニット購入すると、$188かかります。 もっと少なく 99個を購入するよりもお得です。閾値を超えると注文全体に割引が適用されるため、各割引区分の直下に数量帯が形成され、それ以下の数量で注文するのは単に不合理となります。 実際の部品は、これらの段階間で価格が大幅に変動します。例えば、単品価格が$1.20のコネクタは、10,000個注文すると通常$0.55になり、 また、アナログICは1,000~9,999個の注文では通常、単品価格より30~50%安く設定されており、100,000個を超えるとその差は60~80%に広がります。.
部品のティア別価格設定は、通常、その部品に対する年間発注量のコミットメントに基づいており、単一の発注書の規模に基づくものではありません。 そのため、5,000個の注文を2,500個ずつ2件に分割しても、1基あたりのコストは多くの場合まったく同じになります。価格帯は年間調達約束量に基づいて決定されるため、注文の分割は価格設定上の判断ではなく、物流上の判断となるからです。.
部品ティアについて直接交渉する場合、サプライヤーが一般的に採用する価格体系は、絶対数量ではなく最小発注数量(MOQ)を基準に段階的に設定されています。具体的には、MOQの2倍で5~10%、 MOQの3~5倍で10~15%、5~10倍で15~20%、10倍以上で20~25%となります。 自社のBOM(部品表)のどの行がティアの境界線にあるかを確認してください。1つの部品が閾値を超えただけで、他のすべての行で10%分ずつ注文数を増やしたよりも、総数量に大きな影響を与える可能性があります。.
第3の層:ライン効率と歩留まり。3つの層の中で最も遅い層
製造学習とは、固定費を分散させることではなく、反復によって生じる単位当たりのコスト削減を指します。作業員の作業速度が向上し、段取り替え時間が短縮され、配置プログラムが最適化され、初回歩留まりが向上し、手直しが減少します。 これは「学習曲線」によってモデル化されており、累積生産量が2倍になるごとに単位コストが一定の割合で低下します。産業における典型的な基準値は、20%の削減率です。.
この「20%」という数値は、ほぼすべての工程が手作業で行われていた1930年代の機体製造に由来するものです。PCBAの生産ラインでは、その割合が逆転しており、それに応じて達成可能な生産速度も低下します。.
| プロセスの組み合わせ | 累積生産量が2倍になるごとのコスト削減額 | PCBAの設置場所 |
|---|---|---|
| 75% 取扱説明書 / 25% 機械 | 20% | 手作業による組み立て、特殊形状の加工 |
| 50% 取扱説明書 / 50% 機械 | 15% | SMTとスルーホールを併用した生産ライン |
| 25% 取扱説明書 / 75% 機械 | 10% | ほとんどのSMT実装 |
現代のSMTラインは機械の処理速度に左右されるため、ほとんどの基板は最下段の行に分類されます。1回の倍増あたりの処理量は20%というよりは10%に近いと想定すべきであり、また、単一の注文として納品されるのではなく、繰り返し生産に分散して納品されることも想定しておく必要があります。 残りの部分は、ラインレベルのメカニズムで説明できます。多品種少量生産ラインでの切り替え時間は約10~30分、 多品種生産ラインでは20~60分、新製品導入ラインでは最大2時間かかり、全体設備効率(OEE)は、ラインのクラスや製品構成に応じて、通常60%から88%の範囲に収まります。.
学習曲線と規模の経済は異なるメカニズムであり、これらを混同して使用すべきではありません。 規模の経済は、ある特定の時点における現在の生産量から生じ、現在の固定費をより多くの単位に分散させるものである。一方、学習曲線は、時間の経過に伴う累積生産量から生じ、その生産ラインがこれまでに製造してきたすべてのものを反映している。前者は固定費が完全に分散され次第終了するが、後者は同じ設計の製品が製造され続ける限り、ゆっくりとではあるが効果を発揮し続ける。.
この違いは、購入者が気づいているものの、めったに説明されない事実を説明しています。つまり、同じ数量でのリピート注文は、初回注文よりも安くなる場合が多いのです。注文数量に変化はありません。単に、製造ラインがお客様の基板の仕様を把握しているだけなのです。.
3つの層を重ねる:見積もりが実際に描き出すもの
積み上げ型のPCBA価格曲線は、各発注数量ごとに単価を3つの層に分け、各段階でどの層がコストを左右しているかを示しています。これにより、次のような実用的な法則が明らかになります。すなわち、生産量が最初の10倍に増加するまでは設計コストが主因であり、2回目の10倍増加までは部品価格が主因であり、それ以降は歩留まりが主因となるのです。.
以下は、BOMがそれほど多くない中程度の複雑さの基板における内訳です。最初の列がいかに偏っているか、そしてそれがどれほど早く重要でなくなるかに注目してください。.
| 注文数量 | 1回限りのエンジニアリング/基板 | 組立/基板 | BOM/基板 | 合計/ボード | 最小の連続値との比較 |
|---|---|---|---|---|---|
| 5 (プロトタイプ) | $60.00 | $15.00 | $12.00 | $87.00 | ベースライン |
| 50 (音量小) | $6.00 | $8.00 | $10.00 | $24.00 | −72% |
| 500 (中音量) | $0.60 | $4.00 | $8.00 | $12.60 | −86% |
| 5,000 (大容量) | $0.06 | $2.50 | $6.50 | $9.06 | −90% |
その表の数値を計算してみると、気まずい事実が浮かび上がってくる。5個から5,000個へと増えると、1個あたりの価格は$77.94下落する。そのうち、, $59.94 は、1回限りのエンジニアリングによる折りたたみ(77%)に由来する, $12.50は組立と歩留まり(16%)に由来し、$5.50のみが部品価格帯(7%)に由来する。この設計において、よく言われる「部品スケール効果」は、3つの要素の中で最も小さい。 交渉の全時間をBOM価格の交渉に費やすバイヤーは、目の前のボード上で最も影響力の弱いレバーを動かしているに過ぎない。.
ここで、BOMの重みを反転させると、状況が一変します。これは、見積書を開く前に知っておくべき最も重要なポイントです:
| 設計タイプ | 総コストに占めるBOMの割合 | 支配層、5 → 5,000 | 交渉の場をどこにするか |
|---|---|---|---|
| シンプルな基板、低コストの部品表 | ~20–30% | 単発のエンジニアリング | NREの明細項目、試験方法、最低請求額 |
| 産業用制御ボード | ~60–70% | 部品と設計は、ほぼ同程度 | 年間BOM数量、代替供給元、パネル外形 |
| 高価なアクティブ部品(MCU、FPGA、電源)を搭載した基板 | ~75–85% | 構成要素 | コンポーネントの階層、代替案、配分リスク |
業界のコスト構造では、一般的なPCBAにおいて部品費は50~70%を占め、BOMに高価な能動素子が含まれる場合は最大で約80%に達します。コンシューマー向け基板では60~75%、通信用や自動車用では70~85%に近い水準となります。 どの手段を講じるかを決定する前に、自社の基板がどの範囲に位置するかを確認してください。.
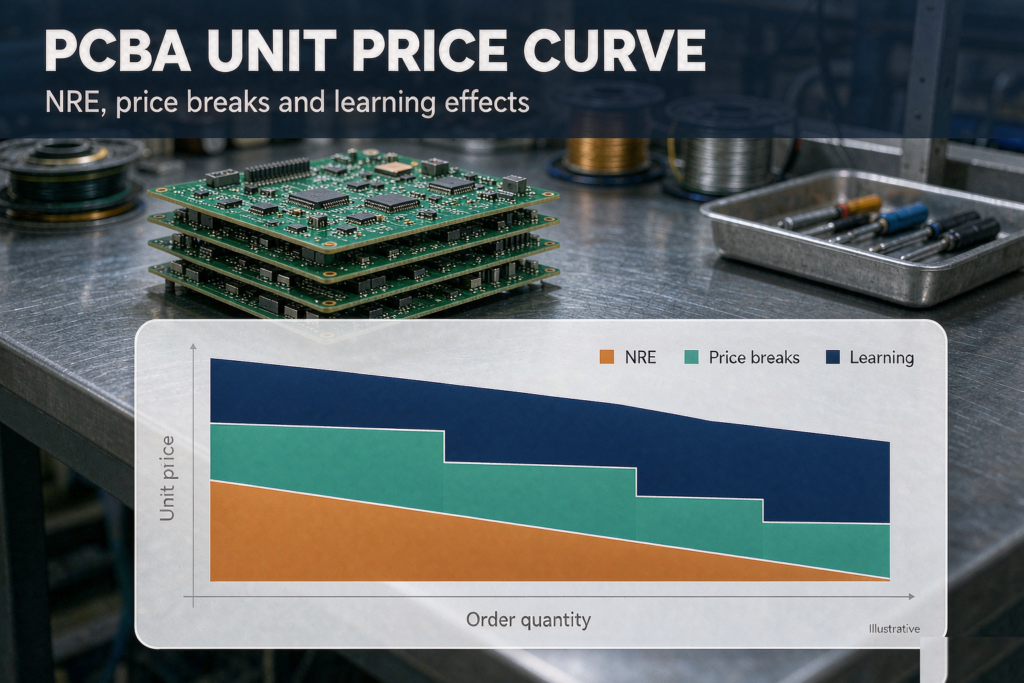
では、この曲線はどこで止まるのでしょうか?
PCBAの価格曲線の底値は、工場が削減できないコスト、すなわち部品そのもの、基板、はんだペースト、そして設計上物理的に必要となる最低限の機械稼働時間によって決まります。 コスト削減が頭打ちになるのは、工場側の改善努力が止まったからではなく、残りのコストが注文枚数に依存しなくなり、BOM(部品表)や設計内容に依存するようになるためです。.
学習曲線理論では、この現象にはすでに名称が付けられています。それは「プラトーモデル」と呼ばれ、次のように表されます。 y = max(Kxn, K₀), 、ここで K₀ は達成可能な最小コストであり、コストが十分に低い水準に達したために学習が停止する時点を指す。すべての PCBA 曲線がプラトー状になるのは、同じ構造的な理由によるものである。すなわち、設計が定着し、生産ラインが安定すると、あとは材料の問題だけとなり、材料にとっては、今月何枚の基板を発注したかなど関係がないからだ。.
| 注文数量 | 依然として価格を下押ししている要因とは | 獲得可能なドロップのうち、獲得した割合 | 次の倍増で何が得られるか |
|---|---|---|---|
| 1–50 | 1回限りのエンジニアリング作業ですが、見積もりの30~50%は変わりません | 35%未満 | 大きい |
| 50–250 | エンジニアリングの希薄化;コンポーネントは依然として低ティアに留まっている | 35–60% | 大きい |
| 250–1,000 | 部品価格の高騰が影響を出し始め、人件費は安定傾向にある | 60–75% | 中程度 |
| 1,000–2,500 | ティアの下限に近いコンポーネント;労働コストが最適化されている | 70–80% | 小さい |
| 2,500–10,000 | 材料を除くすべてのものは償却される | 80–90% | 1桁の% |
| 10,000以上 | 素材のみ | ~90%+ | BOMに変更がない限り、無視できる程度である |
公表されている見積データからは、その傾向がはっきりと見て取れます。100コンポーネント、両面、4層基板で、セットアップ料金が$250の場合を例にとると、単価は10枚で$56.00、50枚で$38.00、 100枚では$31.00、500枚では$27.00、1,000枚では$25.75、5,000枚では$24.50となります。 10から100への下落幅は45%です。1,000から5,000への下落幅は5%です。いずれも数量が5倍に増加しています。.
自社の価格曲線を読み解くための実用的な目安:発注数量を2倍にしても、単価から約5%未満しか値引きされない場合は、急勾配の区間を抜け出したことになります。その時点で、次の話し合いの焦点は、BOMや基板外形、あるいは試験方法などに向けるべきであり、発注数量の増加について議論すべきではありません。.
もう1つ、あまり目立たない停止条件があります。それは、さらなる販売数量を確保するために、消費しきれない在庫が必要になってしまう場合です。段階別価格適用を受けるために10,000単位の注文を確定すると、10,000単位分の運転資金を確保し、保管費用を支払い、さらに設計変更があった場合の陳腐化リスクを負うことになります。 価格割引は、商品が実際に使用されて初めてコスト削減につながります。.
床を動かす要因――その中には「量」は含まれていない
材料ラインや最小加工時間を変更する要素は、曲線そのものの下限を移動させるため、どの生産量でも利益が得られる状態が維持されます。一方、固定費を単に分散させるだけの要素は、一度だけ利益をもたらしてその後は途絶えてしまいます。したがって、およそ1,000単位を超えると、コスト削減の要因として、設計や調達に関する決定が受注数量よりも優先されるようになります。.
| レバー | 実際に何が変更されるのか | 定量化された影響 | ボラティリティが低い。. | 高ボリュームで支払われる。. |
|---|---|---|---|---|
| 基板の外形図/パネル利用率 | パネル面積(請求対象)であり、基板の正味面積ではない | 一般的な利用率は70~85%です。105 mmの基板を99 mmにトリミングすると、パネル1枚につき1列分を追加できます。これはおおよそ 15%の単価引き下げ. 標準的なパネルグリッドに合わせて設計することで、製作工程を短縮できる 20–40%. | はい | はい |
| 独自の部品点数集約 | フィーダーの変更、延長部品の手数料、調達にかかる労力 | 追加部品の料金は通常、 追加のコンポーネントタイプ1つにつき、$1.50~$3.00 標準的なフィーダーセットの範囲を超えた場合。60種類の部品で構成される基板は、120種類の部品で構成される基板に比べて、実装コストが大幅に安くなります。. | ある程度 | はい |
| 試験方法 | 基板あたりのスループットに対するフィクスチャのNRE | $12,000のICTフィクスチャとは、 $、500枚あたり1枚につき24.00 そして $1.20、10,000. 生産台数がおよそ1,000台未満の場合、フライングプローブ検査が有利となる。. | はい | はい |
| 調達地域 | 人件費率と工場間接費 | 深センでの生産ロット 以下の30–60% 標準設計では北米または西ヨーロッパ。配置率は約 $0.01/コンポーネント $0.05~$0.10に対して。. | いいえ | はい |
| ターンキー方式と委託販売 | 自社のバッファ在庫に対する調達マージンおよび配分リスク | $8,000のBOMに対する10–20%のマークアップは、およそ $960. 委託販売では、自然減に備えて15~25%分の追加部品購入が行われます。. | 異なる | 異なる |
| 過剰な仕様を削除する | 素基板における工程 | ENIGの稼働時間はおよそ 1.15~1.3× OSP. さらに、層数の増加、インピーダンスの厳密化、ビアの微細化といった要素が、それぞれ相乗的に影響を及ぼしています。. | はい | はい |
「大量生産時の収益」の欄をご覧ください。数量が横ばいになっても、これら6つの要因はいずれも依然として機能しています。これが、成熟したプログラムにおいて、コスト削減が発注書ではなく設計変更によってもたらされるという、実務上の理由です。.
曲線が再び上昇に転じる地点
PCBAの価格曲線は単調ではありません。基礎となる入力条件が変化するたびに、価格曲線は上方へリセットされるため、同じ基板を同じ数量で発注しても、2回目にはより高い見積もりが提示されることがあります。一般的な要因としては、部品の割り当て、納期の前倒し、設計変更、為替レートや運賃の変動などが挙げられますが、これらの中で工場自身の価格設定に関係しているのは、そのうちの1つだけです。.
コンポーネントの割り当て。. 最初に問い合わせた時点では在庫があった部品が、納期12~20週に延び、単純な品目がプレミアム品や代替品になってしまうことがあります。 ある実例では、バイヤーが3か月後に同じBOMの同じ50ユニットを再発注したところ、MCUのリードタイムが14週に延びており、再見積もりが提示されました。 18%より高い. サプライヤーの価格設定については、何の変化もなかった。.
スポット購入。. 品薄時に一般市場で購入した部品は、通常、契約価格の5倍から10倍の価格がつきます。割り当てられたコネクタ1つで、1年かけて行ってきたティア交渉の成果が台無しになってしまうこともあります。.
迅速に処理する。. 通常10~15日かかるサイクルを5~7日に短縮すると、通常30~50%の追加費用が発生します。24~72時間の納期短縮の場合、工場は単に作業ペースを速めるだけでなく、既存のスケジュールを変更しなければならないため、200%の追加費用が発生する可能性があります。.
設計の修正。. これは最もコストがかかり、かつ最も議論されることの少ない点です。リビジョンが行われるたびに、その回限りのエンジニアリング工程が最初からやり直されます。ステンシルの再カット、配置プログラムの再最適化、初回製品検査の繰り返しが行われ、ファーストパス歩留まりは学習曲線の最初からやり直しになります。 だからこそ、設計が確定する前に生産数量を確定させてしまうことは、ハードウェア業界において最もコストのかかる習慣なのです。エンジニアリング・レイヤーへのコストを2回支払う一方で、学習曲線によるメリットは1回しか得られないからです。.
数量は増えるどころか、減っている。. 購入者が不満を漏らす「価格上昇」の半分は、同じコスト曲線を異なる時点で見ているに過ぎません。500個ではなく20個分の再見積もりでは、同じ固定の設計コストが25分の1の基板数に割り振られることになります。.
通貨と運賃。. 3~5%の為替レートの変動や、繁忙期料金、燃料サーチャージの変動により、工場側で何の変化もなかった場合でも、最終的な総額は変動する。.
リクオートが不自然に見える場合、どのバケットが動いたかを特定することが作業の大部分を占めます。ボラティリティは均一に分布しているわけではありません:
| コスト区分 | 典型的な変動率 | 変化の原動力とは |
|---|---|---|
| 基板のみの製造 | 四半期あたり5%未満 | 層数、積層板クラス、表面仕上げ |
| 組立作業時間および機械稼働時間 | 低~中 | 配置数、パッケージ構成、パネルの歩留まり |
| 部品原価 | 月あたり10–30% | 割り当て、販売店の在庫、スポット市場 |
| 単発のエンジニアリング | 設計通り修正済み | 注文数量のみが分割されます |
つまり、半導体部品が多数搭載された基板上の20%ジャンパーは特に問題視されることはないが、受動部品と標準コネクタでほぼ構成された基板上の同じ20%ジャンパーについては、1本1本丁寧に検証する必要があるということだ。.
次回の見積依頼でこれを活用する方法
上記のいずれについても、新しいツールは必要ありません。必要なのは、見積書が間違っていることが判明した後ではなく、見積書を発行する前に尋ねるべき、別の質問のセットです。.
1. 数量は常に3つ指定するようにしてください。. 250、1,000、3,000を要求してください。この3つの数字の間の傾向から、自分がカーブ上のどの位置にいるかがわかり、4つ目の数量を要求する価値があるかどうかも判断できます。.
2. エンジニアリングラインの1回限りの利用については、別途依頼してください。. セットアップ、ステンシル、プログラミング、およびテスト治具の費用が単価に組み込まれている場合、価格変動が設計要因によるものか、材料要因によるものかを判別する手段がなく、これら2つにはまったく異なる対応が必要となります。.
3. 構成品の原価を項目ごとに確認する。. 部品は全体の50~70%を占めています。100行のBOMの場合、部品1つあたり5セントの差額があると、1つの実装もカウントされる前に、基板1枚あたり5ドルの差額が生じることになります。.
4. 見積もりがどの試験方法を前提としているか、またどの数量から条件が変わるかを尋ねてください。. これは通常、ワンタイム・エンジニアリングにおいて最大の単一項目であり、意図的に選ばれるというよりは、デフォルトで設定されることが多い項目です。.
5. 生産量の拡大を図る前に、パネルの稼働率と部品点数を確認してください。. この2つは曲線の底を動かす。出来高は、単に曲線上の位置を動かすだけだ。.
6. 在庫の計算を行わずに、価格の節目を通過してはならない。. ブレークポイントを超えるために100ユニットを追加購入するのに$250を支払うのは、お買い得だ。しかし、消費することのない5,000ユニットを追加で購入するのは、在庫を抱えることになり、さらに陳腐化による減損処理を余儀なくされることになる。.
7. もし1つだけ約束できるとしたら、年間のBOM数量を約束してください。. コンポーネントのティアは、単一の発注書ではなく、その部品に対する年間調達コミットメントに基づいて決定されます。そのため、設計変更があっても唯一維持されるコミットメントとなります。.
製造現場から見た曲線の様子
お見積書の価格曲線と、工場が計画の基準としている価格曲線は、同じものではありません。お見積書の価格は、特定の数量における1枚あたりの価格です。 一方、当社の場合は、工程の切り替えが含まれる一連の工程です。具体的には、生産スケジュール上の枠、そのロットに適合するか否かによるフィーダーの設定、そして出荷前に必ず行わなければならない初回品承認などが含まれます。.
最低料金が設定されている理由。. 基板の数量が一定数を下回ると、段取り替えや初回検品にかかるコストは、どのような妥当な単価を設定しても回収できません。 その時点で提示されている金額は、実際には価格ではなく、セットアップ費用の一部に過ぎません。これが、ごく少量の注文が不釣り合いに見える理由であり、また、試作のエンジニアリング費用を免除する工場が、単に割安な取引を見つけたのではなく、意図的にセットアップ費用を補填している理由でもあります。.
なぜ、4,000個を一度作るよりも、2,000個を2回作ることを選ぶのか。. 2回の生産実行を行うことで、すでに確定している仕事を差し替えることなく、スケジュールの空き枠に御社の仕事を組み込むことができます。また、2回目の生産実行では、1回目で得られた知見――同じ配置プログラム、同じフィーダー配置、同じリフロープロファイル――がすべて引き継がれ、これらはすでに実証済みとなっています。 これは曲線の対数線形部分が機能していることであり、これは繰り返し生産においてのみ有効です。単発の大口注文では規模の経済が得られ、繰り返し注文では学習効果が得られます。スケジュール上、両方が可能であれば、両方を取り入れることをお勧めします。.
見積もりの前にDFMレビューを行うと、価格ではなく最低価格が変わる理由。. 見積もりを出す前に、お客様の基板のアウトラインや独自の部品点数を確認すれば、その数値は恒久的に変化します――パネルのネスティング効率が向上し、フィーダーの交換回数が減り、BOMがスリム化されるからです。一方、お客様が価格を承認した後に確認しても、その数値はまったく変わりません。 どちらの場合でも、レビューにかかる作業量は同じです。そのタイミング次第で、お客様にとって有利な結果となるかどうかが決まります。.
そして、どの工場にもできないことが一つあります。. 材料費が大部分を占める基板を安価に製造することはできません。 BOMがコストの75~85%を占める設計においては、残された唯一の調整余地は、材料そのものの中身――つまり、部品の選定、代替品の検討、部品の調達レベル――に限られます。その基板の組立速度について議論に費やす1時間は、今なお改善の余地がある唯一の分野に費やせるはずだった1時間を失うことになります。.
よくある質問
生産量が増えるにつれて、PCBAの価格はいつまでも下がり続けるのでしょうか?
いいえ。初期のエンジニアリング費用が償却され、生産ラインが安定して稼働し始めると、曲線は横ばいになります。 その後は、材料費のみが残り、基板の注文数を増やしても材料費は下がりません。ほとんどの設計において、削減可能な総額の約70~80%は、すでに1,000~2,500ユニット程度の生産段階で達成されています。.
PCBAの価格は、通常、どの程度の数量になると下落が止まるのでしょうか?
中程度の複雑さを持つ設計のほとんどにおいて、曲線の急勾配な部分は1,000~2,500単位の間のどこかで終わります。それを超えると、発注数量を2倍にしても、通常は1桁台のパーセントしかコスト削減効果が得られません。 自社の見積もりについて、信頼できる判断基準があります。次の注文数量を2倍にしても、コスト削減額が約5%未満である場合は、曲線の横ばい区間に達していると言えます。.
数量もBOMも同じなのに、2回目の見積もりがなぜ高くなっているのですか?
ほとんどの場合、部品の納期が変更されたためです。 部品の価格は月ごとに10~30%変動し、在庫品からリードタイム12~20週の部品に変更されるだけで、見積額が大幅に跳ね上がる可能性があります。ある実例では、わずか3か月後に同一の50ユニットの再発注を行った際、18%の価格上昇が見られました。 どのBOM項目が変更されたかを確認し、最終的な合計額ではなく、設計費、人件費、部品費の各項目を個別に比較してください。.
5,000個を一度に注文するのと、2,500個を2回注文するのと、どちらが安くなりますか?
これは、5,000が2,500では到達しないコンポーネント・ティアを超えるかどうかによって異なります。 通常、コンポーネントのティアは単一の発注ではなく年間調達額に基づいて決定されるため、同じ年に2,500単位の注文を2回行った場合、多くの場合同じティアに該当します。その場合、注文を分割してもBOM上のコストはかからず、運転資金の拘束も少なくなります。もし大口注文がティアの境界を超える場合は、その削減額と在庫保有コストを比較検討してください。.
PCBAにおけるNREとは何ですか?また、設計変更後に再びNREを支払う必要があるのはなぜですか?
NREには、工場が設計ごとに1回行う作業、すなわちはんだステンシル、配置プログラム、リフロープロファイル、テスト治具の製作、および初回品検査が含まれます。 設計が変更されると、これらすべてが無効になります。ステンシルは基板と合わなくなり、配置プログラムは再最適化が必要となり、初回歩留まりは学習曲線の底点から再びスタートすることになります。.
価格割引を受けるために追加のユニットを購入することは、果たして理にかなっているのでしょうか?
はい――その節約額が、商品を保有し続けるコストを上回る場合です。 ある公表された事例では、400単位から500単位へ増産する場合、100単位の追加分に対して$250のコストがかかりますが、それらを消費できるのであれば、その価値はあります。しかし、追加分が現金として拘束されたり、倉庫スペースを占有したり、使用される前に陳腐化のリスクを抱えたりする場合は、そのメリットはなくなります。.
ボードの価格設定は、1個分ではなく3個分で行ってください
1つの数字で、基板のコストがわかります。3つの数字で、その基板がコスト曲線のどの位置にあるかがわかり、それによって、どの対策がまだ有効かが判断できます。 ガーバーファイル、BOM、座標データをお送りいただければ、3つの生産数量ごとの単価、別途明細として記載された1回限りの設計費用、および各生産数量ごとに推奨する試験方法をご提示いたします。.
また、見積書の発行後ではなく、発行前にDFMおよびパネル化のレビューを実施します。多くの基板において、このレビューによってコスト曲線の下限が引き上げられます――パネル配置の最適化、固有部品の削減、積層構成の簡素化など――。これは、最大ロット数だけでなく、あらゆるロット数においてコスト削減効果をもたらすものです。.
まずは当社の PCB製造能力 基板のみが必要な場合、または当社の PCB組立サービス ターンキー方式での調達、SMT、およびテストを一か所でまとめて行いたい場合。すでに量産段階にあるプログラムであれば、注文ごとの価格ではなく、年間BOM数量に基づく価格設定を依頼してください。部品サプライヤーが実際に反応するのは、こうしたコミットメントなのです。.
本記事に記載されているすべてのコスト数値は、業界の計画範囲および一般的な設計例に基づく公表された見積例であり、特定の基板に対する見積もりではありません。最終更新日:2026年10月。.
当社について
こちらもおすすめ…

著者について
アンドリュー・ザン – JKRGLO.comの研究開発エンジニア
アンドリュー・ザン氏は、PCB業界において14年以上にわたる研究開発(R&D)エンジニアとしての経験を持ち、回路設計の最適化およびDFM(製造適性設計)の実装に関する深い専門知識を有しています。同氏は、複雑な設計要件を量産対応のソリューションへと具現化することに注力し、試作から量産に至るまでの技術革新を推進しています。.
部門横断的なチームやクライアントと緊密に連携し、プロジェクトのライフサイクル全体を通じて、厳格な品質検証と円滑な技術的コミュニケーションを確保しています。アンドリューは、常にお客様の期待を上回る、信頼性が高く高性能なPCBソリューションの提供に尽力しています。.
目次
それでもまだお困りですか?お問い合わせはこちら:
PCBまたはPCBAの見積もりをご希望ですか?
タグ:
トップクラスのPCBメーカー
PCBA
PCB
数量別のPCBA価格
PCBAの単価曲線