La curva del precio unitario de los PCBA: por qué baja el precio por unidad… y dónde se detiene
Introducción inicial
RESPUESTA RÁPIDA
El precio unitario de los PCBA desciende porque es la suma de tres capas de costes que se amortizan a ritmos diferentes: el coste único de ingeniería, que se reduce más rápidamente y tiende a cero por placa; los niveles de compra de componentes, que disminuyen en tramos fijos según la cantidad; y la eficiencia y el rendimiento de la línea de producción, que mejoran lentamente a un ritmo aproximado de 10–20% por cada duplicación de la producción acumulada. El precio deja de bajar cuando lo que queda son los materiales inevitables: la lista de materiales (BOM), el laminado y la pasta de soldadura. En una placa típica de cuatro capas y 200 componentes, aproximadamente entre el 70 y el 80% de la reducción total disponible ya se consigue con unas 1.000 a 2.500 unidades. Más allá de ese punto, cada nueva duplicación de la cantidad del pedido suele suponer un porcentaje de un solo dígito.
Pide un presupuesto para 100 unidades y, después, vuelve a pedirlo para 1.000. La placa es idéntica. La lista de materiales (BOM) es idéntica. Nadie ha modificado el diseño. Sin embargo, el precio unitario que te dan es aproximadamente la mitad; y, si eres nuevo en el ámbito del abastecimiento de hardware, esa cifra te parecerá un error o un descuento que no has negociado.
Luego preguntas por 10 000, esperando el mismo salto, y la respuesta apenas varía.
Es en esa segunda respuesta donde la mayoría de los compradores se quedan atascados. El sector explica los precios por volumen con una lista —NRE, componentes, eficiencia— y se queda ahí. Nadie te muestra el orden en el que esos tres factores dejan de ser eficaces, ni la cantidad a partir de la cual ya no merece la pena seguir aumentando el volumen. Así, el comprador acaba negociando la misma variable (más unidades) mucho después de que esa variable haya dejado de ser rentable, mientras que las variables que aún funcionan quedan sin tener en cuenta.
Esta guía muestra la curva correctamente. Tres capas, el orden en el que cada una de ellas se aplana y el punto del eje x en el que es mejor invertir tu dinero en algo que no sea la cantidad.
La curva de precios de los PCBA no es una sola curva, sino tres.
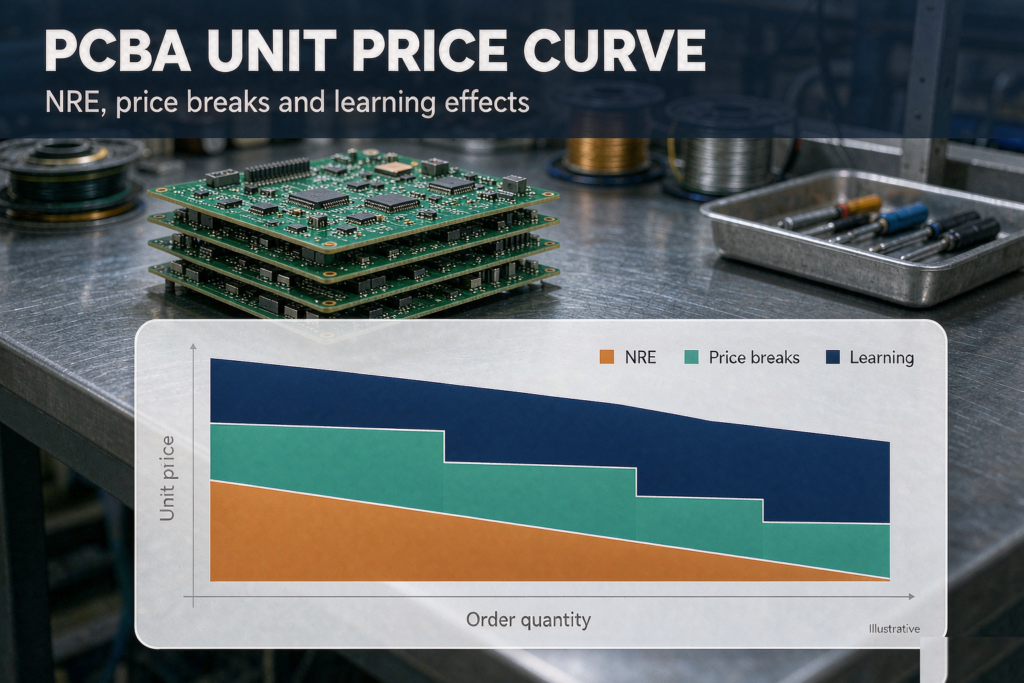
La curva de precios unitarios de una placa de circuito impreso ensamblada (PCBA) es la suma de tres comportamientos de costes independientes —la amortización de los costes de ingeniería únicos, los descuentos por volumen en los componentes y el aprendizaje en la fabricación—, cada uno de los cuales se estabiliza a un volumen de pedido diferente. Por lo tanto, la curva total no es una disminución exponencial suave, sino la superposición de tres curvas que dejan de descender en tres puntos distintos.
Esto es importante porque cambia el significado de “conseguir un mejor precio” en cada fase de tu programa. A partir de 50 unidades, estás negociando el coste de ingeniería. A partir de 500, estás negociando los precios por niveles de componentes. A partir de 5.000, estás negociando el rendimiento, y solo el diseño puede ayudarte.
| Capa de costes | Qué contiene | Forma de su curva | Deja de caer cuando | Porcentaje de la caída |
|---|---|---|---|---|
| 1. Costes de ingeniería únicos (NRE) | Plantilla, programación, perfil de reflujo, dispositivo de prueba, inspección del primer artículo | Hiperbólico: coste fijo ÷ cantidad | Con unas 500-1.000 unidades, prácticamente se ha agotado | 25–45% a bajos volúmenes |
| 2. Compra de componentes | Cada línea de la lista de materiales (BOM) al precio correspondiente al nivel de distribuidor o fabricante | Escalera: peldaños en cada punto de ruptura | En las propias instalaciones del fabricante, a menudo entre 10 000 y 100 000 unidades por pieza | 30–50% en diseños con listas de materiales extensas |
| 3. Eficiencia de la línea y rendimiento | Tiempo de cambio de serie, utilización de la máquina, rendimiento en la primera pasada, reelaboración | Log-lineal: un % fijo por cada duplicación | Cuando el proceso se ha estabilizado, normalmente tras la segunda o tercera repetición | 10–25% |
Primera capa: ingeniería puntual. La caída más rápida y la que termina primero
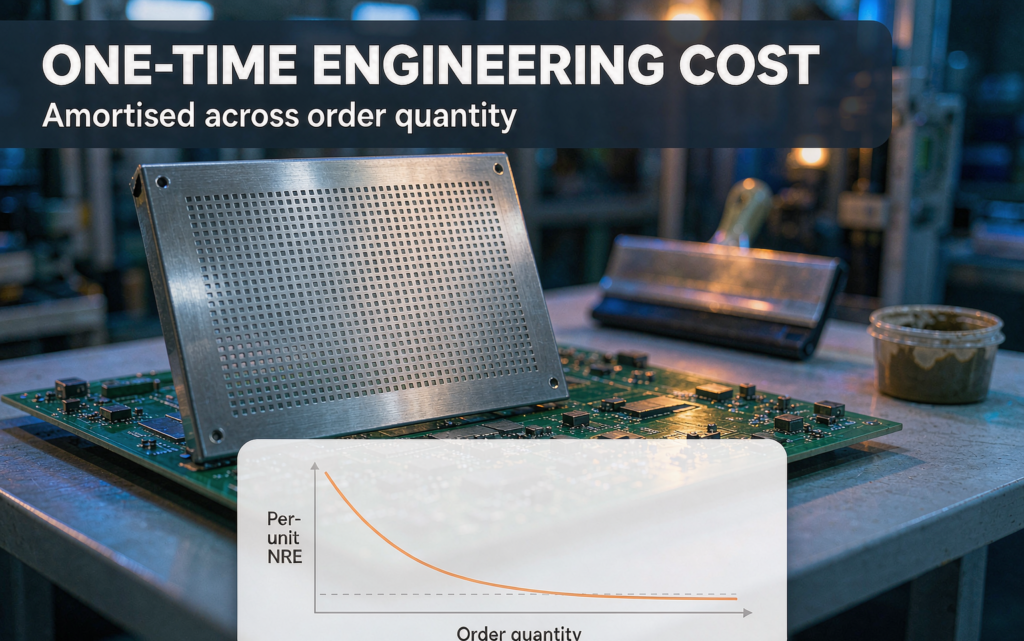
El coste único de ingeniería (NRE) es cada gasto en el que incurre una fábrica una sola vez por diseño, independientemente del número de placas que se pidan: la plantilla de soldadura, el programa de colocación automática, el perfil de reflujo, la fabricación de los dispositivos de prueba y la inspección del primer artículo. Dado que el total es fijo, su coste por placa es exactamente ese total dividido por la cantidad del pedido; por eso sigue una curva hiperbólica y se reduce más rápidamente que cualquier otra capa.
LA ECUACIÓN DE AMORTIZACIÓN
NRE por placa = coste total de ingeniería ÷ cantidad del pedido
$12 000 accesorios ICT ÷ 500 placas = $24,00 por placa
$12 000 accesorios ICT ÷ 10 000 placas = $1,20 por placa
El mismo accesorio. La misma placa. La única variable es el número de placas que hayas pedido.
Esta es la parte que los compradores rara vez ven, ya que la mayoría de los presupuestos la resumen en una sola línea: los elementos que componen el NRE no tienen en absoluto el mismo tamaño. Cuatro de ellos son meros errores de redondeo en cuanto al volumen. Uno de ellos determina toda tu curva.
| Partida no recurrente | Rango típico | Por tablero a 100 | Por placa, a 1.000 | Por tablero, a 10 000 |
|---|---|---|---|---|
| Plantilla SMT (por cada cara) | $30–$150 | $0,30–$1,50 | $0,03–$0,15 | ~$0.00 |
| Programación de sistemas «pick-and-place» | $50–$200 | $0,50–$2,00 | $0,05–$0,20 | ~$0.00 |
| Desarrollo del perfil de reflujo | $50–$100 | $0,50–$1,00 | $0,05–$0,10 | ~$0.00 |
| Inspección del primer artículo | $100–$300 | $1.00–$3.00 | $0.10–$0.30 | ~$0.00 |
| Dispositivo de ensayo de TIC | $2.000–$12.000 | $20–$120 | $2.00–$12.00 | $0,20–$1,20 |
Vuelve a leer esa fila resaltada. Un dispositivo de prueba que cuesta $12.000 añade $24 a cada placa en una tirada de 500 unidades —entre cuatro y ocho veces lo que cuesta la prueba con sonda voladora para esa cantidad—. A partir de 10.000 unidades, el coste desciende a $1,20 y, sin que nadie se dé cuenta, se convierte en la opción más económica. El punto de inflexión se sitúa en unos pocos miles de placas, lo que significa que el método de prueba que figura en tu presupuesto no es, ante todo, una decisión basada en la calidad. Es una decisión basada en la cantidad, y es el factor más importante dentro de los costes de desarrollo de nuevos productos (NRE).
Segunda capa: las variaciones en los precios de los componentes. Una escalera, no una pendiente
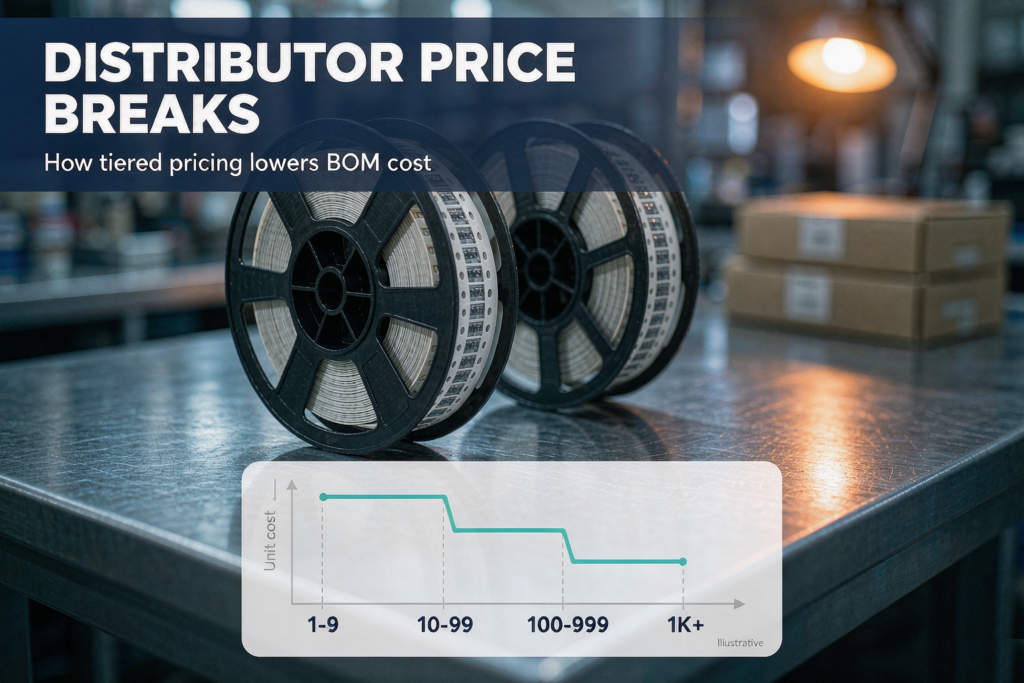
Un descuento por volumen en los componentes es una reducción del precio unitario que se aplica a partir de un umbral de cantidad definido, de modo que el coste por pieza no disminuye de forma gradual con el volumen, sino que desciende en tramos discretos. Los componentes suelen representar entre el 50 y el 70% del coste total de un PCBA —hasta alrededor del 80% en placas que incorporan dispositivos activos costosos—, lo que convierte a esta capa en el factor que más contribuye a la curva total en la mayoría de los diseños.
Dado que los tramos son discretos, lo interesante no es el descuento, sino lo que ocurre en el límite.
| Nivel de cantidad | Precio unitario | Lo que pagas | Cuánto cuesta realmente cruzar la frontera |
|---|---|---|---|
| 1–99 | $12.00 | 99 × $12,00 = $1,188 | — |
| 100–499 | $10.00 | 100 × $10,00 = $1,000 | La unidad número 100 es, en la práctica, gratis, y aún te sobran $188. |
| 500–999 | $8.50 | 500 × $8,50 = $4,250 | 400 unidades costarían $4.000, por lo que las 100 adicionales costarían $250 en total |
| 1,000+ | $7.00 | — | La diferencia entre los distintos niveles es donde residen tus ahorros |
Esa última fila es precisamente la clave de la curva de una escalera. Comprar 100 unidades te cuesta $188. menos que comprar 99. El descuento se aplica a todo el pedido una vez superado el umbral, lo que crea un rango de cantidades justo por debajo de cada punto de descuento en el que pedir menos resulta simplemente irracional. Los componentes reales varían mucho entre esos niveles: un conector que cuesta $1,20 por unidad suele costar $0,55 por 10 000 unidades, y los circuitos integrados analógicos, entre 1.000 y 9.999 unidades, suelen situarse entre 30 y 50% por debajo de su precio por unidad, diferencia que se amplía a entre 60 y 80% a partir de las 100.000 unidades.
Los precios por tramos de componentes suelen basarse en tu compromiso de volumen anual para esa pieza, no en el volumen de una sola orden de compra. Por eso, dividir un pedido de 5.000 unidades en dos pedidos de 2.500 unidades suele suponer exactamente el mismo coste por placa: el nivel de precios se rige por el compromiso anual, por lo que la planificación se convierte en una decisión logística más que en una decisión de precios.
Si estás negociando directamente los niveles de componentes, la escala que suelen utilizar los proveedores se basa en la cantidad mínima de pedido (MOQ) en lugar de en unidades absolutas: aproximadamente de 5 a 101 TP3T al doble de la MOQ, entre 10 y 15% al triplicar o quintuplicar el MOQ, entre 15 y 20% al multiplicarlo por cinco o por diez, y entre 20 y 25% al multiplicarlo por más de diez. Pregunta cuáles de las líneas de tu lista de materiales (BOM) se sitúan en el límite entre niveles. Una sola pieza que supere un umbral puede influir más en el total que un aumento de 10% en todas las demás líneas.
Tercera capa: eficiencia de la línea y rendimiento. La más lenta de las tres capas
El aprendizaje en la fabricación es la reducción del coste por unidad que se deriva de la repetición, más que del reparto de un coste fijo: los operarios ganan en rapidez, los cambios de producción se acortan, se optimizan los programas de colocación, aumenta el rendimiento a la primera y se reduce la necesidad de reelaboración. Esto se representa mediante la curva de aprendizaje, en la que el coste unitario se reduce en un porcentaje fijo cada vez que se duplica la producción acumulada; la referencia industrial clásica es una reducción del 20%.
Esa cifra de 20% procede de la fabricación de fuselajes de los años 30, cuando casi todo se hacía a mano. En una línea de montaje de placas de circuito impreso (PCBA), la proporción se invierte y el ritmo de producción alcanzable disminuye en consecuencia.
| Mezcla de procesos | Reducción de costes por cada duplicación de la producción acumulada | Dónde se coloca una placa de circuito impreso ensamblada (PCBA) |
|---|---|---|
| Manual del 75% / Máquina 25% | 20% | montaje manual, trabajos de formas irregulares |
| Manual del 50% / Máquina 50% | 15% | líneas mixtas de montaje superficial (SMT) y de montaje por orificios |
| Manual del 25% / Máquina 75% | 10% | la mayoría de los ensamblajes SMT |
Una línea moderna de SMT funciona al ritmo de las máquinas, lo que hace que la mayoría de las placas se sitúen en esa fila inferior. Es de esperar un valor más cercano a 10% por duplicación que a 20%, y que se distribuya a lo largo de varias tiradas repetidas en lugar de entregarse en un único pedido. Los técnicos de línea explican el resto: el cambio de modelo dura entre 10 y 30 minutos en una línea de gran volumen, entre 20 y 60 minutos en una línea de gran variedad de productos, y hasta dos horas en una línea de introducción de nuevos productos, con una eficacia global del equipo que suele situarse entre 60% y 88%, dependiendo de la clase de línea y de la gama de productos.
La curva de aprendizaje y las economías de escala son mecanismos distintos y no deben utilizarse indistintamente. Las economías de escala se derivan del volumen actual en un momento concreto, repartiendo los costes fijos entre un mayor número de unidades en la actualidad. La curva de aprendizaje se deriva del volumen acumulado a lo largo del tiempo, y refleja todo lo que la línea de producción ha fabricado hasta la fecha. La primera cesa en cuanto los costes fijos se han repartido por completo; la segunda sigue funcionando, lentamente, mientras se siga utilizando el mismo diseño.
Esa diferencia explica algo que los compradores notan, pero que rara vez se les dice: un pedido repetido de la misma cantidad suele salir más barato que el primero. El volumen no ha cambiado en absoluto. Simplemente, la línea ya conoce tu placa.
Cómo superponer las tres capas: lo que realmente muestra tu boceto
Una curva de precios de PCBA por capas desglosa el coste unitario en sus tres capas para cada volumen de pedido, lo que muestra qué capa es la que determina el coste en cada etapa. Al hacerlo, se pone de manifiesto la siguiente regla práctica: el primer aumento de diez veces en el volumen se debe a los costes de ingeniería; el segundo aumento de diez veces, a los precios de los componentes; y todo lo que viene después, al rendimiento.
Así es como se presenta el desglose en una placa de complejidad media con una lista de materiales (BOM) modesta. Fíjate en lo desequilibrada que está la primera columna y en lo rápido que deja de tener importancia.
| Cantidad del pedido | Ingeniería puntual / placa | Montaje / placa | Lista de materiales / placa | Total / junta directiva | frente a la tirada más pequeña |
|---|---|---|---|---|---|
| 5 (prototipo) | $60.00 | $15.00 | $12.00 | $87.00 | línea de referencia |
| 50 (bajo volumen) | $6.00 | $8.00 | $10.00 | $24.00 | −72% |
| 500 (volumen medio) | $0.60 | $4.00 | $8.00 | $12.60 | −86% |
| 5,000 (gran volumen) | $0.06 | $2.50 | $6.50 | $9.06 | −90% |
Si hacemos los cálculos con esa tabla, surge algo inquietante. De 5 unidades a 5.000, el precio unitario desciende un $77,94. De eso, $59.94 procede de una operación de ingeniería puntual de colapso (77%), $12,50 proviene del montaje y el rendimiento (16%), y solo $5,50 proviene de los niveles de precios de los componentes (7%). En este diseño, el famoso “efecto de escala de los componentes” es el más reducido de los tres. Los compradores que dedican toda la negociación a fijar los precios de la lista de materiales están accionando la palanca más débil del tablero que tienen delante.
Ahora, si cambias el peso de la lista de materiales, la situación se invierte. Esto es lo más importante que debes saber antes de abrir un presupuesto:
| Tipo de diseño | Porcentaje de la lista de materiales (BOM) respecto al coste total | Capa dominante, 5 → 5.000 | Dónde llevar a cabo la negociación |
|---|---|---|---|
| Placa sencilla, lista de materiales de bajo coste | ~20–30% | Proyecto de ingeniería puntual | Partidas de la NRE, método de ensayo, tarifa mínima |
| Placa de control industrial | ~60–70% | Componentes e ingeniería, más o menos a partes iguales | Volumen anual de la lista de materiales (BOM), fuentes alternativas, esquema del panel |
| Placa con componentes activos costosos (MCU, FPGA, alimentación) | ~75–85% | Componentes | Niveles de componentes, alternativas, riesgo de asignación |
Las estructuras de costes del sector sitúan los componentes entre el 50 y el 70% de una placa de circuito impreso ensamblada (PCBA) típica, y hasta aproximadamente el 80% cuando la lista de materiales (BOM) incluye dispositivos activos costosos; las placas de consumo se sitúan más cerca del 60-75%, mientras que las de comunicaciones o automoción se acercan más al 70-85%. Averigua en qué punto de ese espectro se sitúa tu placa antes de decidir qué medida tomar.
Entonces, ¿dónde termina la curva?
El nivel mínimo de la curva de precios de un PCBA corresponde al coste que una fábrica no puede eliminar: los propios componentes, la placa desnuda, la pasta de soldadura y el tiempo mínimo de máquina que tu diseño requiere físicamente. La reducción de costes no se detiene porque la fábrica haya dejado de mejorar, sino porque el coste restante ya no depende del número de placas que se pidan, sino de lo que contengan la lista de materiales (BOM) y el diseño.
La teoría de la curva de aprendizaje ya tiene un nombre para esto. Se trata del modelo de meseta, que se expresa como y = max(Kxn, K₀), donde K₀ es el coste mínimo alcanzable —el punto en el que cesa el aprendizaje porque el coste ha alcanzado un nivel suficientemente bajo—. Todas las curvas de PCBA tienen forma de meseta por la misma razón estructural: una vez que se ha asimilado la ingeniería y la línea está estable, solo queda el material, y al material no le importa cuántas placas hayas pedido este mes.
| Cantidad del pedido | ¿Qué es lo que sigue haciendo bajar el precio? | Porcentaje de la caída disponible captada | Qué se consigue con la próxima duplicación |
|---|---|---|---|
| 1–50 | Trabajo de ingeniería puntual, que sigue suponiendo entre 30 y 501 TP3T del presupuesto | menos de 35% | grande |
| 50–250 | Se está trabajando en la dilución; los componentes siguen en los niveles inferiores | 35–60% | grande |
| 250–1,000 | El encarecimiento de los componentes empieza a hacerse notar; la mano de obra se estabiliza | 60–75% | moderado |
| 1,000–2,500 | Componentes cercanos al límite inferior de su nivel; mano de obra optimizada | 70–80% | pequeño |
| 2,500–10,000 | Todo, excepto el material, se amortiza | 80–90% | de un solo dígito % |
| Más de 10 000 | Solo material | ~90%+ | insignificante, a menos que cambie la lista de materiales |
Los datos de presupuestos publicados muestran claramente esta tendencia. Tomemos como ejemplo una placa de cuatro capas, a doble cara y con 100 componentes, con un coste de configuración de $250: el precio unitario es de aproximadamente $56,00 para 10 placas, $38,00 para 50, $31,00 por 100, $27,00 por 500, $25,75 por 1.000 y $24,50 por 5.000. La caída de 10 a 100 es de 45%. La caída de 1.000 a 5.000 es de 5%. En ambos casos, la cantidad se multiplica por cinco.
Una regla práctica para interpretar tu propia curva: si al duplicar la cantidad del pedido el descuento sobre el precio unitario es inferior a unos 5%, significa que has salido de la parte más pronunciada. En ese momento, la siguiente conversación debería centrarse en la lista de materiales (BOM), el esquema de la placa o el método de prueba, y no en un pedido más grande.
Existe una segunda condición de parada, menos evidente. La curva también se detiene cuando un volumen mayor requeriría un stock que no puedes consumir. Comprometerse a fabricar 10 000 unidades para alcanzar un precio por tramos implica financiar 10 000 unidades de capital circulante, pagar por su almacenamiento y asumir el riesgo de obsolescencia si cambia el diseño. Un descuento por volumen solo supone un ahorro si los productos se utilizan.
Los factores que influyen en el precio del suelo: la cantidad no es uno de ellos
Cualquier factor que modifique la línea de material o el tiempo mínimo de máquina desplaza la base de la propia curva, lo que significa que sigue siendo rentable a cualquier volumen. Cualquier factor que se limite a repartir un coste fijo solo genera beneficios una vez y luego deja de hacerlo. Por lo tanto, a partir de unas 1.000 unidades, las decisiones de diseño y abastecimiento cobran mayor importancia que la cantidad del pedido como factores que influyen en los costes.
| Palanca | Qué cambia realmente | Impacto cuantificado | Ofrece un volumen bajo. | Ofrece un alto volumen. |
|---|---|---|---|---|
| Esquema de la placa / aprovechamiento de los paneles | Superficie facturada del panel, no superficie neta de la placa | El aprovechamiento habitual oscila entre 70 y 851 TP3T. Una tabla de 105 mm recortada a 99 mm puede añadir una columna completa por panel, lo que equivale aproximadamente a un Reducción del precio unitario del modelo 15%. Diseñar según las cuadrículas estándar de los paneles reduce el trabajo de fabricación 20–40%. | sí | sí |
| Consolidación única del número de piezas | Cambios en los proveedores, tasas por piezas de gran tamaño, esfuerzo de abastecimiento | Las tasas por partes ampliadas suelen ascender a $1,50–$3,00 por cada tipo de componente adicional más allá del juego de alimentadores estándar. El montaje de una placa con 60 componentes distintos resulta considerablemente más barato que el de una placa con 120 componentes distintos. | en parte | sí |
| Método de ensayo | NRE de los accesorios frente al rendimiento por placa | Un dispositivo TIC $12 000 es $24,00 por placa, a partir de 500 unidades y $1.20 a 10 000. La técnica de sonda voladora resulta rentable a partir de unas 1.000 unidades. | sí | sí |
| Región de origen | Coste de mano de obra y gastos generales de fábrica | Tiras de producción de Shenzhen 30–60% a continuación América del Norte o Europa Occidental en diseños estándar. Las tasas de colocación rondan los $0.01/componente frente a $0,05–$0,10. | no | sí |
| «Llave en mano» frente a «en consignación» | Un margen de adquisición con respecto a tu propio stock de reserva y al riesgo de asignación | Un margen de 10–20% sobre una lista de materiales (BOM) de $8.000 equivale aproximadamente a $960. El envío incluye la compra de componentes adicionales 15–25% para cubrir las pérdidas por desgaste. | varía | varía |
| Eliminación de la especificación excesiva | Pasos del proceso en la placa sin componentes | ENIG recorre aproximadamente 1,15–1,3 × OSP. A esto se suman las capas adicionales, una impedancia más ajustada y unas vías más pequeñas. | sí | sí |
Fíjate en la columna “rentabilidad a gran volumen”. Cada una de esas seis palancas sigue funcionando cuando la producción ya se ha detenido. Esa es la razón práctica por la que un programa maduro consigue reducir sus costes mediante cambios de ingeniería, en lugar de a través de las órdenes de compra.
Donde la curva vuelve a subir
La curva de precios de una placa de circuito impreso ensamblada (PCBA) no es monótona. Se reajusta al alza cada vez que cambian los factores subyacentes, por lo que una misma placa, en la misma cantidad, puede tener un precio más elevado la segunda vez. Los factores desencadenantes más habituales son la asignación de componentes, los plazos de entrega acelerados, las revisiones de diseño y las fluctuaciones de las divisas o los fletes; y solo uno de ellos tiene que ver con la propia política de precios de la fábrica.
Asignación de componentes. Una pieza que estaba en stock cuando hiciste la primera consulta pasa a tener un plazo de entrega de entre 12 y 20 semanas, y una partida sencilla se convierte en un producto de gama alta o en un sustituto. En un caso documentado, un comprador volvió a pedir las mismas 50 unidades de la misma lista de materiales tres meses después; el plazo de entrega de la MCU había pasado a ser de 14 semanas, y se recibió el nuevo presupuesto 18% más alto. No había cambiado nada en cuanto a los precios del proveedor.
Compra al contado. Las piezas que se compran en el mercado libre durante una situación de escasez suelen costar entre cinco y diez veces el precio acordado en el contrato. Un solo conector asignado puede echar por tierra todo un año de negociaciones sobre los niveles de suministro.
Acelerar. Al comprimir un ciclo normal de 10 a 15 días en uno de 5 a 7 días, suele añadirse un recargo de 30 a 50%. Un plazo de entrega de entre 24 y 72 horas puede suponer un recargo de hasta 200%, ya que la fábrica tiene que alterar su calendario en lugar de limitarse a trabajar más rápido.
Revisión del diseño. Este es el más caro y del que menos se habla. Cada revisión hace que la capa de ingeniería, que es un proceso único, vuelva a estar al máximo: se vuelven a cortar las plantillas, se vuelve a optimizar el programa de colocación, se repite la inspección del primer artículo y el rendimiento de la primera pasada vuelve a empezar desde el principio de su curva de aprendizaje. Por eso, fijar el volumen de producción antes de que se congele el diseño es el hábito más costoso en el ámbito del hardware: se paga dos veces por la capa de ingeniería y solo se obtiene una vez el beneficio de la curva de aprendizaje.
La cantidad está bajando, no subiendo. La mitad de los “aumentos de precio” de los que se quejan los compradores no son más que la misma curva interpretada desde un punto diferente. Una nueva cotización para 20 unidades en lugar de 500 divide el mismo coste fijo de ingeniería entre 25 veces menos placas.
Divisas y transporte. Las fluctuaciones del tipo de cambio de 3 a 51 TP3T y los recargos por temporada alta o por combustible modifican el importe total en destino, incluso cuando no se ha producido ningún cambio en la fábrica.
Saber qué segmento se ha movido es lo más complicado cuando una nueva cotización parece errónea. La volatilidad no se distribuye de manera uniforme:
| Categoría de costes | Volatilidad típica | ¿Qué impulsa el cambio? |
|---|---|---|
| Fabricación de placas sin componentes | menos de 5% por trimestre | Número de capas, clase de laminado, acabado superficial |
| Mano de obra de montaje y tiempo de máquina | bajo a medio | Número de componentes colocados, composición del paquete, rendimiento del panel |
| Coste de los componentes | 10–30% al mes | Asignación, existencias del distribuidor, mercado al contado |
| Proyecto de ingeniería puntual | fijo según el diseño | Solo la cantidad del pedido se reparte entre |
Lo que significa que una conexión 20% en una placa con gran cantidad de semiconductores no tiene nada de especial, mientras que esa misma conexión 20% en una placa compuesta casi en su totalidad por componentes pasivos y conectores estándar merece ser analizada línea por línea.
Cómo utilizar esto en tu próxima solicitud de presupuesto
Ninguna de las situaciones anteriores requiere una nueva herramienta. Lo que se necesita es un conjunto diferente de preguntas, que se formulen antes de emitir el presupuesto, en lugar de después, cuando ya parece que hay un error.
1. Pide siempre tres cantidades. Pide 250, 1.000 y 3.000. La relación entre estos tres números te indica en qué punto de la curva te encuentras ya y si merece la pena pedir una cuarta cantidad.
2. Solicita por separado la línea de ingeniería de uso único. Si los costes de configuración, plantilla, programación y dispositivo de prueba se incluyen en el precio unitario, no hay forma de saber si una variación de precio se debe a la ingeniería o al material —y ambas situaciones requieren respuestas totalmente diferentes—.
3. Solicita el coste de los componentes, partida por partida. Los componentes representan entre el 50 y el 70% del total. En una lista de materiales de 100 líneas, una diferencia de cinco céntimos por pieza supone cinco dólares por placa, sin tener en cuenta aún la colocación de ningún componente.
4. Pregunta qué método de ensayo se tiene en cuenta en el presupuesto y a partir de qué cantidad varía. Este suele ser el elemento más importante dentro de la ingeniería puntual, y el que con mayor frecuencia se omite por omisión, en lugar de elegirse deliberadamente.
5. Comprueba el aprovechamiento del panel y el número de piezas únicas antes de centrarte en el volumen. Estos dos factores modifican la base de la curva. El volumen solo te desplaza a lo largo de ella.
6. No cruces un nivel de precio sin haber hecho los cálculos de existencias. Pagar $250 por 100 unidades adicionales para superar un umbral es una ganga. Pagar por 5.000 unidades adicionales que no vas a consumir supone un gasto de almacenamiento más una amortización por obsolescencia.
7. Si solo puedes comprometerte a una cosa, comprométete a un volumen anual de la lista de materiales (BOM). Los niveles de componentes se basan en tu compromiso anual con una pieza, en lugar de en una única orden de compra, lo que lo convierte en el único compromiso que se mantiene tras una revisión del diseño.
Aspecto de la curva desde la planta de producción
La curva que figura en tu presupuesto y la curva con la que trabaja la fábrica no son lo mismo. La tuya es un precio por placa para una cantidad determinada. La nuestra es una línea de producción con cambios: un hueco en el calendario, una configuración de la alimentadora que se adapta o no a la tirada, y una aprobación del primer artículo que debe realizarse antes de que se envíe nada.
Por qué existe una tarifa mínima. Por debajo de un número determinado de placas, los costes de cambio de producción y de la prueba del primer artículo no se pueden amortizar a ningún precio unitario razonable. Lo que te están presupuestando en ese momento no es realmente un precio, sino una parte del coste de puesta a punto. Por eso los pedidos muy pequeños parecen tan desproporcionados, y por eso una fábrica que elimina los gastos de ingeniería de los prototipos está subvencionando deliberadamente la puesta a punto, en lugar de estar ofreciendo una ganga.
Por qué preferimos construir 2.000 dos veces antes que 4.000 una sola vez. Dos ciclos nos permiten encajar tu trabajo en los huecos del calendario en lugar de desplazar un trabajo ya programado, y el segundo ciclo hereda todo lo que nos ha enseñado el primero: el mismo programa de colocación, la misma disposición de los alimentadores, el mismo perfil de reflujo, ahora ya contrastados. Así es como funciona la capa log-lineal de la curva, y solo funciona en tiradas repetidas. Un único pedido grande te proporciona las economías de escala; los pedidos repetidos te aportan el aprendizaje. Si tu programación te permite ambas cosas, aprovecha ambas.
¿Por qué una revisión de DFM antes del presupuesto modifica la superficie mínima y no el precio?. Si analizamos el esquema de tu placa y el recuento específico de piezas antes de fijar el precio, la cifra varía de forma permanente: un mejor encaje de los paneles, menos cambios de alimentador y una lista de materiales más reducida. Si lo analizamos después de que hayas aceptado el precio, la cifra no varía en absoluto. La revisión supone el mismo trabajo en ambos casos. Es el momento en que se realiza lo que determina si te resulta favorable.
Y hay algo que ninguna fábrica puede hacer. No podemos fabricar una placa en la que predominen los materiales a bajo coste. En un diseño en el que la lista de materiales (BOM) representa entre el 75 y el 85 % del coste, la única palanca que queda es lo que hay dentro de los materiales: la selección de componentes, las alternativas y el nivel al que pertenecen dichos componentes. Cada hora que se dedica a discutir sobre la velocidad de montaje de esa placa es una hora que no se dedica a la única vía que aún puede avanzar.
Preguntas frecuentes
¿El precio de los PCBA sigue bajando indefinidamente a medida que aumenta el volumen?
No. La curva se aplana una vez que se ha amortizado la inversión inicial en ingeniería y la línea funciona de forma estable. A partir de ahí, solo queda la línea de materiales, y el coste de los materiales no disminuye por el hecho de haber pedido más placas. En la mayoría de los diseños, entre el 70 y el 80 % de la reducción total disponible ya se ha conseguido con unas 1.000 a 2.500 unidades.
¿A partir de qué cantidad suele dejar de bajar el precio de una placa de circuito impreso ensamblada (PCBA)?
En la mayoría de los diseños de complejidad media, la parte más pronunciada de la curva termina en algún punto entre las 1.000 y las 2.500 unidades. Más allá de ese punto, duplicar la cantidad del pedido suele suponer un ahorro de un porcentaje de un solo dígito. Una prueba fiable para tu propio presupuesto: si la siguiente duplicación supone un ahorro inferior a unos 5%, has llegado a la sección plana.
¿Por qué mi segundo presupuesto es más caro para la misma cantidad y la misma lista de materiales?
Casi siempre se debe a que un componente ha cambiado. Los precios de los componentes oscilan entre 10 y 30% de un mes a otro, y el hecho de que una pieza pase de estar en stock a tener un plazo de entrega de entre 12 y 20 semanas puede encarecer considerablemente un presupuesto; un caso documentado mostró un aumento de 18% en un pedido idéntico de 50 unidades tras solo tres meses. Pregunte qué líneas de la lista de materiales han cambiado y compare por separado las partidas de ingeniería, mano de obra y componentes, en lugar de fijarse únicamente en el total final.
¿Es más barato pedir 5.000 de una sola vez o 2.500 en dos pedidos?
Depende de si 5.000 supera un nivel de componentes que 2.500 no supera. Dado que los niveles de componentes suelen basarse en el compromiso anual y no en una única orden de compra, dos pedidos de 2.500 unidades en el mismo año suelen alcanzar el mismo nivel; en ese caso, dividir el pedido no supone ningún coste en la lista de materiales y inmoviliza menos capital circulante. Si el pedido más grande sí supera un nivel, compara el ahorro con el coste de almacenamiento de la mercancía.
¿Qué es el NRE en el PCBA y por qué tengo que volver a pagarlo tras un cambio de diseño?
El NRE abarca el trabajo que realiza una fábrica una vez por cada diseño: la plantilla de soldadura, el programa de colocación, el perfil de reflujo, la fabricación de los dispositivos de prueba y la inspección del primer artículo. Una revisión del diseño invalida todo ello: la plantilla ya no se ajusta a la placa, el programa de colocación debe volver a optimizarse y el rendimiento en la primera pasada vuelve a empezar desde el principio de su curva de aprendizaje.
¿Tiene sentido alguna vez comprar unidades adicionales para alcanzar un descuento por volumen?
Sí, cuando el ahorro supera el coste de mantener las mercancías. Pasar de 400 a 500 unidades en un nivel inferior cuesta $250 por 100 unidades adicionales, según un ejemplo publicado, lo cual merece la pena si se van a consumir. Deja de tener sentido cuando las unidades adicionales inmovilizan efectivo, ocupan espacio de almacenamiento o conllevan un riesgo de obsolescencia antes de que se utilicen.
Pide un presupuesto para tu tabla en tres unidades, no en una sola
Una sola cifra te indica cuánto cuesta tu placa. Tres cifras te indican en qué punto de la curva se sitúa tu placa y, por lo tanto, qué medida aún merece la pena tomar. Envíanos tus archivos Gerber, la lista de materiales (BOM) y los datos de coordenadas, y te responderemos con el precio unitario para tres volúmenes de producción, el coste único de ingeniería desglosado en una línea aparte y el método de prueba que recomendaríamos para cada volumen.
Además, realizaremos una revisión del diseño para la fabricación (DFM) y de la panelización antes de emitir el presupuesto, en lugar de hacerlo después. En muchas placas, esa revisión modifica el punto mínimo de la curva —mejor distribución de la panelización, menos piezas únicas, una estructura más sencilla—, lo que supone un ahorro de costes que se mantiene en cualquier volumen de producción, no solo en el más elevado.
Empieza con nuestro Capacidad de fabricación de placas de circuito impreso Si necesitas placas sin componentes, o nuestros Servicio de montaje de placas de circuito impreso Si necesitas un servicio integral de abastecimiento, montaje de componentes de superficie (SMT) y pruebas, todo en un mismo lugar. Si tu programa ya se produce en serie, solicita precios anuales basados en el volumen de la lista de materiales (BOM) en lugar de precios por pedido; ese es el compromiso al que realmente responde el proveedor de componentes.
Todas las cifras de costes que figuran en este artículo corresponden a rangos de planificación del sector y a ejemplos de presupuestos publicados para diseños típicos, y no a presupuestos para ninguna placa concreta. Última revisión: octubre de 2026.
Quiénes somos
Quizá también te interese…

Acerca del autor
Andrew Zhan – Ingeniero de I+D en JKRGLO.com
Con más de 14 años de experiencia en ingeniería de I+D en el sector de las placas de circuito impreso (PCB), Andrew Zhan aporta una amplia experiencia en la optimización del diseño de circuitos y la implementación de prácticas de fabricación (DFM). Se centra en convertir requisitos de diseño complejos en soluciones listas para la producción, impulsando la innovación técnica tanto para la fabricación de prototipos como para la producción en serie.
En estrecha colaboración con equipos multidisciplinares y con los clientes, garantiza una rigurosa validación de la calidad y una comunicación técnica fluida a lo largo de todo el ciclo de vida del proyecto. Andrew se compromete a ofrecer soluciones de placas de circuito impreso (PCB) fiables y de alto rendimiento que superen constantemente las expectativas de los clientes.
Índice
¿Aún necesitas ayuda? Ponte en contacto con nosotros:
¿Necesitas un presupuesto para una placa de circuito impreso (PCB) o un conjunto de placa de circuito impreso (PCBA)?
Etiqueta:
los mejores fabricantes de placas de circuito impreso
PCBA
PCB
Precio de los PCBA según la cantidad
Curva de precios unitarios de los PCBA