Standard di controllo qualità SMT: i criteri di accettazione che contano davvero
Introduzione iniziale
Ogni PCBA Il negozio sostiene di “ispezionare il modello 100%”. Ciò che in realtà distingue una linea di qualità da una mediocre è il criteri utilizzata dagli ispettori. Se il criterio di accettazione/rifiuto è vago, vengono spedite schede difettose. Se è troppo rigido, vengono scartate schede in regola.
Ecco gli standard di controllo qualità SMT che utilizziamo sulle nostre linee di produzione: le stesse soglie di accettazione/rifiuto che applichiamo prima che qualsiasi prodotto lasci lo stabilimento.
Risposta breve:
Quali sono gli standard di controllo qualità per la montatura a circuito stampato (SMT)? Si tratta dei criteri di accettazione misurabili per i giunti saldati e il posizionamento dei componenti. Quelli più importanti sono:
- Sfere di saldatura sono accettabili solo se il loro diametro è ≤0,13 mm.
- Sporgenza laterale è accettabile purché rimanga entro i limiti di 50% della larghezza del conduttore/della terminazione (oppure 25% per i tappi terminali cilindrici).
- I casi di “tombstoning”, “bridging” e “billboarding” con rapporto superiore a 2:1 vengono scartati, senza eccezioni.
Questi dati provengono direttamente dallo standard IPC-A-610-regole di accettazione di questo tipo, ed è proprio ciò che un fornitore serio di PCBA dovrebbe essere in grado di indicarvi senza esitazione.
Gli 8 criteri di accettazione che verifichiamo
| # | Difetto | Accetta | Rifiuta |
|---|---|---|---|
| 1 | Sfera di saldatura | Diametro ≤ 0,13 mm, non intrappolato in residui di prodotti “no-clean” né sotto il rivestimento protettivo | Diametro >0,13 mm |
| 2 | Saldatura insufficiente | È chiaramente visibile la sovrapposizione di saldatura tra il terminale e il pad | Sovrapposizione della saldatura insufficiente |
| 3 | Cartellonistica | Rapporto larghezza-altezza ≤ 2:1 | Rapporto >2:1; terminazione non completamente bagnata; componenti di dimensioni superiori a 1206 |
| 4 | Tombstoning | — | Un'estremità di un componente a chip si è staccata dal pad |
| 5 | Appartamento / L / sporgenza del cavo ad ala di gabbiano | Sporgenza laterale (A) ≤ 50% della larghezza del piombo (W) oppure 0,5 mm | Sporgenza >50% di W o 0,5 mm |
| 6 | Sporgenza del tappo terminale cilindrico | Sporgenza (A) ≤ 25% della larghezza del componente (W) o della larghezza del pad (P) | Sporgenza >25% di W o P |
| 7 | Sporgenza del chip (rettangolare/quadrata) | Sporgenza (A) ≤ 50% della larghezza di terminazione (W) o della larghezza del pad (P) | Sporgenza >50% di W o P |
| 8 | Sporgenza e ponte del conduttore J | Sporgenza (A) ≤ 50% della larghezza del conduttore (W); nessun ponte | Sporgenza >50% di W; ponti di saldatura tra i conduttori |
Due cose che vale la pena sottolineare. Innanzitutto, “sporgenza” e “offset” sono intervalli di tolleranza, non preferenze estetiche: un conduttore con una sporgenza di 40% va bene anche se sembra leggermente fuori posto. In secondo luogo, il limite di 0,13 mm per le sfere di saldatura e la regola del cappuccio cilindrico 25% sono le due soglie che i principianti tendono a sbagliare più spesso, poiché sono più restrittive di quanto sembrino.
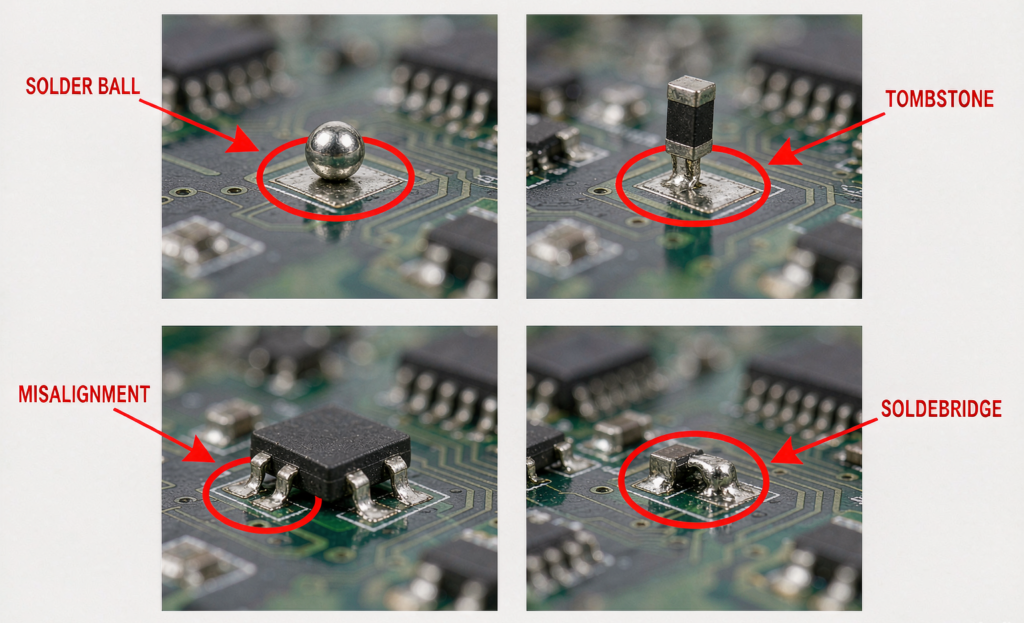
Tre errori nella progettazione dei circuiti stampati che causano il mancato superamento dei controlli di qualità
La maggior parte dei difetti SMT non si verifica sulla linea di produzione, ma è insita nella progettazione stessa. Questi tre difetti si presentano costantemente:
- Definizione del livello non chiara. Se una scheda a singolo lato viene progettata sul livello TOP senza alcuna indicazione, il produttore non è in grado di distinguere quale sia il lato anteriore e quale quello posteriore. La scheda risulta quindi difficile da assemblare e da saldare.
- Il rame è stato versato troppo vicino al bordo della scheda. Le colate di rame di grandi dimensioni richiedono almeno 0,2 mm distanza minima dal contorno. Se si fresasse più vicino, il rame potrebbe sollevarsi durante la profilatura, strappando con sé la maschera di saldatura.
- Blocchi riempiti utilizzati come cuscinetti. Un blocco riempito supera il controllo DRC ma non genera dati relativi alla maschera di saldatura. Il blocco viene coperto dalla maschera di saldatura e il componente non verrà saldato correttamente. I pad devono essere veri e propri pad, non semplici forme.
Se i tuoi file presentano uno di questi problemi, un’accurata revisione DFM li individua prima della produzione: una soluzione economica rispetto alla necessità di rifare la scheda.
In sintesi
Gli standard di controllo qualità SMT hanno valore solo se sono specifici. Un fornitore in grado di indicare il limite esatto delle sfere di saldatura, la percentuale esatta di sporgenza e la distanza esatta dal bordo è un fornitore che controlla effettivamente il proprio processo. L’elenco sopra riportato rappresenta il livello minimo a cui ci atteniamo per le nostre linee di produzione.
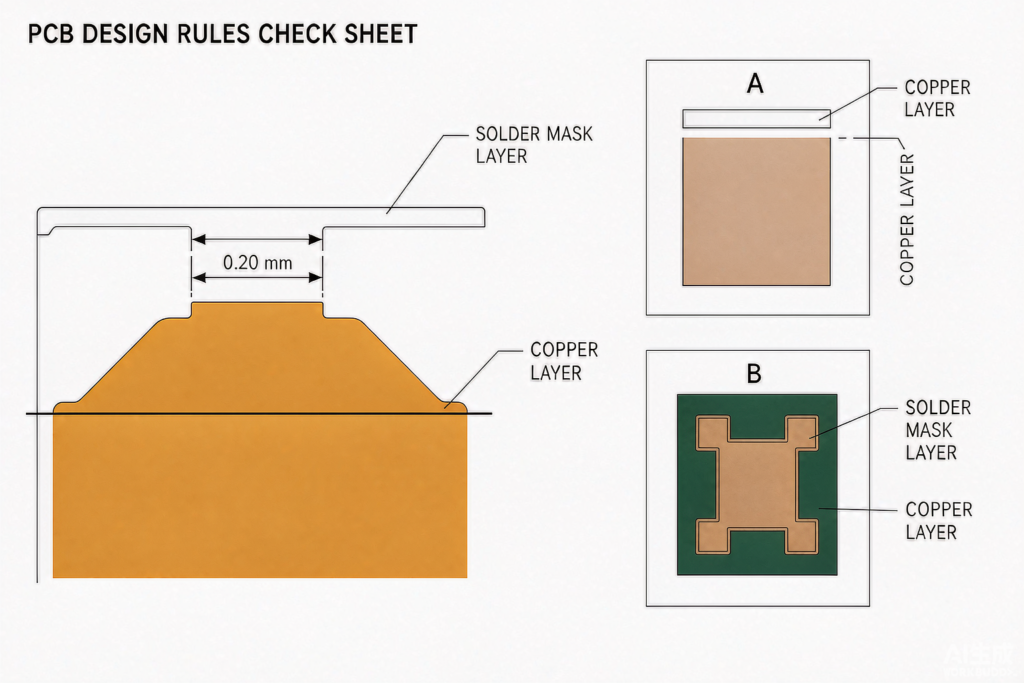
Domande frequenti (FAQ)
A: Qual è la dimensione accettabile delle sfere di saldatura nell'assemblaggio SMT?
Una sfera di saldatura è accettabile se il suo diametro è 0,13 mm o meno, e non è intrappolato in residui non lavabili né ricoperto da un rivestimento protettivo. Qualsiasi pezzo più grande viene scartato.
A: Qual è la differenza tra “tombstoning” e “billboarding”?
Entrambi sono difetti di posizionamento dei componenti del chip. Tombstoning significa che un'estremità si solleva completamente dal cuscinetto (sempre rifiutata). Cartellonistica significa che il pezzo si inclina su un lato; è accettabile solo se il rapporto tra larghezza e altezza rimane pari o inferiore a 2:1.
A: Qual è la sporgenza laterale massima ammessa su un componente a chip?
Per le terminazioni con chip rettangolari o quadrati, la sporgenza laterale (A) deve essere ≤50% della larghezza di terminazione (W) o della larghezza del pad (P). Per i tappi terminali cilindrici, il limite è più restrittivo — ≤25%.
A: Qual è la distanza minima tra il rame e il bordo nella progettazione dei circuiti stampati?
Mantenere le colate di rame di grandi dimensioni ad almeno 0,2 mm lontano dal contorno della scheda. Ciò impedisce che il rame si sollevi durante la fresatura e mantiene intatta la maschera di saldatura.
A: Perché i blocchi riempiti non dovrebbero essere utilizzati come pad per circuiti stampati?
Un blocco riempito non genera dati relativi alla maschera di saldatura, quindi l'area viene ricoperta dalla maschera stessa e il componente non può essere saldato correttamente. Utilizza invece un pad vero e proprio.
Chi siamo

Informazioni sull'autore
Andrew Zhan – Ingegnere di ricerca e sviluppo presso JKRGLO.com
Con oltre 14 anni di esperienza nel settore della ricerca e sviluppo ingegneristico nel campo dei circuiti stampati, Andrew Zhan vanta una profonda competenza nell’ottimizzazione della progettazione dei circuiti e nell’implementazione del DFM. Il suo obiettivo è tradurre complessi requisiti di progettazione in soluzioni pronte per la produzione, promuovendo l’innovazione tecnica sia per la realizzazione di prototipi che per la produzione in serie.
Lavorando a stretto contatto con team interfunzionali e con i clienti, garantisce una rigorosa verifica della qualità e una comunicazione tecnica fluida durante l’intero ciclo di vita del progetto. Andrew si impegna a fornire soluzioni PCB affidabili e ad alte prestazioni che superino costantemente le aspettative dei clienti.
Indice
Hai ancora bisogno di aiuto? Contattaci:
Hai bisogno di un preventivo per un PCB o un PCBA?
Tag:
i migliori produttori di circuiti stampati
PCBA
PCB
IPC-A-610
Standard di controllo qualità SMT